 SPRACHE


Heim / Nachricht / Branchennachrichten / Aluminiumlegierungen zum Gießen: Ein praktischer Leitfaden zu Sorten, Eigenschaften und Auswahl
Auf Ihrem Schreibtisch lundet eine Zeichnung mit einem Materialblock, auf dem nur „Aluminiumlegierung“ steht. Diese einzelne Zeile kann A356 für eine Strukturhalterung, A380 für ein großvolumiges Druckgussgehäuse oder B390 für einen Kompressorzylinder bedeuten, der jahrelangem Gleitkontakt stundhalten muss. Wählen Sie die falsche Güteklasse, sehen die ersten Prototypen möglicherweise makellos aus – dann treten nach der Bearbeitung Risse auf, Drucktestlecks treten bei einer Charge von 2.000 Teilen auf oder eloxierte Oberflächen wirken fleckig und dunkel.
Hier ist die direkte Antwort vor dem Detail. Für den Hochdruck-Kokillenguss gelten folgende praktische Vorgaben A380 and A383 , wobei ADC12 die asiatische Bezeichnung für eine ähnliche Legierung ist. Die Standardoptionen sind Niederdruck-, Schwerkraft- und Sandguss A356 and 356 . Wenn Gleitverschleiß die Konstruktion dominiert – Zylinderlaufbuchsen, Kompressorzylinder, Lagerflächen – B390 verdient eine Bewertung. Wenn Korrosionsbeständigkeit und kosmetisches Finish die reine Festigkeit überwiegen, 518 ist die zu testende Legierung. Der Rest dieses Artikels erläutert diese Schlussfolgerungen anhand von Zahlen, die Sie in ein Lieferantengespräch einbringen können.
So funktionieren die Bezeichnungen für Gussaluminiumlegierungen
Aluminiumgusslegierungen in Nordamerika folgen dem vierstelligen System der Aluminium Association mit einem Dezimalpunkt. Die erste Ziffer identifiziert das Hauptlegierungselement, und allein diese Ziffer verrät Ihnen das meiste, was Sie über das Verhalten der Legierung in einer Form und im Betrieb wissen müssen.
- 1xx.x — 99,0 % oder mehr Aluminium, wird hauptsächlich für elektrische Leiter und chemische Geräte verwendet.
- 2xx.x — Kupfer als Hauptelement. Diese Familie erzeugt nach der Wärmebehandlung die höchste Festigkeit aller Aluminiumgusslegierungen, allerdings leidet die Korrosionsbeständigkeit.
- 3xx.x — Silizium mit Zusatz von Kupfer und/oder Magnesium. Dies ist die Familie der Arbeitspferde sowohl für Druckguss als auch für Schwerkraftguss.
- 4xx.x — Silizium als Hauptelement, das eine hervorragende Fließfähigkeit und Druckdichtigkeit für leckagekritische Teile bietet.
- 5xx.x — Magnesium, das die beste Korrosionsbeständigkeit und die gleichmäßigste eloxierte Oberfläche bietet.
- 7xx.x — Zink, aushärtbar mit hoher Festigkeit im Gusszustand, kommt aber bei kommerziellen Gussarbeiten seltener vor.
Was die Zahlen, Buchstaben und Dezimalstellen eigentlich bedeuten
Die zweite Ziffer gibt eine Modifikation der Grundlegierung an; Die letzten beiden Ziffern identifizieren die spezifische Legierung innerhalb der Familie. Auch die Dezimalzahl ist wichtig: x.x ist die Gussform, x.xx ist die Barrenform. Das Buchstabenpräfix, wie etwa das A in A356, bedeutet strengere Verunreinigungsgrenzwerte als die Basislegierung ohne Buchstaben. In der Praxis ist eine Spezifikation wie A356-T6 eine vollständige Anweisung: Legierungsfamilie 3xx.x, modifizierte 356-Zusammensetzung, stärkere Verunreinigungen und T6-Wärmebehandlung.
Temperamentsbezeichnungen kurz erklärt
Der Zustand wird nach der Legierung angegeben, getrennt durch einen Bindestrich. T6 bedeutet Lösungsglühen mit anschließender künstlicher Alterung – der Zustand, der am häufigsten angegeben wird, wenn ein Strukturgussstück Lasten tragen muss. T5 bedeutet, dass das Teil nach dem Gießen abgekühlt und dann künstlich gealtert wird, wobei der Lösungsschritt übersprungen wird, der üblicherweise bei Druckgussteilen verwendet wird, um Verformungen und Blasenbildung zu vermeiden. F bedeutet „as-fabrited“ (wie hergestellt), und so werden die meisten Druckgussteile geliefert. Diese Unterscheidungen wirken sich direkt auf die Streckgrenze aus: A356-T6 erreicht ungefähr 186 MPa Streckgrenze , während der A356 im Gusszustand herumsteht 125 MPa .
Die am häufigsten verwendeten Aluminiumlegierungen zum Gießen
Nach Angaben des Metal Casting Institute sind dies die gebräuchlichsten Legierungen für Sandguss, Schwerkraftguss und Niederdruckguss 356 und 357 , mit etwa 6 % bzw. 7 % Silizium. Ein auf ScienceDirect veröffentlichter Überblick über die Materialwissenschaften bestätigt das Muster und stellt fest, dass A319 (Al-6Si-3Cu-1Fe-1Zn) und A356 (Al-7Si-0,25Cu-0,2Fe-0,4Mg) die meisten industriellen Anwendungen im Schwerkraftguss ausmachen. Beim Hochdruck-Druckguss zeigt die Legierungsauswahlhilfe, dass die Serie 3xx.x dominiert, gefolgt von 4xx.x, 5xx.x und 2xx.x.
| Legierung | Si % | Cu % | Mg % | Fe max % | UTS (MPa) | Ertrag (MPa) | Dehnung % | Typischer Prozess |
|---|---|---|---|---|---|---|---|---|
| A356 | 6,5–7,5 | 0.20 | 0,30–0,45 | 0.20 | 262 (T6) | 186 (T6) | 5–10 | Unterdruck / Schwerkraft / Sand |
| 356 | 6,5–7,5 | 0.20 | 0,30–0,45 | 0.60 | 228 (T6) | 164 (T6) | 3,5–6 | Unterdruck / Schwerkraft / Sand |
| 319 | 5,5–6,5 | 3,0–4,0 | 0.10 | 1.0 | 235 (T6) | 165 (T6) | 2–4 | Schwerkraft / Sand |
| A380 | 7,5–9,5 | 3,0–4,0 | 0.10 | 1.3 | 324 (im Gusszustand) | 160 (im Gusszustand) | 3.5 | Druckguss |
| A383 / ADC12 | 9,5–11,5 | 2,0–3,0 | 0.10 | 1.3 | 310 (im Gusszustand) | 150 (im Gusszustand) | 3.5 | Druckguss |
| B390 | 16–18 | 4,0–5,0 | 0,45–0,65 | 1.3 | 285 (im Gusszustand) | 240 (im Gusszustand) | 1 | Druckguss |
| 518 | 0.35 | 0.25 | 7,5–8,5 | 1.8 | 310 (im Gusszustand) | 190 (im Gusszustand) | 4–7 | Druckguss |
Die oben genannten Eigenschaftswerte basieren auf veröffentlichten ASM International-Daten für separat gegossene Teststäbe. Betrachten Sie sie als Ausgangspunkt für die technische Bewertung und nicht als Garantie für eine bestimmte Teilegeometrie.
Wie der Gießprozess die Legierungsauswahl einschränkt
Der Gießprozess ist der erste Filter bei der Legierungsauswahl. Bei jedem Prozess wird die Form unterschiedlich gefüllt und die Legierung muss den Füllbedingungen standhalten.
Hochdruck-Kokillenguss: Schnelligkeit und dünne Wände
Die Aluminium-Druckgussverfahren spritzt geschmolzenes Metall unter Drücken zwischen 10 und 175 MPa in eine gehärtete Stahlform. Füllzeiten werden in Millisekunden gemessen, daher muss die Legierung bei der Gießtemperatur extrem flüssig sein. A380 und A383 sind die vorherrschende Wahl, da ihr Siliziumgehalt die für dünne Wände und komplexe Rippen erforderliche Fließfähigkeit verleiht. A356 kann druckgegossen werden, aber sein geringerer Siliziumgehalt erschwert das saubere Füllen dünner Abschnitte und erhöht das Risiko von Druckverlötungen.
Niederdruckguss: saubere Füllung und weniger Poren
Beim Niederdruckgießen wird die Form aus einem darunter liegenden Ofen gefüllt und die Schmelze unter kontrolliertem Gasdruck durch ein Steigrohr nach oben gedrückt. Die Strömung ist im Vergleich zur Hochdruckinjektion gleichmäßig und laminar. Die Porosität ist tendenziell geringer und die mechanischen Eigenschaften sind reproduzierbarer – weshalb Räder, Aufhängungsarme und Strukturhalterungen auf diese Weise hergestellt werden. A356 im T6 ist die Standardkombination für diese Komponenten. Wenn Porosität der Hauptgrund für die Ablehnung ist, lohnt es sich, dies bei einem Lieferanten zu klären Niederdruck-Druckguss kann Gaslöcher reduzieren genug, um Ihren Leckteststandard zu erfüllen.
Schwerkraft- und Sandguss: Vielseitigkeit mit dickeren Abschnitten
Beim Schwerkraft-Kokillenguss wird eine einfache Bottom-Fill- oder Tilt-Pour-Geometrie verwendet, während Sandguss die größte Formfreiheit bietet. Beide Verfahren verzeihen eine geringere Fließfähigkeit besser, sodass A356, 356, 319 und 357 am häufigsten verwendet werden. Da die Abkühlung langsamer erfolgt als beim Druckguss, ist die Mikrostruktur gröber, und Sie kompensieren dies durch die Festlegung einer Wärmebehandlung, anstatt zu versuchen, die Eigenschaften im Gusszustand genau beizubehalten.
Welche Legierungseigenschaften in realen Bauteilen von Bedeutung sind
Über die Zugfestigkeit hinaus muss eine Gusslegierung den Gussprozess selbst überstehen und in der endgültigen Umgebung funktionieren. Diese sechs Eigenschaften entscheiden über die meisten Entscheidungen in der realen Welt.
Heißrissbeständigkeit
Risse bilden sich während der Erstarrung, wenn die Legierung einen großen Gefrierbereich aufweist und die Zufuhr von flüssigem Metall zwischen den Dendriten unzureichend ist. Kupferreiche 2xx.x-Legierungen sind hier die schlimmsten Übeltäter. A356 verfestigt sich in einem engen Bereich, was ihm eine starke Heißrissbeständigkeit verleiht und erklärt, warum es bei strukturellen Schwerkraftgussteilen dominiert.
Tendenz zum Chiplöten
Geschmolzenes Aluminium kann mit Stahlwerkzeugoberflächen reagieren und sich mit dem Werkzeug verschweißen. Eisen in der Legierung mildert dies, indem es eisenreiche intermetallische Phasen bildet, die die Benetzung verringern. Druckgusslegierungen geben daher einen Eisengehalt von bis zu 1,3 % an, während Schwerkraftgusslegierungen wie A356 den Eisengehalt auf 0,20 % beschränken, da keine Matrize zum Löten vorhanden ist. Wenn Sie eine im Schwerkraftgussverfahren hergestellte Legierung nehmen und versuchen, sie im Druckgussverfahren herzustellen, müssen Sie mit Lötproblemen rechnen.
Druckdichtigkeit
Hydraulikventilkörper, Pumpengehäuse und Getriebegehäuse müssen alle einer Dichtheitsprüfung unterzogen werden. A413 mit ca. 12 % Silizium weist eine hervorragende Druckdichtigkeit auf. A356 und A380 schneiden ebenfalls gut ab. B390 mit 16–18 % Silizium ist für druckdichte Gussteile weniger zuverlässig, da die primären Siliziumpartikel die Kontinuität der Matrix stören und Mikroporositätsnetzwerke bilden können.
Korrosionsbeständigkeit
Aufgrund seines Magnesiumgehalts von 7,5–8,5 % ist 518 unter den Druckgusslegierungen der stärkste Kandidat für die meisten Außen- oder Salzwasserumgebungen. Kupferhaltige Legierungen wie A380 und 319 korrodieren in salzhaltiger Luft schneller. A356 liegt in der Mitte und ist für die meisten Maschinen- und Automobilanwendungen unter der Motorhaube geeignet, wenn ein ordnungsgemäßer Oberflächenschutz angewendet wird.
Bearbeitbarkeit
A380 und 319 lassen sich gut bearbeiten, erzeugen kurze Bruchspäne und sorgen für eine gute Standzeit bei hohen Schnittgeschwindigkeiten. Der hohe Magnesiumgehalt von 518 erzeugt faserige Späne, die sich im Werkzeug verfangen können. Daher sind schärfere Wendeschneidplatten und eine Spanbrechergeometrie erforderlich. Wenn für Ihr Teil umfangreiche Bohr- und Gewindeschneidarbeiten erforderlich sind, berücksichtigen Sie dies bei der Legierungsentscheidung.
Diermal conductivity
Diermal management parts such as heat sinks and motor housings depend on how quickly heat spreads through the metal. A356 in T6 reaches roughly 151 W/(m·K) , während der A380 etwa misst 96 W/(m·K) . Wenn ein Teil einem Elektromotor oder einer Leistungselektronik Wärme entzieht, verändert dieser Unterschied von etwa 55 W/(m·K) die Sperrschichttemperatur erheblich.
Anwendungsorientierte Legierungsauswahl
Die Legierungsauswahl ist in der Regel eine Schnittstelle zwischen strukturellen Anforderungen und der Wirtschaftlichkeit des Gießprozesses. Die folgende Tabelle ordnet gängige Komponenten den Qualitäten zu, die Gießereien tatsächlich für sie verwenden.
| Bewerbung | Empfohlene Noten | Was treibt die Entscheidung voran? |
|---|---|---|
| Motorzylinderteile | A380, A383, B390 | Volumen, Druckdichtheit, Verschleißfestigkeit |
| Getriebe- und Getriebegehäuse | A380, A383 | Steifigkeit, Dichtheit, Maßhaltigkeit |
| Ölpumpen und Wasserpumpen | A356, A380 | Druckdichtigkeit, machinability, thermal fatigue |
| Hydraulikventile und -blöcke | A356, A380 | Dichtheit, Festigkeit, bearbeitete Dichtflächen |
| Motorgehäuse und Enddeckel | A380, ADC12 | Dünnwandige Füllung, Maßhaltigkeit, Festigkeit |
| Landwirtschaftliche Getriebe | A356, 319 | Zähigkeit, Ermüdungsbeständigkeit im Schwerkraft-/Sandguss |
| Kühlkörper für Fahrzeuge mit neuer Energie | A383, A356 | Diermal conductivity, flatness, thin-wall detail |
| Smart-Home- und Medizingehäuse | A383, ADC12 | Komplexe Geometrie, kosmetische Oberfläche, dünne Wände |
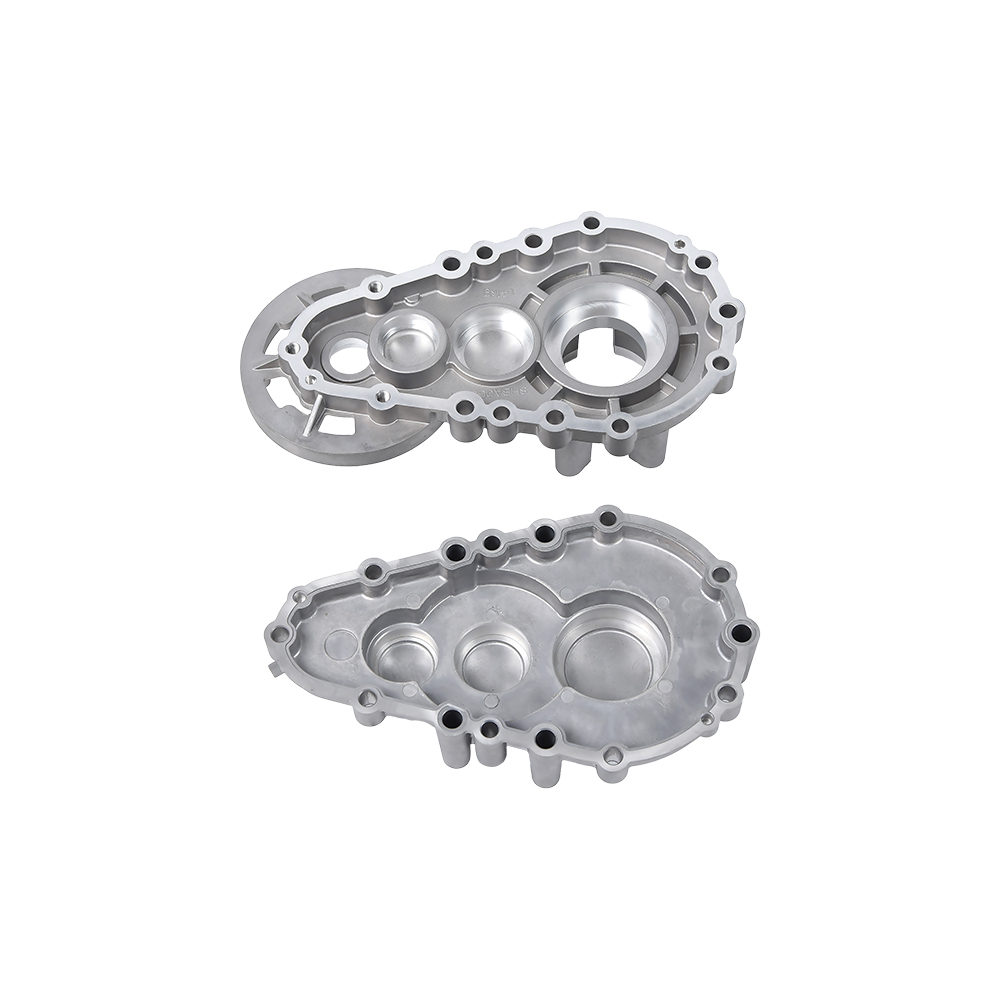
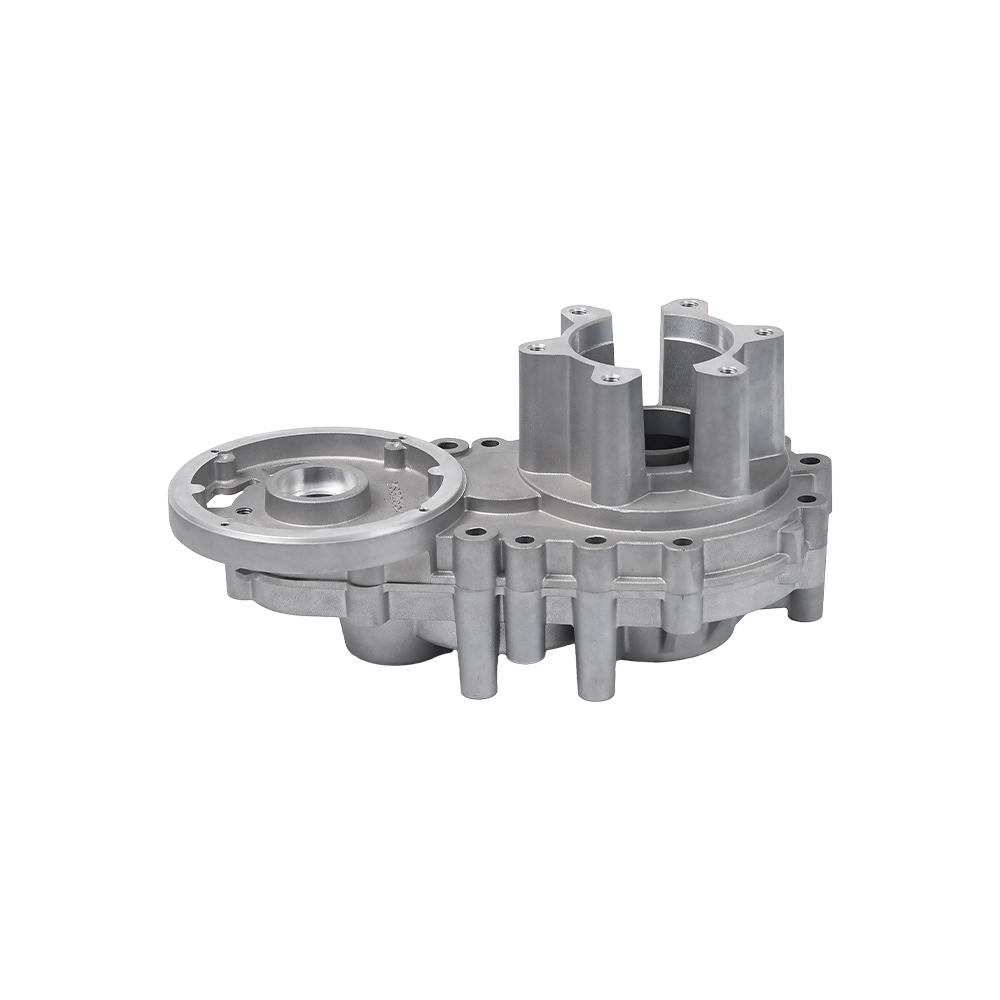
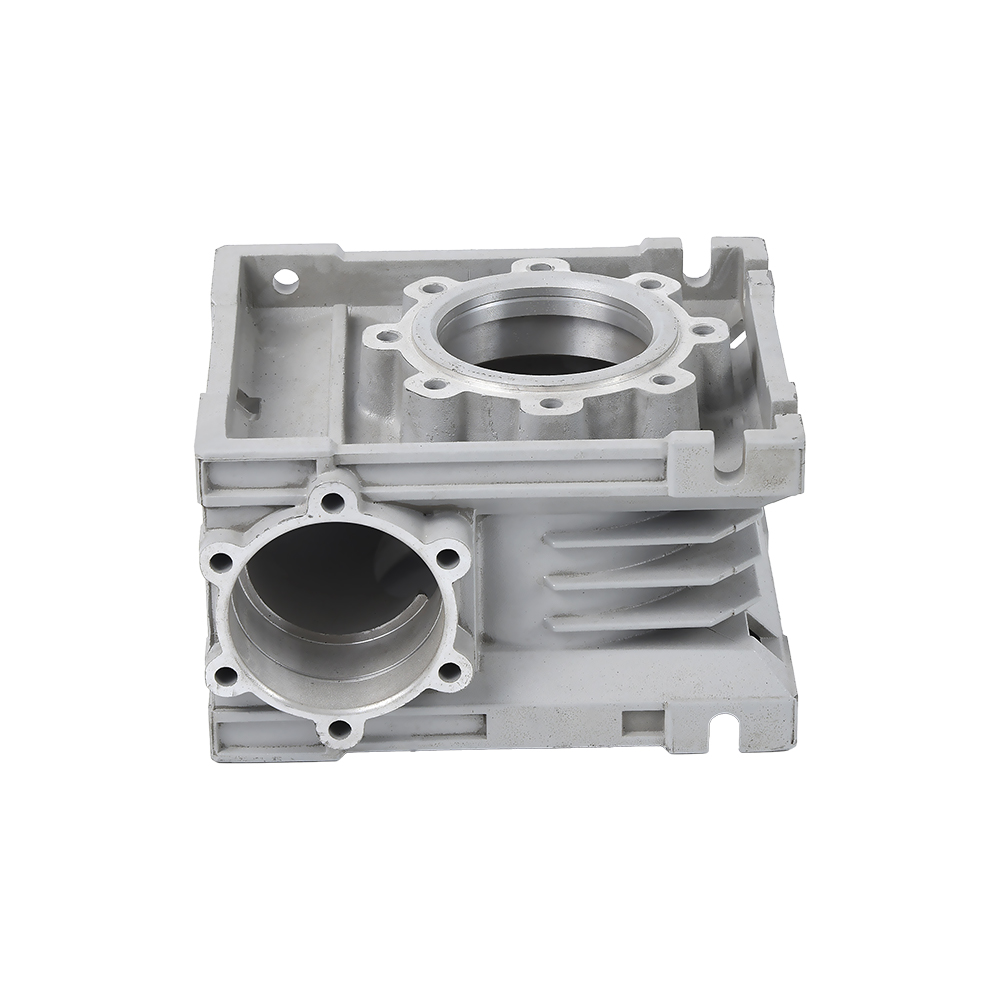
Für Antriebsstrang- und Strukturanwendungen produzieren Zulieferer üblicherweise Getriebegehäuse aus Aluminiumdruckguss in A380 oder A383, da diese Legierungen die Steifigkeit und Druckfestigkeit bieten, die im Getriebebetrieb erforderlich sind. Wenn ein Getriebegehäuse auch Vibrationsermüdung überstehen muss, ist A356 mit T6-Vergütung eine Überlegung wert, auch wenn die Zykluszeit länger ist.
 Getriebegehäuse aus Aluminiumdruckguss – Ningbo Beilun Youyuan Machinery Manufactur Die aluminum die-casting gearbox housing represents a pinnacle in engineering excellence, seamlessly merging durability, precision, and l... Produkt anzeigen →
In der Kategorie Automobilmotoren Zylinderteile für Automotoren aus Aluminium werden normalerweise in A356-T6 spezifiziert, wenn strukturelle Integrität und Kühlleistung wichtig sind, oder in A380, wenn das Produktionsvolumen die geringstmöglichen Kosten pro Stück erfordert. B390 wird ausgewählt, wenn der Zylinderbohrungsbereich ohne separate Laufbuchse eine hohe Beständigkeit gegen Gleitverschleiß erfordert.
 Hersteller von kundenspezifischen Aluminium-Automotorzylinderteilen. OEM-Lieferanten - Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd ist ein chinesischer OEM/ODM-Hersteller von Aluminium-Automotorzylinderteilen und Aluminium-Autoherstellern. Produkt anzeigen →
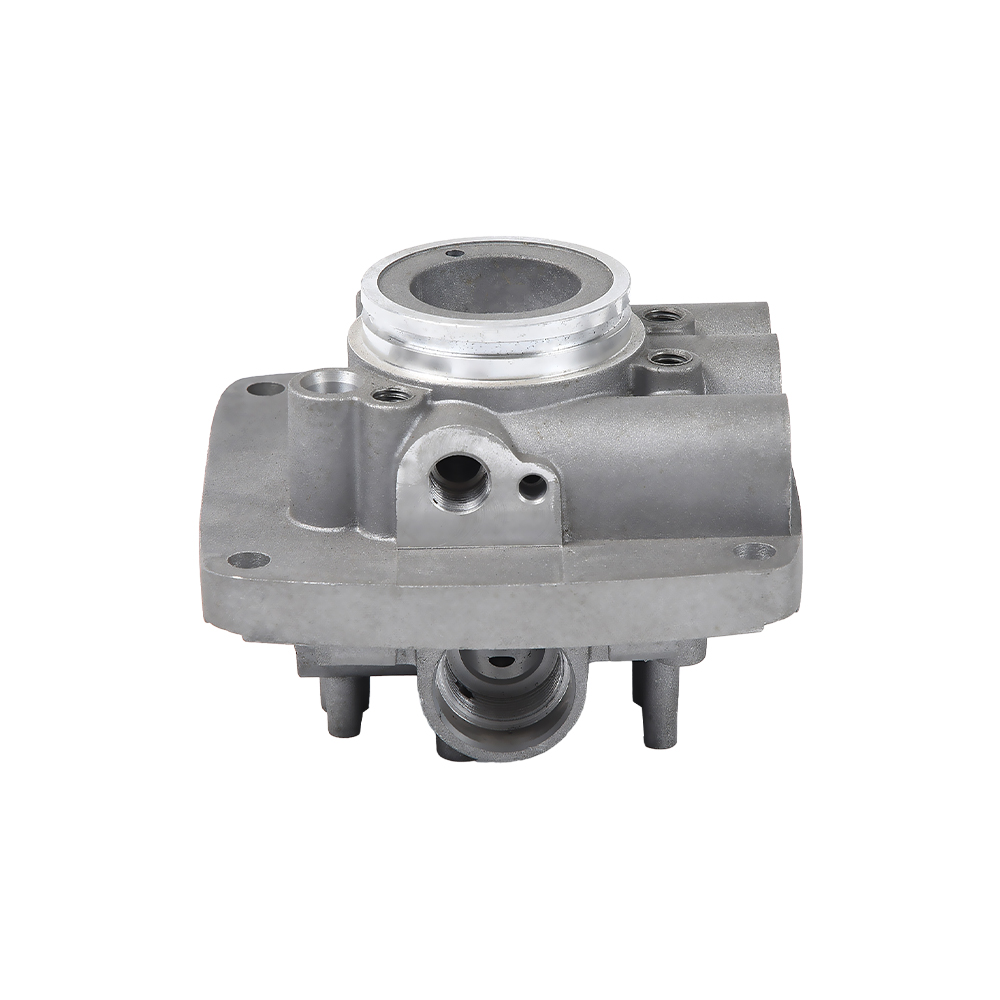
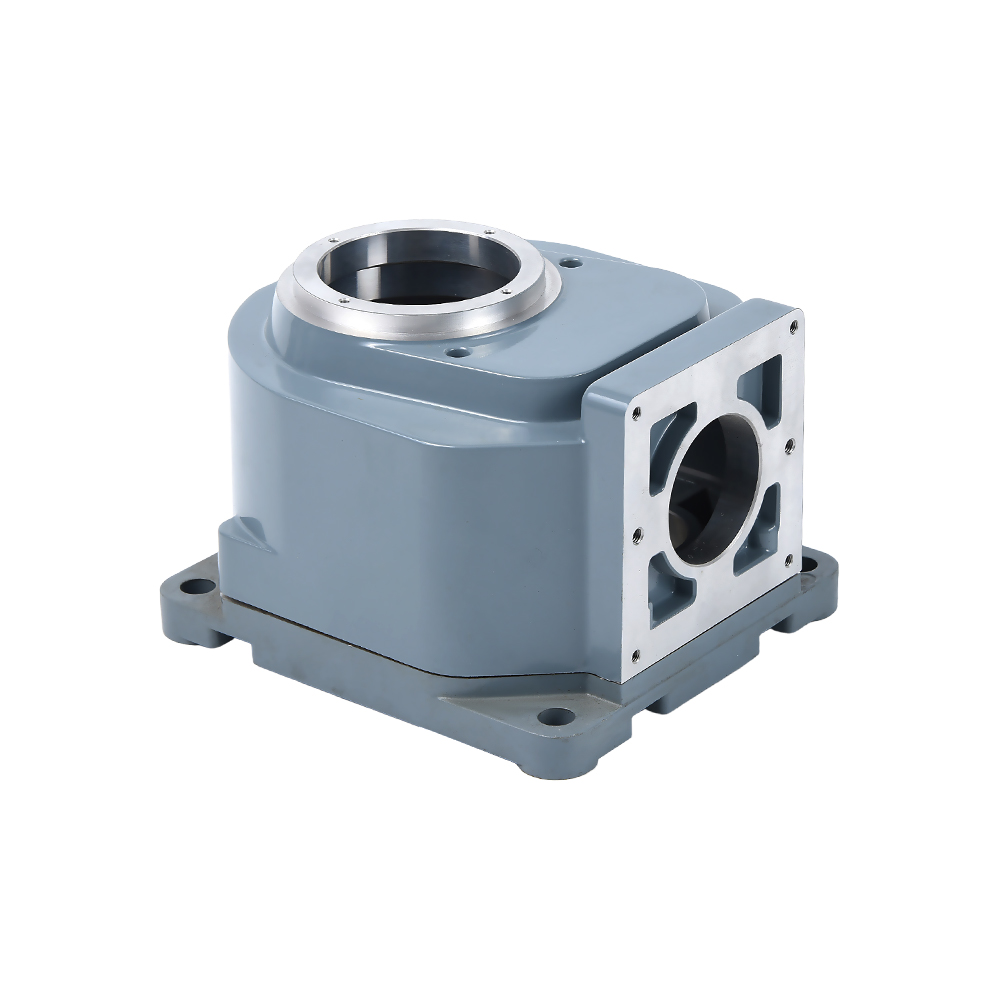
Für Fluidtechnik-Komponenten Hydraulikventil aus Aluminiumdruckguss Körper werden typischerweise aus A380 gegossen, da es sich sauber zu flachen Dichtflächen verarbeiten lässt und dem Druck ohne Makroporosität standhält. Für moderate Serien mit höherem Ermüdungsbedarf bleibt der A356 in T6 der Maßstab.
 Hersteller von kundenspezifischen Hydraulikventilen aus Aluminiumdruckguss. OEM-Lieferanten - Ningb Beilun Youyuan Machinery Manufacturing Co., Ltd ist ein chinesischer OEM/ODM-Hersteller von Aluminium-Druckguss-Hydraulikventilen und Aluminium-Druckguss-Herstellern. Produkt anzeigen →
Designüberlegungen, die sich auf die Wahl der Legierung auswirken
Die alloy is only half the decision. Part geometry, tolerance expectations, and downstream surface treatment all influence which grade is realistic to produce at the quoted price.
Wandstärke
- Druckguss — Mindestwände von 0,8–1,5 mm für kleine Bauteile; 2–3 mm ist der praktische Boden für mittlere Gehäuse mit Rippen und Noppen.
- Niederdruckguss — Mindestwände von 2,5–4 mm, abhängig vom Gefrierbereich der Legierung.
- Schwerkraft- und Sandguss — Mindestwände von 3–5 mm, um Fehlläufe und Schrumpffehler zu vermeiden.
Maßtoleranzen
- Druckguss Hält etwa ±0,1 mm bei kleinen Abmessungen und ±0,3–0,5 mm auf 100 mm. Aus diesem Grund bestehen die meisten Präzisionsgehäuse und Halterungen aus Druckguss.
- Niederdruck- und Schwerkraftguss typischerweise ±0,5 mm über 100 mm. A356-T6-Strukturteile werden nach der Wärmebehandlung bearbeitet, wenn eine höhere Genauigkeit erforderlich ist.
- Sandguss ergibt ±0,8 mm oder mehr, und auf Funktionsflächen ist fast immer eine Bearbeitung erforderlich.
Entwurfswinkel
Beim Druckguss ist eine Formschräge von mindestens 1–2 Grad an den Außenwänden und 1,5–2,5 Grad an den Innenkernen erforderlich, um das Teil sauber zu entnehmen. Niederdruck- und Schwerkraftwerkzeuge benötigen ebenfalls Zugkraft, jedoch etwas weniger, da die Füll- und Auswurfkräfte geringer sind. Wenn Ihr Entwurf aufgrund von Montageanforderungen keine Formschräge zulässt, müssen Sie mit einem Gespräch über Bearbeitungszugaben oder Schiebevorgänge rechnen, die zusätzliche Kosten verursachen.
Wärmebehandlung und Verformung
Die T6-Wärmebehandlung erhöht die Streckgrenze erheblich, führt aber auch zu Verformungen durch den Abschreckschritt. Bei dünnwandigen Gussteilen ist nach T6 oft ein Richtvorgang erforderlich. Aluminiumdruckgusslegierungen werden üblicherweise im F-Zustand verwendet, da der durch die Hochdruckinjektion eingeschlossene Gasgehalt beim Lösungsglühen zu Blasenbildung an der Oberfläche führen kann. Bestätigen Sie, ob Ihr Teil wirklich T6 benötigt; Ein Upgrade von F auf T6 kann sowohl die Prozesskosten als auch die Ausschussrate erhöhen.
Kompatibilität der Oberflächenbehandlung
Pulverbeschichtungs- und Lackierarbeiten an jeder Legierung in diesem Artikel. Eine Ausnahme bildet das Eloxieren. Siliziumgehalte über etwa 7 % führen zu einer dunkleren, fleckigen Anodisierungsbeschichtung, und Druckgusshäute enthalten oft eine feine Porositätsschicht, die nach dem Anodisieren schlecht aussieht. Wenn Sie eine dekorative eloxierte Oberfläche benötigen, wählen Sie entweder eine Legierung mit niedrigem Siliziumgehalt wie 518 aus oder planen Sie, die Oberfläche im Gusszustand vor dem Eloxieren abzuschleifen. Wie das geht, zeigen die Beispielreferenzen für einen sauberen Produktionsabschluss Aluminium-Druckgussanwendungen Um kosmetische Standards zu erfüllen, verlassen sich Unternehmen zunehmend auf Oberflächenvorbereitungsschritte.
Häufig gestellte Fragen zu Aluminiumlegierungen zum Gießen
Welche Aluminiumsorte eignet sich am besten zum Gießen?
Diere is no single best grade. Use A356 or 356 for low-pressure, gravity, and sand casting when strength and ductility matter. Use A380 or A383 for high-pressure die casting when production volume, thin walls, and cost efficiency dominate the decision. The best grade is the one that matches your process first, then your load case and surface requirements.
Ist ADC12 dasselbe wie A383?
Diey are close but not identical. ADC12 is the Japanese JIS designation for a die-casting alloy with roughly 9.5–11.5% silicon and 1.5–3.5% copper. A383 is the Aluminum Association designation for a similar alloy with tight iron and manganese limits. In practice, many Asian die casters use ADC12 nomenclature even when exporting parts drawn to A383, so confirm the exact chemistry on the material certificate rather than assuming they are interchangeable.
Können Aluminiumdruckgussteile eloxiert werden?
Ja, aber das Ergebnis hängt vom Siliziumgehalt ab. A380 und A383 werden zu einer dunklen, fleckigen Oberfläche eloxiert, die nicht den architektonischen Spezifikationen entspricht. Druckgusslegierungen mit niedrigem Siliziumgehalt wie 518 ergeben eine deutlich bessere anodische Beschichtung. Um ein einheitliches Erscheinungsbild zu gewährleisten, bearbeiten oder schleifen Sie die Oberfläche vor dem Eloxieren und testen Sie Vorproduktionsmuster der tatsächlichen Matrize, bevor Sie sich auf eine Endbearbeitungsspezifikation festlegen.
Was bedeutet T6 in A356-T6?
T6 ist die Härtebezeichnung für Lösungsglühen, Abschrecken und künstliches Altern. Bei A356 erhöht sich dadurch die Streckgrenze von etwa 125 MPa im Gusszustand auf etwa 186 MPa, während die Dehnung um 5–10 % erhalten bleibt. Dies ist die Standardhärte für Strukturgussteile, die einer erheblichen mechanischen Belastung ausgesetzt sind.
Welche Aluminiumgusslegierung hat die beste Druckdichtigkeit?
A413 gilt mit rund 12 % Silizium weithin als die druckfestste Druckgusslegierung. A356 eignet sich auch gut für Schwerkraft- und Niederdruckgussteile, die Öl oder Hydraulikflüssigkeit aufnehmen müssen. Vermeiden Sie 2xx.x-Kupferlegierungen für druckdichte Anwendungen und entwerfen Sie das Teil mit gleichmäßiger Wandstärke, um Schrumpfporosität unabhängig von der Legierung zu verhindern.
Warum wird B390 für Kompressor- und Motorzylinderanwendungen verwendet?
B390 enthält 16–18 % Silizium und 4–5 % Kupfer. Der hohe Siliziumgehalt bildet harte primäre Siliziumpartikel, die eine außergewöhnliche Gleitverschleißfestigkeit verleihen, die in Zylinderbohrungen und Kompressorzylindern unerlässlich ist. Die Nachteile sind eine geringere Duktilität, eine schwierigere Bearbeitung und eine schlechtere Druckdichtigkeit. Daher wird es nur dann ausgewählt, wenn Verschleiß die vorherrschende Fehlerursache ist.
Eine praktische Abschlussempfehlung
Legen Sie die Entscheidung über die Legierung auf den Tisch, bevor die Matrize gestanzt wird. Fragen Sie Ihren Gusslieferanten, welche Legierungen er regelmäßig auf seinen Anlagen verwendet – eine Gießerei, die täglich A380-Teile produziert, wird sie mit kurzen Zykluszeiten und vorhersehbaren Ausschussraten anbieten, während ein erstmaliges A356-Druckgussteil ein Entwicklungsrisiko birgt, für das der Käufer letztendlich bezahlt. Wenn Ihr Teil andererseits hinsichtlich Ermüdung oder Leckage zertifiziert wird, könnte der Wechsel von der bevorzugten Legierung Ihres Lieferanten zu einer besser für die Anwendung geeigneten Legierung die Ausfälle vor Ort so weit reduzieren, dass der höhere Stückpreis gerechtfertigt ist. Überprüfen Sie die chemische Zusammensetzung anhand eines zertifizierten Materialtestberichts, bearbeiten Sie eine Testcharge unter Produktionsbedingungen und überprüfen Sie, ob die mechanischen Eigenschaften anhand der tatsächlichen Teilegeometrie den Zeichnungsanforderungen entsprechen. Diese Vorgehensweise wird immer günstiger sein, als bei einem Kundenaudit eine Nichtübereinstimmung der Legierung zu entdecken.