 SPRACHE


Heim / Nachricht / Branchennachrichten / Zusammensetzung der Aluminiumlegierung A357: Erklärung von Silizium, Magnesium und Wärmebehandlung
Wenn in einer Zeichnung A357-T6 angegeben ist und ein Lieferant A356-T6 liefert, werden die Teile trotzdem verschraubt. Auf einem KMG messen sie immer noch korrekt. Möglicherweise bestehen sie sogar einen Prüfstandstest. Was sie nicht erreichen, ist, dass sie die in der Konstruktion angenommene Streckgrenze erreichen, und dieser Mangel zeigt sich oft Monate später in Form eines Risses im Gehäuse, einer leckenden Dichtungsfläche oder eines Ermüdungsversagens an einer Bolzennabe. Auf dem Papier ist der Unterschied in der Chemie gering, weshalb er bei der Eingangskontrolle durchgeht.
Die Zusammensetzung der Aluminiumlegierung A357 beträgt nach Gewicht 6,5 bis 7,5 Prozent Silizium, 0,40 bis 0,70 Prozent Magnesium, maximal 0,20 Prozent Eisen, maximal 0,20 Prozent Kupfer, maximal 0,10 Prozent Mangan, maximal 0,10 Prozent Zink und maximal 0,20 Prozent Titan . Aluminium bildet den Rest. Im Vergleich zum A356 verschieben sich sowohl der Magnesiumboden als auch die Magnesiumdecke nach oben und die Eisengrenze wird strenger gehalten. Diese beiden Schichten sorgen nach einer ordnungsgemäßen T6-Wärmebehandlung für eine um etwa 15 Prozent höhere Streckgrenze.
Das ist die kurze Antwort. Der Rest dieses Artikels schlüsselt die Chemie Element für Element auf, vergleicht A357 mit A356 und 356 anhand reeller Zahlen und erklärt dann, wie der Gussweg und der Alterungszyklus darüber entscheiden, ob diese Chemie zu einem zuverlässigen Strukturteil oder zu einem teuren Schrotthaufen wird.
Zusammensetzung der Aluminiumlegierung A357: Die vollständige Chemie, Element für Element
In der folgenden Tabelle sind die veröffentlichten Zusammensetzungsgrenzen für die Gussbezeichnung A357.0 aufgeführt, zusammen mit einem praktischen Zielfenster, das Gießereien innerhalb dieser Grenzen tatsächlich anstreben. Die Grenzwerte ergeben sich aus den in der gesamten Branche verwendeten Standardspezifikationen für Aluminiumguss, und die gleichen Zahlen erscheinen in den Bezeichnungsblättern der Aluminium Association und im ASM Handbook, Band 15: Casting, das nach wie vor die Standardreferenz für die Aluminiumgussmetallurgie ist.
| Element | Spezifizierter Bereich (Gew.-%) | Praktisches Gießereiziel | Funktion im Teil |
|---|---|---|---|
| Silizium | 6,5 - 7,5 | 6,9 - 7,2 | Fließfähigkeit, Heißreißfestigkeit, Gießbarkeit |
| Magnesium | 0,40 - 0,70 | 0,55 - 0,62 | Aushärtung durch Mg2Si-Ausscheidung |
| Eisen | 0,20 max | 0,10 - 0,14 | Verunreinigung; kontrolliert den Duktilitätsverlust |
| Titan | 0,20 max | 0,10 - 0,15 | Kornverfeinerung, Fressverhalten |
| Kupfer | 0,20 max | Unter 0,05 | Verunreinigung; schneidet Korrosionsbeständigkeit ab |
| Mangan | 0,10 max | Unter 0,05 | Verändert die Morphologie der Eisenphase |
| Zink | 0,10 max | Unter 0,05 | Verunreinigungen durch Schrottverschleppung |
| Andere, jeder | 0,05 max | Nur Trace | Nicht spezifizierte Reste |
| Andere, insgesamt | 0,15 max | Nur Trace | Obergrenze der kumulativen Verunreinigung |
| Aluminium | Gleichgewicht | Gleichgewicht | Matrix |
Ein Detail, das Käufer überrascht: Einige A357-Varianten erlauben einen sehr geringen Berylliumzusatz im Bereich von 0,04 bis 0,07 Prozent, um die eisenhaltigen Plättchen abzurunden. Andere begrenzen den Berylliumgehalt auf 0,0007 Prozent und verbieten es in der Praxis. Wenn ein Teil für eine regulierte Umgebung oder eine Bearbeitungszelle mit strengen Luftbehandlungsvorschriften bestimmt ist, ändert diese einzelne Zeile auf dem Datenblatt, welches Schmelzwerk Ihnen ein Angebot machen kann.
Was jedes Element tatsächlich in einem Casting bewirkt
Silizium bei 6,5 bis 7,5 Prozent
Silizium ist der Grund dafür, dass diese Legierung überhaupt gegossen werden kann. Es senkt den Schmelzbereich und drückt die Legierung in Richtung des Aluminium-Silizium-Eutektikums, das bei etwa 577 Grad Celsius liegt. Mit etwa 7 Prozent Silizium ist die Legierung untereutektisch, sodass die erstarrte Struktur eine Mischung aus Aluminiumdendriten ist, die von einem feinen eutektischen Netzwerk umgeben sind. Dieses Netzwerk sorgt für dünnwandige Fließfähigkeit, Heißreißfestigkeit und eine relativ geringe Schrumpfspannung.
Wenn Silikon unter den Grenzwert fällt, werden Fehlläufe und heiße Tränen zur Routine. Schieben Sie es über den Bereich hinaus und das eutektische Silizium vergröbert sich zu nadelförmigen Platten, die wie innere Kerben wirken. Unmodifiziertes eutektisches Silizium in einem A357-Gussstück kann die Dehnung im Vergleich zu einer ordnungsgemäß modifizierten Schmelze um 40 Prozent oder mehr verringern, weshalb ein Strontiumzusatz von etwa 0,010 bis 0,020 Prozent oder ein Modifikator auf Natriumbasis gängige Praxis ist.
Magnesium bei 0,40 bis 0,70 Prozent
Magnesium ist das härtende Element und der Hauptgrund dafür, dass A357 als separate Legierung existiert. Während der künstlichen Alterung bilden sich feine Magnesiumsilizid-Ausscheidungen in der gesamten Aluminiummatrix und blockieren die Versetzungsbewegung. A356 begrenzt Magnesium auf 0,45 Prozent; A357 erlaubt bis zu 0,70 Prozent. Dieses zusätzliche Magnesium erhöht die Streckgrenze im Spitzenalter um etwa 20 bis 30 MPa, wenn alles andere gleich bleibt.
Der Kompromiss besteht in der Prozesssensitivität. A357 liegt näher an der Grenze seiner Löslichkeitsgrenze, so dass bei einer kurzen Lösungsbehandlung oder einer ungleichmäßigen Abschreckung ungelöstes Magnesiumsilizid zurückbleibt und das Teil dann seine Spezifikation nicht mehr erfüllt, während es dennoch eine Spektroprüfung am eingehenden Barren besteht.
Maximal 0,20 Prozent bügeln
Eisen ist der stille Killer der Duktilität. Über etwa 0,25 Prozent in einer 7-prozentigen Siliziumlegierung bildet Eisen Al5FeSi-Plättchen in der Beta-Phase, die spröde, plattenartig sind und unter Last zur Rissbildung neigen. Wenn Sie den Eisengehalt auf 0,20 Prozent oder weniger, bei erstklassiger Arbeit vorzugsweise auf 0,15 Prozent, halten, bleiben diese Blutplättchen klein und weniger schädlich. Dieser strengere Eisengrenzwert, der stärker als der Magnesiumgrenzwert ist, unterscheidet eine Premium-A357-Schmelze von einer gewöhnlichen Sekundärlegierung.
Titan und Kornverfeinerung
Titan in einer Menge von 0,10 bis 0,15 Prozent, das normalerweise über eine Al-5Ti-1B-Vorlegierung eingebracht wird, schränkt das Kornwachstum während der Erstarrung ein. Feine gleichachsige Körner verbessern die Speisung, verteilen die Schrumpfporosität auf kleinere und besser verteilte Poren und erhöhen sowohl die Zugfestigkeit als auch die Dehnung. Eine Schmelze, die entgast und modifiziert, aber nicht kornverfeinert wurde, weist grobe säulenförmige Körner und eine größere Streuung der mechanischen Testergebnisse auf.
Kupfer, Mangan, Zink und der Spureneimer
Kupfer ist auf 0,20 Prozent begrenzt, da es die Korrosionsleistung in nassen oder salzhaltigen Umgebungen beeinträchtigt. Mangan mit maximal 0,10 Prozent verändert die Eisenphase geringfügig, kann jedoch eine bereits eisenhaltige Schmelze nicht retten. Zink mit maximal 0,10 Prozent ist weitgehend ein Parameter zur Ausschusskontrolle. Die Sammelgrenzen, 0,05 Prozent für jedes einzelne nicht spezifizierte Element und 0,15 Prozent insgesamt, sollen verhindern, dass unbekannte Rückstände das Erstarrungsverhalten der Legierung verändern.
A357 vs. A356 vs. 356: Wo die Zahlen auseinandergehen
Diese drei Legierungen werden häufig synonym zitiert und können bei einer Überarbeitung der Zeichnung wie Bürovarianten aussehen. Das sind sie nicht. Die folgende Tabelle zeigt typische veröffentlichte T6-Werte; Die tatsächlichen Zahlen ändern sich je nach Gussverfahren, Abschnittsdicke und der Position, aus der der Coupon geschnitten wird.
| Charakteristisch | 356-T6 | A356-T6 | A357-T6 |
|---|---|---|---|
| Magnesiumbereich (Gew.-%) | 0,20 - 0,45 | 0,20 - 0,45 | 0,40 - 0,70 |
| Eisen limit (wt%) | 0,20 - 0,35 | 0,20 max | 0,20 max, often 0.15 |
| Zugfestigkeit | Etwa 230 MPa | Etwa 275 MPa | Etwa 310 MPa |
| Streckgrenze | Etwa 165 MPa | Etwa 205 MPa | Etwa 255 MPa |
| Dehnung | 3 - 5 Prozent | 5 - 7 Prozent | 4 - 6 Prozent |
| Typische Verwendung | Allgemeine Gehäuse, Abdeckungen | Strukturhalterungen, Räder | Hochbelastbare Gehäuse, Luft- und Raumfahrtteile |
Die praktische Bedeutung lautet: Wenn Ihre Spannungsanalyse die Streckgrenze von A357 angenommen hat und Sie A356 erhalten, haben Sie stillschweigend etwa 50 MPa Spielraum verloren. Bei einem Teil mit einem Sicherheitsfaktor von 3 ist das unsichtbar. Bei einem Teil mit einem Sicherheitsfaktor von 1,4 ist dies der Unterschied zwischen einem bestandenen Ermüdungstest und einer Neukonstruktion.
Wärmebehandlung: Warum die Chemie allein nicht ausreicht
Sie können jede Zahl in Tabelle 1 treffen und trotzdem ein Weichteil herstellen. Die Legierung erreicht ihre spezifizierte Festigkeit erst nach einem dreistufigen T6-Zyklus, wobei jede Stufe ein enges praktisches Fenster hat.
- Lösungsbehandlung bei etwa 540 Grad Celsius für 6 bis 12 Stunden, lange genug, um die Magnesium-reichen Phasen wieder in feste Lösung aufzulösen.
- Abschrecken, normalerweise in warmem Wasser oder einem Polymerbad, schnell genug, um eine übersättigte feste Lösung einzufangen, aber langsam genug, um ein Verziehen dünner Abschnitte zu vermeiden.
- Künstliche Alterung bei etwa 155 bis 170 Grad Celsius für 4 bis 8 Stunden, um die feinen Magnesiumsilizidpartikel auszufällen, die für die eigentliche Festigung sorgen.
Der klassische Versagensmodus ist eine Abschreckverzögerung, die länger ist, als die Legierung tolerieren kann. A357 ist hier empfindlicher als A356, da die höhere Magnesiumbeladung bedeutet, dass mehr gelöster Stoff in Lösung gehalten werden muss. Eine Verzögerung von einigen Minuten zwischen dem Ziehen der Last und dem Auftreffen auf den Abschrecktank kann dazu führen, dass die Streckgrenze deutlich unter den angegebenen Mindestwert sinkt, während die Zugfestigkeit nur geringfügig beeinträchtigt wird, was es schwierig macht, das Problem mit einer einzigen Härteprüfung zu erkennen.
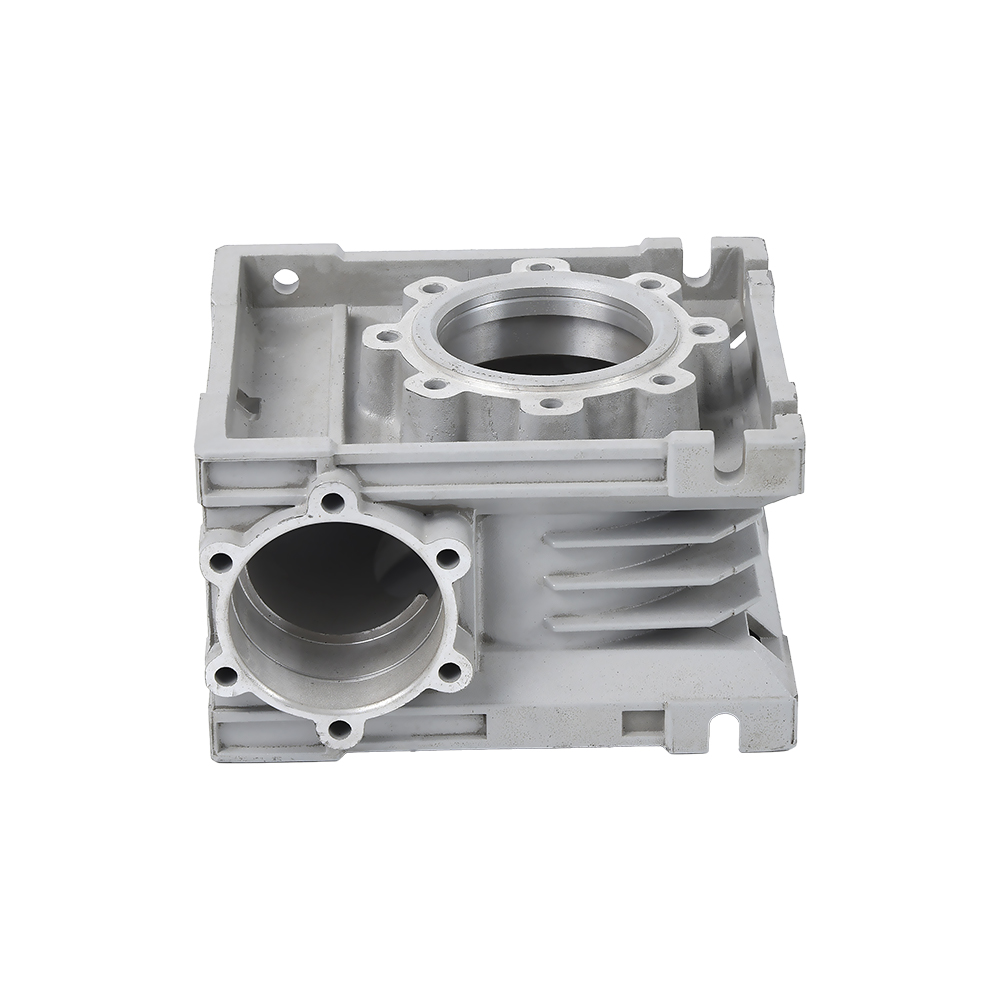
Wärmebehandelte Motorzylinderteile aus Aluminium und ähnliche Strukturgussteile sind ein gutes Beispiel für die Rentabilität. Dieselbe Geometrie, gegossen aus derselben Schmelze, kann je nach Art der Abschreckung entweder mit einer Streckgrenze von 250 MPa oder 290 MPa aus dem Ofen kommen.
 Aluminium Auto Engine Cylinder Parts Ersatzteile für Reispflanzer Produkt anzeigen →
Die Gießroute verändert, was die gleiche Chemie liefert
A357 ist überwiegend eine Legierung der Schwerkraftfamilie. Es wird in Sandformen, Einbettschalen, permanente Stahlformen und Niederdruck-Druckgussformen gegossen. Für konventionelles Hochdruck-Druckgießen ist es nicht geeignet, und der Grund dafür ist Gas, nicht Chemie.
Hochdruck-Druckguss füllt eine Form in Millisekunden und schließt Luft und Zersetzungsprodukte des Formschmiermittels im Metall ein. Diese Hohlräume sind unsichtbar, bis das Teil in einen Lösungsofen bei 540 Grad Celsius gelangt, wo der Innendruck ansteigt und die Oberfläche Blasen bildet. A357 ist auf T6 angewiesen, um seine Festigkeit zu erreichen, sodass der Prozess und die Legierung in entgegengesetzte Richtungen wirken. Wenn Sie die A357-Chemie in einem Hochdruckteil wünschen, müssen Sie in der Regel einen Gusszustand oder einen bei niedriger Temperatur gealterten Zustand und eine entsprechend geringere Festigkeit in Kauf nehmen.
Der Niederdruck-Kokillenguss bildet einen sinnvollen Mittelweg. Das Befüllen erfolgt langsam und kontrolliert, das Steigrohr führt Metall unter Druck durch Erstarrung zu und der Gaseinschluss ist weitaus geringer als bei einem Hochdruckschuss. Das macht Niederdruck-A357 zu einem realistischen Weg für Teile, die sowohl eine Kontrolle der Wandstärke als auch volle T6-Eigenschaften erfordern. Wenn Sie wissen möchten, wie der Prozess einen Hohlraum füllt, Hier erfahren Sie, wie Aluminium-Druckguss funktioniert geht Schritt für Schritt durch die Füllsequenz.
Ein praktischer Vergleich der drei Routen für Arbeiten vom Typ A357:
- Sandguss bietet die größte Gestaltungsfreiheit und die langsamste Erstarrung, wodurch die Mikrostruktur vergröbert und die Dehnung verringert wird, sofern keine Kokillen verwendet werden.
- Dauerformguss beschleunigt das Abkühlen, verfeinert die Kornstruktur und erhöht im Vergleich zu Sand bei derselben Legierung typischerweise eine Zugfestigkeit von 20 bis 30 MPa.
- Niederdruck-Druckguss kombiniert eine permanente Form mit kontrollierter Füllung und hält die Gasporosität niedrig genug für einen vollständigen T6-Zyklus bei dickwandigen Teilen.
 Teile des Automobilzylinderkörpers Aluminium Die Casting Gasoline Engine Case Produkt anzeigen →
Mängel, die auf die Zusammensetzung oder den Umgang mit der Schmelze zurückzuführen sind
Die meisten A357-Ausschüsse werden nicht durch eine falsche Legierung verursacht. Sie werden dadurch verursacht, dass die Schmelze falsch behandelt wird. Die fünf wiederkehrenden Probleme sind diese:
Gasporosität. Die Wasserstofflöslichkeit in flüssigem Aluminium beträgt etwa das Zwanzigfache der Löslichkeit in festem Aluminium. Der nach dem Entgasen in der Schmelze verbliebene Wasserstoff bildet beim Gefrieren des Metalls runde Poren. Die Lösung ist Rotationsentgasung mit Argon oder Stickstoff plus einer sauberen, trockenen Charge und einem gemessenen Wasserstoffgehalt von unter etwa 0,15 ml pro 100 g Aluminium für Strukturarbeiten.
Schrumpfungsporosität. Der A357 zieht sich beim Erstarren um etwa 6 bis 7 Volumenprozent zusammen. Zufuhrwege, Steigleitungen und Kühlvorrichtungen müssen so ausgelegt sein, dass die letzte Flüssigkeit, die gefriert, in einer Steigleitung und nicht in einem Bolzenvorsprung sitzt. Bei Dick-zu-Dünn-Übergängen zeigt sich dies zuerst.
Oxideinschlüsse. Auf einer gestörten Schmelzoberfläche bildet sich in Sekundenschnelle Aluminiumoxid. Durch turbulentes Gießen wird dieser Film in das Gussteil gefaltet und es entsteht ein linearer Defekt, der auf einer bearbeiteten Fläche als dunkler Streifen sichtbar wird, der sich nicht auspolieren lässt.
Heißes Reißen. Der Siliziumgehalt von A357 verleiht ihm eine gute Beständigkeit, aber eine Schmelze mit niedrigem Siliziumgehalt oder einer schlecht gemahlenen Kornfeinung reißt in den ersten Minuten der Abkühlung an scharfen Innenecken. Runden Sie die Ecken ab und halten Sie Titan in der Mitte seines Bereichs.
Blasenbildung während T6. Hierbei handelt es sich eher um einen Prozessauswahlfehler als um einen Chemiefehler, und es ist der häufigste Grund, warum ein Käufer feststellt, dass die von ihm gewählte Gussmethode nicht die angegebene Härte liefern kann.
Wo A357-Teile ihren Lebensunterhalt verdienen
A357 kommt überall dort zum Einsatz, wo ein Gussstück Lasten tragen, Vibrationen standhalten und dennoch eine Bearbeitungstoleranz einhalten muss. Die folgenden Anwendungen teilen alle dieses Muster.
- Strukturgussteile für Flugzeuge und Drehflügler, bei denen das Gewicht entscheidend ist und die Ermüdungslebensdauer der entscheidende Konstruktionsfall ist.
- Aufhängungs- und Fahrgestellknoten für Kraftfahrzeuge, einschließlich Querlenker, Achsschenkel und Hilfsrahmenhalterungen.
- Pumpen-, Kompressor- und Hydraulikgehäuse, die Innendruck und zyklischer Belastung standhalten.
- Motorgehäuse und Endkappen, bei denen die Legierung die Lagerbohrungen durch Temperaturwechsel rund halten muss.
- Laufräder und rotierende Komponenten, bei denen das Gleichgewicht zwischen Festigkeit und Dehnung über die Berstgrenze entscheidet.
- Wärmemanagementkomponenten in elektrifizierten Antriebssträngen, bei denen eine Kombination aus Steifigkeit und Wärmepfad wichtiger ist als reine Zugfestigkeit.
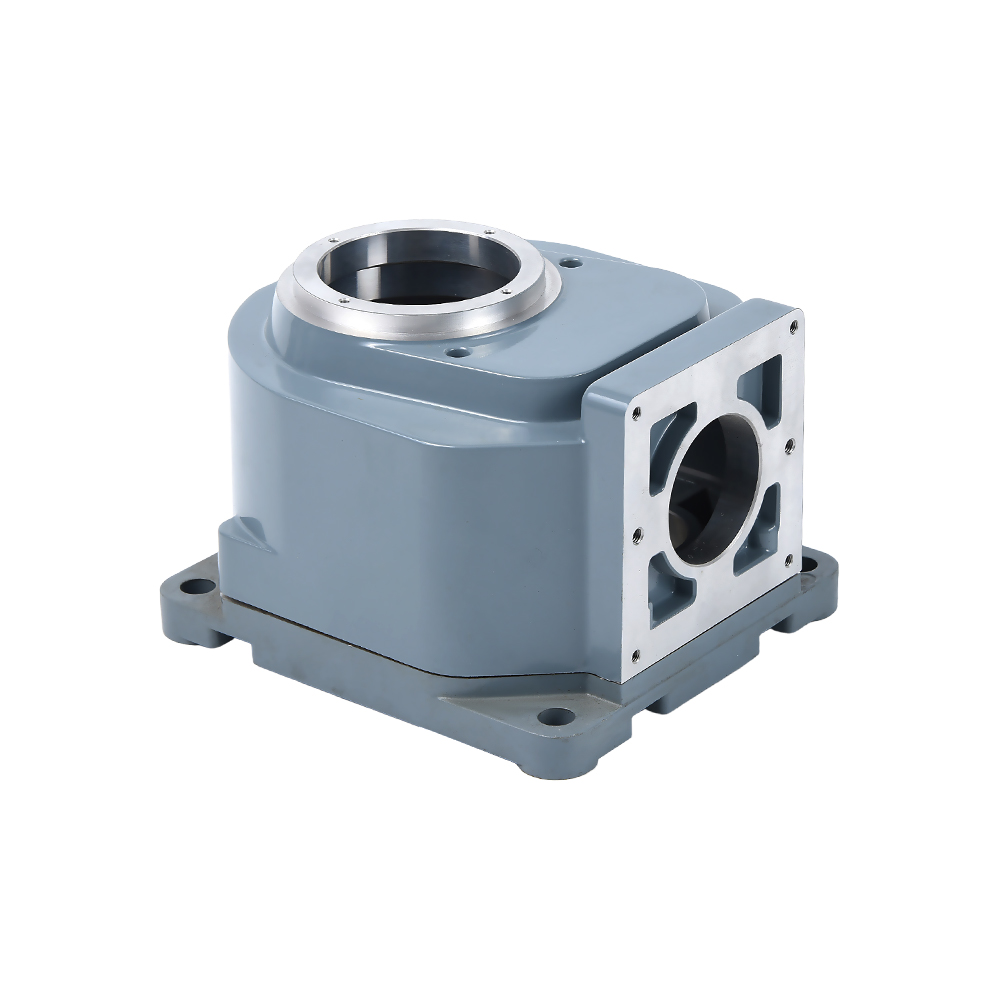
Ein Motorgehäuse aus Druckguss ist ein repräsentatives Fallbeispiel. Das Teil hat normalerweise eine dünne zylindrische Wand, einen dicken Montageflansch und bearbeitete Lagersitze an jedem Ende. Diese drei Merkmale beeinflussen das Erstarrungsverhalten gleichzeitig in drei verschiedene Richtungen: Die Wand benötigt eine schnelle Abkühlung, der Flansch benötigt eine Zufuhr und die Bohrungen benötigen eine Dimensionsstabilität nach der Wärmebehandlung. Um alle drei aus einer Legierung zu erhalten, muss Silizium für die Fließfähigkeit im mittleren Bereich liegen, Magnesium für die Festigkeit im mittleren Bereich und Eisen für die Bearbeitbarkeit im unteren Bereich.
 Aluminium Die Cast Motor Housing 375 Aluminium Die Casting Gearbox Housing Produkt anzeigen →
Checkliste für die Beschaffung, bevor Sie eine Bestellung freigeben
Ein paar Fragen im Vorfeld eliminieren das Risiko einer A357-Bestellung zum größten Teil. Arbeiten Sie sie in dieser Reihenfolge durch und das technische Gespräch wird kurz.
- Bestätigen Sie die Härte, nicht nur die Legierung. A357-F, A357-T5 und A357-T6 sind unterschiedliche Produkte mit unterschiedlichen Festigkeitsstufen, und die Zeichnung muss verraten, um welches es sich handelt.
- Fragen Sie nach den Magnesium- und Eisenzielen, nicht nur nach den Grenzwerten. Ein Lieferant, der 0,45 Prozent Magnesium anstrebt, liefert effektiv A356 mit einem A357-Label.
- Geben Sie an, wo der mechanische Testcoupon abgeschnitten wird. Ein Coupon-Schnitt aus einem Steigrohr sieht immer besser aus als ein Schnitt aus dem Teil.
- Vereinbaren Sie das Wärmebehandlungsprotokoll. Lösungszeit, Abschreckverzögerung und Alterungstemperatur sind die drei Zahlen, die über das Ergebnis entscheiden.
- Legen Sie vor dem ersten Artikel die Akzeptanzkriterien für die interne Integrität fest, da Röntgen- und Schnittergebnisse zu Werkzeugänderungen führen.
- Bestätigen Sie die Bearbeitungszugabe. A357 bearbeitet sauber, aber harte Stellen durch Entmischung oder ein grobes Eutektikum zerstören gleichzeitig einen Hartmetalleinsatz und eine pünktliche Lieferung.
Wenn Sie eine klare Antwort darauf wünschen, ob Ihre Geometrie zu A357 oder einer anderen Legierung passt, Senden Sie die Zeichnung und die Legierungsbeschreibung an unser Ingenieurteam und wir werden in einer Antwort mit der Prozessroute, der erreichbaren Härte und der Bearbeitungszugabe zurückkommen.
Häufig gestellte Fragen zur Zusammensetzung der Aluminiumlegierung A357
Ist A357 dasselbe wie 357.0?
Sie beziehen sich auf dieselbe Familie. A357 ist die Gussbezeichnung, die in den Aluminiumgussnormen verwendet wird, und 357.0 ist die Bezeichnung der Aluminium Association für dieselbe Zusammensetzung. Wenn Sie 357.0-T6 oder A357-T6 auf einer Zeichnung sehen, interpretieren Sie sie als dasselbe Material und überprüfen Sie die Grenzwerte für Magnesium und Eisen, um sicherzugehen, da ältere Zeichnungen manchmal geringere Eisenzugaben aufweisen als derzeit üblich.
Kann A357 im Hochdruckgussverfahren hergestellt werden?
Es kann in einer Hochdruck-Druckgussmaschine gegossen werden, es kann jedoch nicht einfach anschließend einer vollständigen T6-Behandlung unterzogen werden, da sich eingeschlossenes Gas bei der Lösungstemperatur ausdehnt und die Oberfläche Blasen bildet. In der Praxis werden Hochdruck-A357-Teile im Gusszustand oder bewusst unteraltertem Zustand geliefert. Wenn die Zeichnung A357-T6 erfordert, sollte das Teil an Niederdruck-Druckguss, Kokillenguss, Sandguss oder Feinguss weitergeleitet werden.
Warum kostet der A357 mehr als der A356?
Drei Gründe. Der strengere Eisengrenzwert erfordert saubereres Einsatzmaterial und eine bessere Schmelzkontrolle, wodurch die Menge an kostengünstigem Schrott, den eine Gießerei verwenden kann, reduziert wird. Die höhere Magnesiumbeladung bedeutet eine strengere Prozesskontrolle während der Lösungsbehandlung. Und die Prozessrouten, die ein echtes T6-Ergebnis liefern können, wie z. B. Niederdruck- oder Dauerformguss, haben längere Zykluszeiten als ein Hochdruckschuss.
Wie überprüfe ich den Magnesiumgehalt einer eingehenden Charge?
Die optische Emissionsspektrometrie an einer gekühlten Probe aus dem Guss ist die Standardmethode und dauert nach der Vorbereitung der Probe nur wenige Minuten. Bitten Sie darum, dass der Magnesiumwert als Zahl angegeben wird und nicht als Bestanden oder Nicht bestanden anhand eines breiten Fensters, und nehmen Sie bei großen Gussstücken Proben an mehr als einer Stelle, da sich Magnesium während der langsamen Erstarrung entmischen kann.
Benötigt A357 Beryllium?
Nein, und viele Spezifikationen verbieten es. Ein Berylliumzusatz von 0,04 bis 0,07 Prozent verbessert die Morphologie eisenhaltiger Phasen und kann das Verhalten der Oxidhaut verbessern, führt jedoch zu Handhabungsanforderungen in der Schmelzerei und bei der Bearbeitung. Die meisten Strukturarbeiten werden stattdessen mit berylliumfreiem A357 und einem engen Eisengrenzwert durchgeführt.
Können A357-Teile geschweißt werden?
Mit dem richtigen Zusatzwerkstoff und der richtigen Prozesskontrolle ist das möglich, aber beim Schweißen eines T6-Teils entsteht eine lokale Wärmeeinflusszone, die an Festigkeit verliert. Bei nicht strukturellen Schweißnähten stellt dies kein Problem dar. Wenn die Schweißnaht in einem Lastpfad liegt, sollte bei der Konstruktion von einer Verringerung der lokalen Festigkeit in dieser Zone ausgegangen und diese berücksichtigt werden.
Welche Oberflächenbeschaffenheit und Toleranz kann ich erwarten?
Gussoberflächen aus einer Dauerform oder einer Niederdruckform erreichen je nach Gussformbeschichtung und Wandstärke typischerweise zwischen 3,2 und 6,3 Mikrometer Ra. Bearbeitete Flächen sind eher durch Werkzeuge und Vorrichtungen als durch die Legierung begrenzt, und allgemeine Bearbeitungstoleranzen von plus oder minus 0,05 mm an kritischen Bohrungen und Flächen sind bei einem stabilen Gussstück Routine.
Ist A357 für dünnwandige Teile geeignet?
Ja, in Grenzen. Der Siliziumgehalt von 7 Prozent sorgt für eine gute Fließfähigkeit, und Wandstärken bis zu etwa 3 mm sind im Dauerform- oder Niederdruckguss erreichbar. Darunter verlagert sich die Herausforderung von der Fließfähigkeit zur Erstarrungsgeschwindigkeit: Dünne Abschnitte kühlen so schnell ab, dass das Magnesiumsilizid auch nach einer vollständigen Lösungsbehandlung teilweise ungelöst bleiben kann und das Teil nicht die Eigenschaften erreicht, die seine Chemie vermuten lässt.
Um den Kreis zu schließen: Die Zusammensetzung der Aluminiumlegierung A357 ist durch 6,5 bis 7,5 Prozent Silizium, 0,40 bis 0,70 Prozent Magnesium und maximal 0,20 Prozent Eisen definiert, wobei die restlichen Elemente im Spurenbereich gehalten werden und Aluminium den Rest ausmacht. Der Magnesiumbereich unterscheidet es von A356 und verleiht ihm im T6-Zustand eine zusätzliche Streckgrenze von rund 50 MPa. Die Eisengrenze ist es, die die Duktilität erhält. Und die Gießroute und die Abschreckdisziplin entscheiden darüber, ob sich einer dieser Vorteile tatsächlich im fertigen Teil zeigt.
Wenn ein Angebot für den A357-T6 deutlich günstiger erscheint als der Rest, liegt die Antwort normalerweise an einer von drei Stellen: dem Magnesiumziel, der Eisendecke oder der tatsächlich gelieferten Härte. Fragen Sie nach den Zahlen und der Streit endet schnell.