 SPRACHE


Heim / Nachricht / Branchennachrichten / Leitfaden für Aluminiumgussmaterialien: Legierungen, Eigenschaften und Druckgussauswahl
Die Zeichnung landet auf Ihrem Schreibtisch und im Materialblock steht nur „Aluminiumgussmaterial“. Dieser Satz ist keine Spezifikation; Es handelt sich um eine Kategorie mit sehr unterschiedlichen Zweigen. Die kompakte Antwort für die meisten Käufer lautet: Für den Hochdruck-Druckguss lösen ADC12 oder A380 die meisten Gehäuse-, Halterungs- und Abdeckungsanwendungen. Für Strukturteile, die sich nach dem Schweißen biegen, Stöße absorbieren oder Lasten tragen müssen, ist A356 der sicherere Ausgangspunkt. Der Grund liegt nicht in der Markenpräferenz. Es geht darum, wie sich jede Legierung bei schneller Erstarrung verhält, wie viel Duktilität sie bieten kann und wie hoch die Kosten für die anschließende maschinelle Bearbeitung und Oberflächenbehandlung sind. Dieser Leitfaden geht durch die Legierungen, die Auswahllogik und die Fehler, die auftreten, wenn das Material vor dem Prozess ausgewählt wird.
Was ist Aluminiumgussmaterial?
Reines Aluminium ist kein praktisches Gussmaterial. Es hat eine geringe Fließfähigkeit, oxidiert schnell und seine Festigkeit im Gusszustand ist für die meisten technischen Teile zu gering. Gusslegierungen bestehen daher aus Aluminium und gezielten Zusätzen, die das Schmelzverhalten und die endgültigen mechanischen Eigenschaften verändern.
Silizium ist der dominierende Zusatz. Eine Aluminiumlegierung mit 7–12 % Silizium lässt sich leicht in dünne Abschnitte fließen, schrumpft beim Erstarren weniger und ist beständig gegen Heißreißen. Kupfer erhöht die Festigkeit im Gusszustand und sorgt dafür, dass das Material bei der CNC-Bearbeitung sauber geschnitten wird. Magnesium bewirkt eine Aushärtung und verbessert die Korrosionsbeständigkeit, wenn es mit einer geeigneten Wärmebehandlung kombiniert wird. Eisen wird in Druckgusslegierungen im Bereich von 0,8–1,2 % gehalten, da es die Verlötung mit der Formoberfläche unterdrückt, obwohl ein hoher Eisengehalt spröde Nadeln bildet, die die Dehnung verringern.
Es ist auch wichtig zu wissen, dass sich der Begriff sowohl auf Primärlegierungen bezieht, die aus Schmelzbarren entstehen, als auch auf Sekundärlegierungen, die aus recyceltem Aluminium hergestellt werden. ADC12, das in asiatischen Druckgusswerken am häufigsten spezifizierte Gussmaterial, ist typischerweise eine Sekundärlegierung. Das ist normale Praxis; Die Zusammensetzung wird auf einen veröffentlichten Bereich kontrolliert und die Verunreinigungen werden gemäß JIS H5302, ASTM B85 oder kundenspezifischen Grenzwerten kontrolliert.
Hauptfamilien von Aluminiumgusslegierungen
Jedes Aluminiumgussmaterial gehört zu einer von vier praktischen Familien. Sobald Sie wissen, welche Familie Ihr Teil benötigt, wird die Auswahl der Legierung viel einfacher.
Al-Si-Cu-Legierungen: ADC12, A380, A383
Das sind die Arbeitspferde des Druckgusses. Silizium liegt zwischen 8 % und 12 %, während Kupfer zwischen 1,5 % und 3,5 % liegt. Kupfer erhöht die Festigkeit im Gusszustand und verbessert die Bearbeitung. A383 erhöht das Silizium und senkt das Kupfer leicht ab, um den Lötaufwand zu reduzieren, was bei Chips mit langen, dünnen Kernen praktisch ist. Wenn Sie große Mengen an Gehäusen, Halterungen, Abdeckungen oder Ölpumpenkörpern herstellen, ist diese Familie die Standardeinstellung.
Al-Si-Mg-Legierungen: A356, A357
Wenn das fertige Teil gebogen, Stoßenergie absorbiert oder geschweißt werden muss, sind A356 und A357 normalerweise besser als ADC12. Sie enthalten etwa 7 % Silizium und 0,3–0,7 % Magnesium. Im T6-Zustand ist ihre Streckgrenze mit der von ADC12 vergleichbar, während die Dehnung deutlich höher ist. Diese Legierungen lassen sich bei niedrigerem Druck gut gießen und werden im Niederdruck- und Schwerkraftguss für Räder, strukturelle Fahrwerksteile und Achskomponenten verwendet.
Al-Mg-Legierungen: A514, EN AC-AlMg5Si
Wo es auf Korrosionsbeständigkeit und eine glänzend eloxierte Oberfläche ankommt, zeichnen sich Al-Mg-Legierungen aus. Ein Magnesiumgehalt von etwa 5 % sorgt für eine hervorragende Beständigkeit gegen Meerwasser und milde Chemikalien. Allerdings ist ihre Fließfähigkeit geringer und die Schmelze oxidiert leichter, sodass sie in der Gießerei anspruchsvoller sind. Verwenden Sie sie für Schiffszubehör, Lebensmittelausrüstung und dekorative Gehäuse.
Übereutektische Al-Si-Legierungen: A390
Mit über 15 % Silizium bieten primäre Siliziumpartikel eine hervorragende Verschleißfestigkeit und einen niedrigen Wärmeausdehnungskoeffizienten. A390 kommt häufig in Motorblöcken und Kompressorzylindern vor. Es ist schwieriger zu bearbeiten und erfordert Spezialwerkzeuge; Geben Sie es nicht an, es sei denn, die Verschleißfestigkeit ist der entscheidende Faktor.
Vergleich gängiger Aluminiumgussmaterialien
In der folgenden Tabelle sind typische Aluminiumgussmaterialien aufgeführt, die für Hochdruck-, Niederdruck- und Schwerkraftguss verwendet werden. Die Werte stellen separat gegossene Teststäbe dar; Die tatsächlichen Eigenschaften eines Produktionsgussstücks hängen von der Wandstärke, der Abkühlgeschwindigkeit und der Wärmebehandlung ab. Quellen: JIS H5302, ASTM B85 und typische Datenblätter von Legierungslieferanten.
| Legierung | Si % | Cu % | Mg % | UTS MPa | Dehnung % | Typischer Prozess |
|---|---|---|---|---|---|---|
| ADC12 | 9,6–12,0 | 1,5–3,5 | ≤0,3 | 228 | 1,5–3,5 | HPDC |
| A380 | 7,5–9,5 | 3,0–4,0 | ≤0,1 | 324 | 3.5 | HPDC |
| A383 | 9,5–11,5 | 2,0–3,0 | ≤0,1 | 296 | 3.5 | HPDC |
| A413 | 11–13 | ≤0,1 | ≤0,1 | 296 | 3.5 | HPDC |
| A356 | 6,5–7,5 | ≤0,2 | 0,25–0,45 | 262 T6 | 6–12 | LPDC / Schwerkraft |
| A357 | 6,5–7,5 | ≤0,2 | 0,4–0,7 | 290 T6 | 3–10 | LPDC / Schwerkraft |
So wählen Sie das richtige Aluminiumgussmaterial aus
Beginnen Sie mit der Servicebedingung und arbeiten Sie dann rückwärts vor. Diese Reihenfolge verhindert den häufigsten Fehler: Zuerst eine billige Legierung auswählen und später feststellen, dass sie einen Ermüdungs- oder Drucktest nicht besteht.
- Entscheiden Sie sich zunächst für den Gussprozess. Dünne Wände, große Volumina und enge Toleranzen sprechen für Hochdruck-Druckguss und Al-Si-Cu-Legierungen. Große oder strukturelle Teile deuten auf Niederdruck- oder Schwerkraftguss und Al-Si-Mg-Legierungen hin.
- Definieren Sie Dehnungs- und Schlaganforderungen. Wenn eine Dehnung über 5 % erforderlich ist, sind Standard-HPDC-Legierungen wie ADC12 schwierig. A356-T6 oder duktile HPDC-Typen sind die bessere Wahl.
- Druckdichtheit prüfen. Ölwannen, Ventilkörper und Hydraulikverteiler benötigen siliziumreiches Material mit kontrolliertem Gasgehalt. Für diese Fälle sind A413 und Niederdruck-A356 beliebt.
- Berücksichtigen Sie die Betriebstemperatur. Bei Teilen in der Nähe von Motorblöcken oder in elektrischen Systemen können Wärmeleitfähigkeit und Kriechfestigkeit wichtiger sein als die statische Streckgrenze.
- Schauen Sie sich die Route zur Oberflächenveredelung an. Beim Eloxieren sind niedrige Kupfer- und Zinkwerte von großer Bedeutung. ADC12 eloxiert dunkler und weniger gleichmäßig als Al-Mg-Legierungen.
- Schätzen Sie die Bearbeitungskosten. Kupferhaltige Legierungen zerspanen in kurze Späne und halten die Toleranzen gut ein. Übereutektische Legierungen zerstören Standardwerkzeuge und erfordern spezielle Einsätze.
Als Faustregel gilt:
- Einfaches dünnwandiges Gehäuse, hohe Lautstärke: ADC12 oder A380.
- Strukturhalterung zum Schweißen oder Biegen: A356.
- Druckdichter Behälter oder öldichtes Gehäuse: A413 oder Niederdruck A356.
- Verschleißfläche unter einem Kolben oder Zylinder: A390.
Hochdruck-Druckguss vs. Niederdruck-Gussmaterialien
Derselbe Aluminiumgusswerkstoff ist selten sowohl für den Hochdruck- als auch für den Niederdruck-Druckguss optimal. HPDC füllt die Matrize in Millisekunden mit hohem Druck, wodurch Sie Wände mit einer Dicke von 1,5–3 mm gießen können, aber auch Luft einschließt. Standard-HPDC-Legierungen wie ADC12 liefern daher nur eine Dehnung von 1–4 %, da die innere Porosität die Duktilität einschränkt. Niederdruckguss füllt sich langsamer, die Erstarrung erfolgt über ein Steigrohr und der Guss ist dichter genug, um einer T6-Wärmebehandlung standzuhalten.
- HPDC eignet sich für komplexe Formen, dünne Wände und hohe Produktionsraten. ADC12, A380 und vakuumunterstützte duktile Sorten sind das Standardmaterialsortiment.
- LPDC Erzeugt dichtere, schweißbare, wärmebehandelbare Teile mit höherer Duktilität. A356 und A357 sind die typischen Ausgangspunkte.
- Schwerkraft-Kokillenguss liegt zwischen den beiden und eignet sich für einfache Formen, die T6-Eigenschaften erfordern.
Es ist wichtig zu verstehen, wie der Prozess das Materialverhalten verändert. Ein Hersteller, der beide Verfahren betreibt, beispielsweise ein Werk mit HPDC- und LPDC-Linien, kann die Legierung an das Teil anpassen, anstatt das Teil in einen Prozess zu zwingen. Hintergrundinformationen zum grundlegenden Prozess finden Sie in dieser technischen Übersicht von Aluminium-Druckguss .
Verhalten von Aluminiumgusswerkstoffen bei der Bearbeitung und Oberflächenbehandlung
Der Guss endet nicht in der Gießerei. Bei den meisten Druckgussteilen erfolgt die CNC-Bearbeitung und Oberflächenbehandlung, und das Material bestimmt, wie einfach das ist.
- Bearbeitbarkeit: Al-Si-Cu-Legierungen ergeben mit Standard-Hartmetallwerkzeugen kurze gebrochene Späne und eine hervorragende Oberflächengüte. Legierungen mit hoher Duktilität erzeugen lange, zähe Späne und haben eine schlechtere Toleranz. Übereutektische Legierungen verschleißen die Werkzeuge schnell und erfordern möglicherweise Einsätze aus polykristallinem Diamant.
- Eloxieren: Um eine klare, helle eloxierte Oberfläche zu erhalten, vermeiden Sie einen hohen Kupfer- und Zinkgehalt. Al-Mg-Legierungen erzeugen die saubersten Filme.
- Wärmeleitfähigkeit: Bei LED-Kühlkörpern und EV-Kühlplatten ist die Wärmeleitfähigkeit ein wichtiger Auswahlfaktor. Reines Aluminium hat etwa 230 W/m·K; ADC12 beträgt etwa 96 W/m·K; A356-T6 liegt bei etwa 151 W/m·K.
| Legierung | Zustand | Wärmeleitfähigkeit (W/m·K) |
|---|---|---|
| ADC12 | Im Gusszustand | 96 |
| A380 | Im Gusszustand | 96 |
| A356 | T6 | 151 |
| A357 | T6 | 152 |
Branchenanwendungen und Beispiele aus der Praxis
Da die Legierung die Leistung bestimmt, bestimmt die Anwendung das Material. In unserer eigenen Produktion gelten in allen Bereichen, in denen wir tätig sind, die gleichen Regeln, von Teilen für Automobilmotoren bis hin zu landwirtschaftlichen Getrieben.
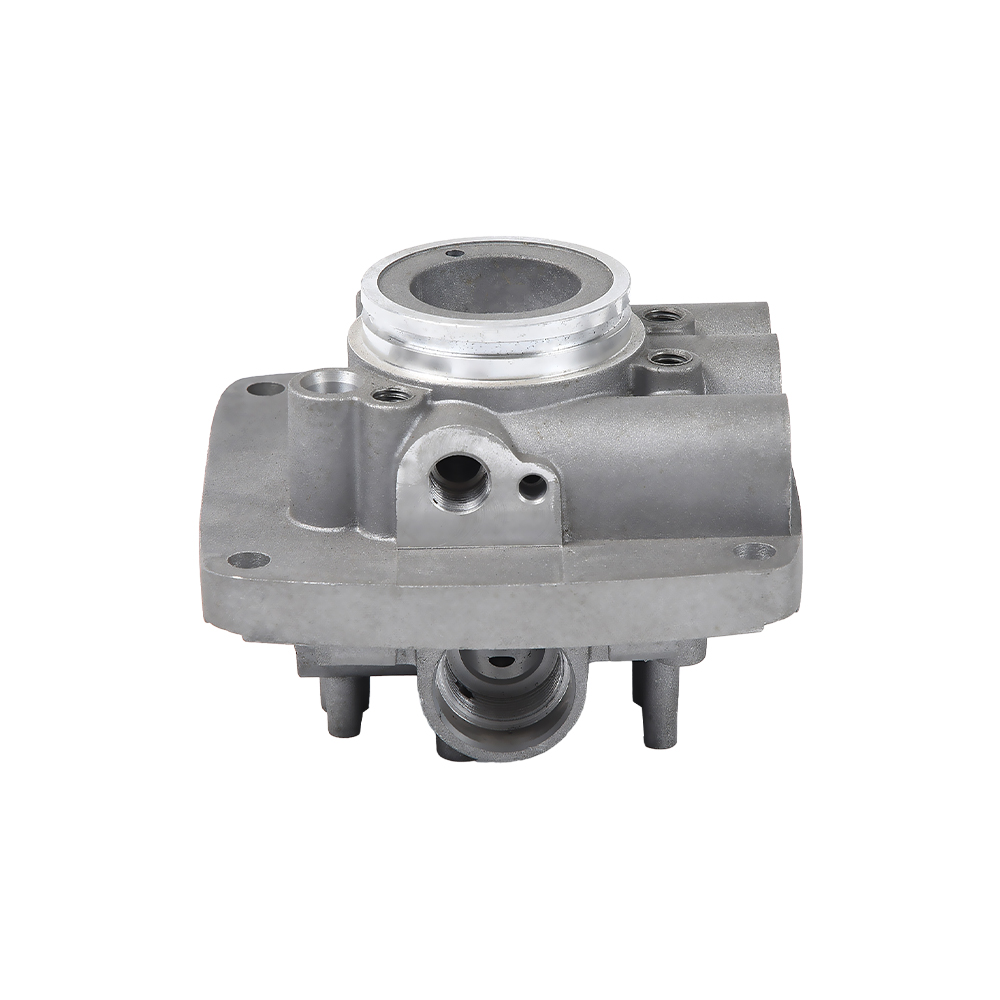
- Komponenten für Automobilmotoren: Zylinderkopfdeckel, Ölpumpengehäuse, Wasserpumpengehäuse, Lagerträger. Die meisten bestehen aus ADC12 oder A380 aus Gründen der Kosten, Bearbeitbarkeit und Druckdichtigkeit.
 Zylinderteile für Automotoren aus Aluminium für hohe Leistung Diese aus Aluminiumdruckguss gefertigten Motorzylinderteile bieten Festigkeit und Wärmeableitung für Automobilanwendungen. Kombinieren Sie sie mit dem oben beschriebenen Materialauswahlprinzip, um Ihren eigenen Anwendungsfall zu bewerten. Produkt anzeigen →
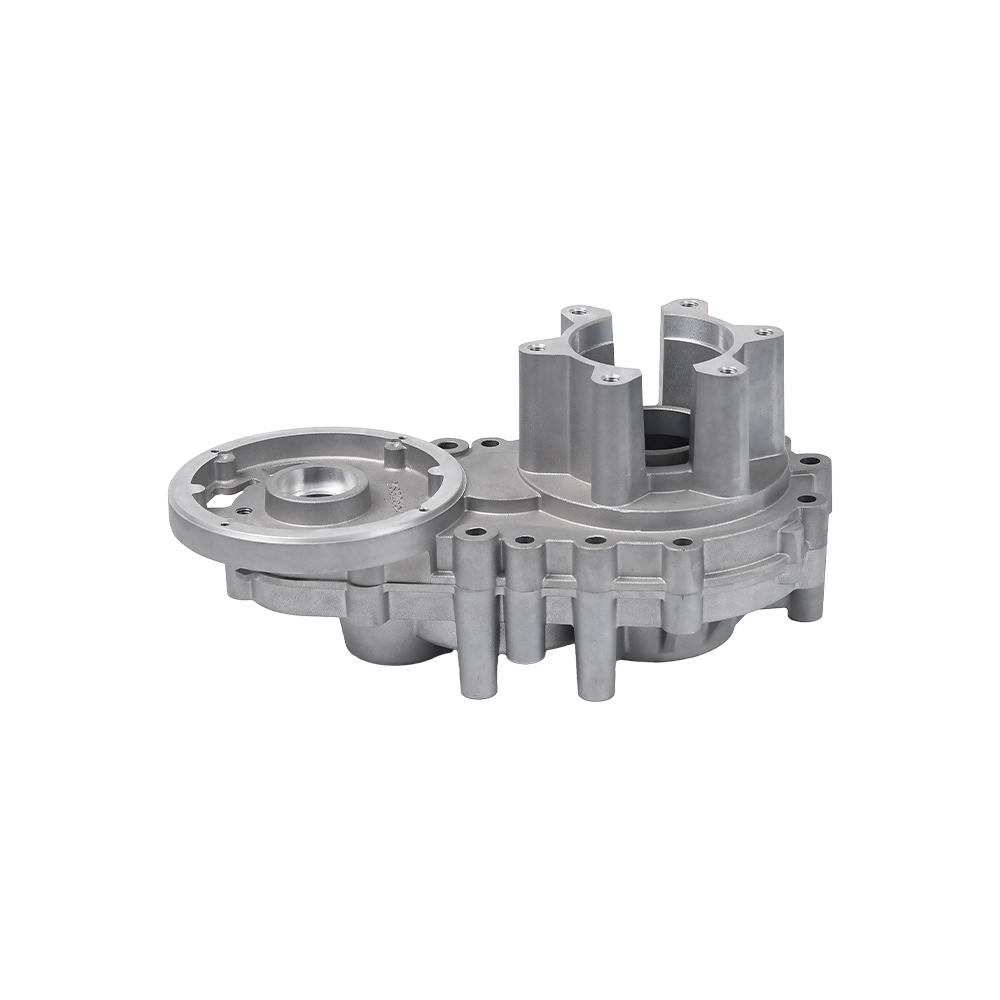
- Getriebe und Getriebegehäuse: Diese erfordern Steifigkeit, Dimensionsstabilität und Öldichtheit. Je nach Belastungsfall kommen ADC12 mit kontrollierter Porosität oder A356 im Niederdruckguss zum Einsatz.
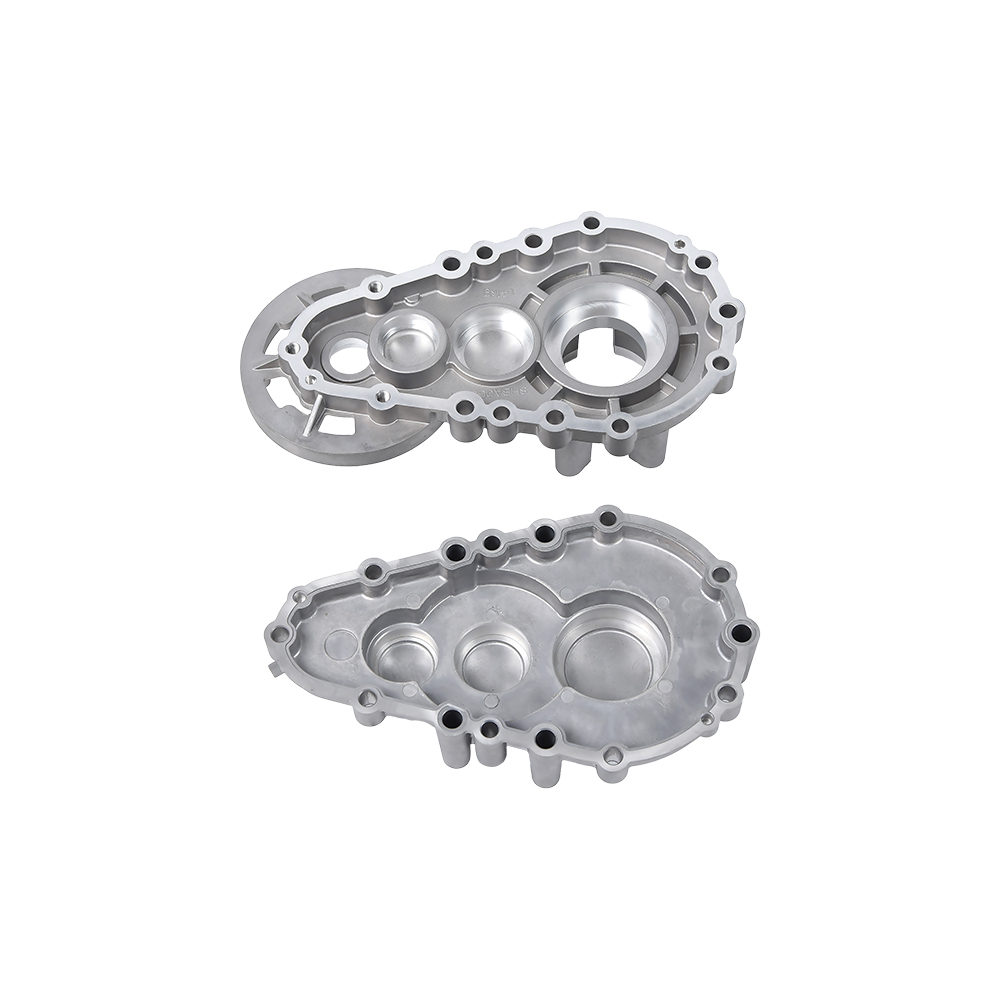
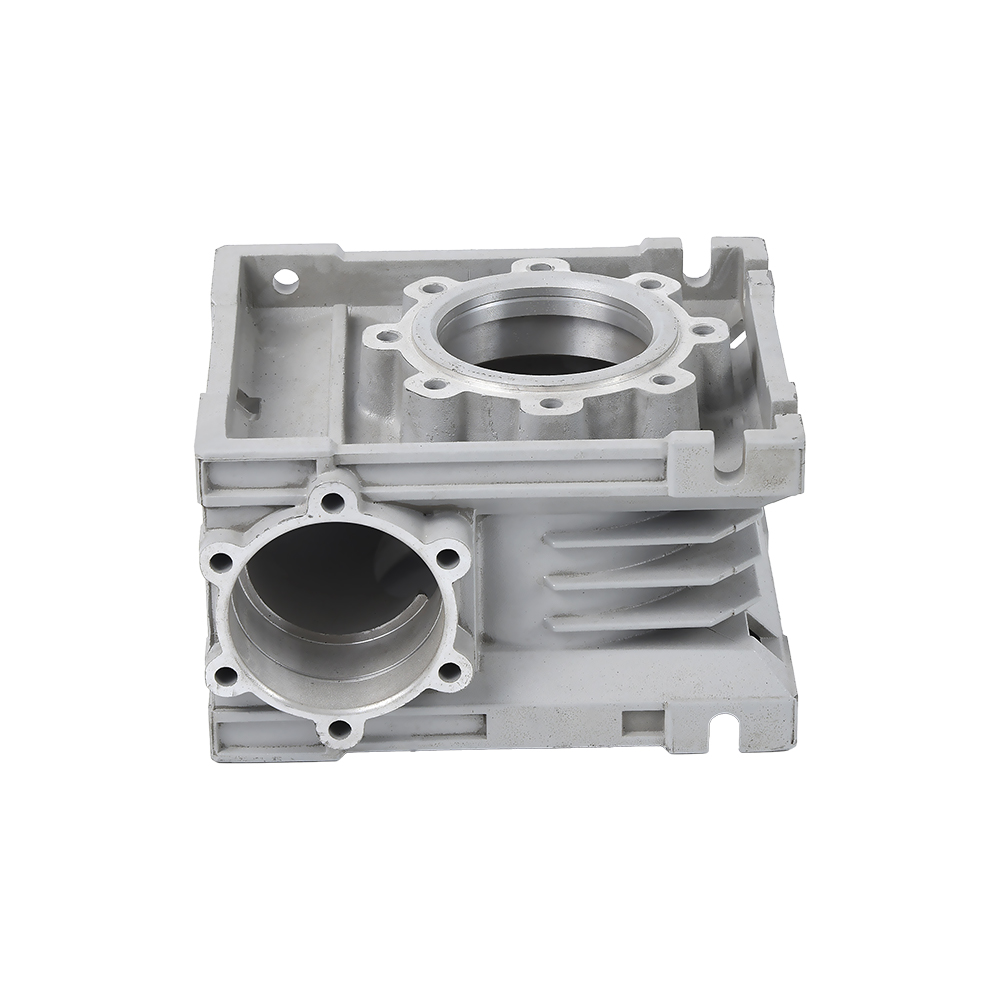
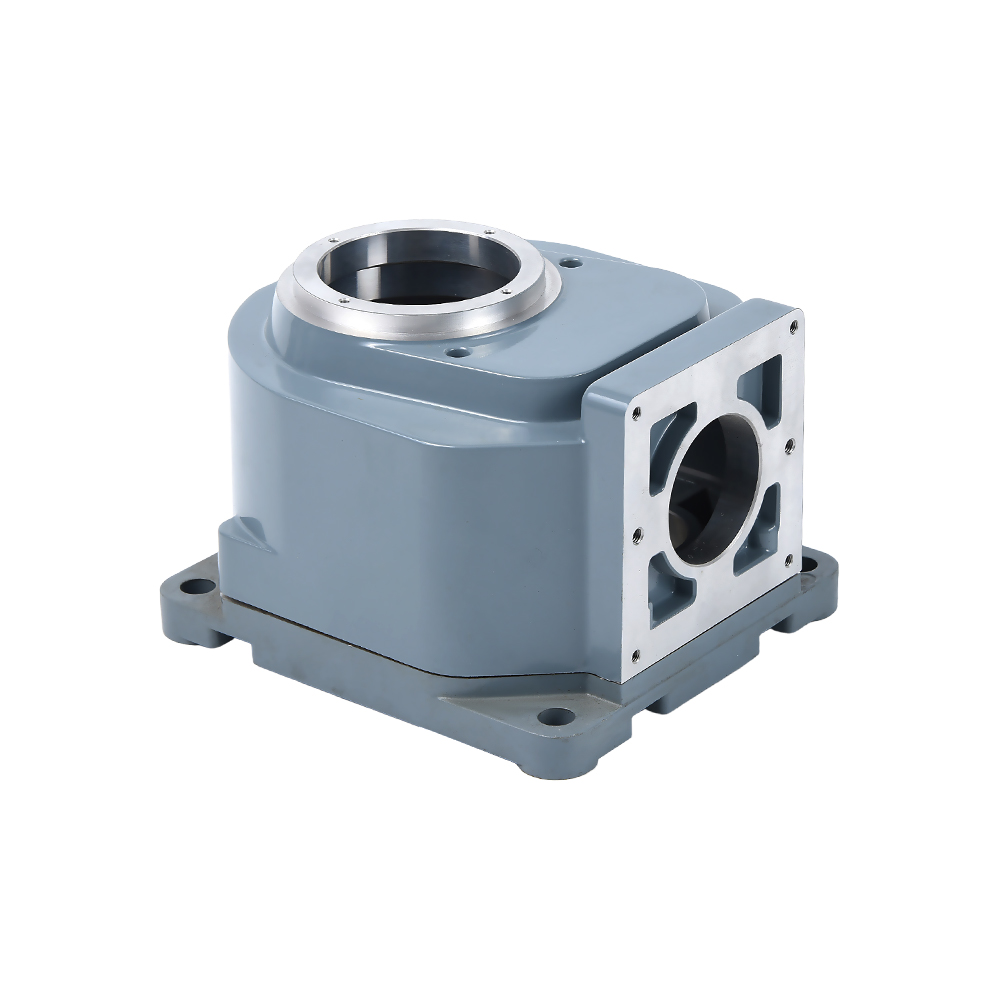
 Getriebegehäuse aus Aluminiumdruckguss für Langlebigkeit Dieses Getriebegehäuse nutzt Aluminiumdruckguss, um das Gewicht zu reduzieren und gleichzeitig die strukturelle Integrität zu wahren. Ideal für den Vergleich von Wurfrouten, wie im folgenden technischen Hinweis hervorgehoben. Produkt anzeigen →
- Hydraulikventile und Pneumatikkomponenten: Druckdichtigkeit und gute Bearbeitung stehen im Vordergrund. Üblich sind Al-Si-Cu-Legierungen mit hohem Siliziumgehalt, während für dichtere Ventilkörper A356 mit niedrigem Druck verwendet wird.
 Hydraulikventil aus Aluminiumdruckguss für Präzision Ein im Aluminiumdruckgussverfahren hergestelltes Präzisionshydraulikventil, das eine zuverlässige Flüssigkeitskontrolle bietet. Die umliegenden Absätze betonen die legierungsbasierte Leistung und machen dies zu einem relevanten Beispiel für Ihre Beurteilung. Produkt anzeigen →
- Motorradkurbelgehäuse und Getriebegehäuse: dünne Wände kombiniert mit Vibrationsbelastungen; Typisch ist ADC12 oder A383.
- Landwirtschaftliche Getriebe: Mikro-Bodenbearbeitungsgetriebe und Teile von Reispflanzmaschinen sind Stößen und Schmutz ausgesetzt; Duktilität und Korrosionsbeständigkeit sind wichtig.
- Neue Wärmeableitungssubstrate für Energiefahrzeuge: Kontrollierte Kupfer- und Eisengehalte tragen zur Leitfähigkeit und Ebenheit bei.
- Smart Home und medizinisches Zubehör: Oberflächenqualität und Maßhaltigkeit bestimmen die Wahl der Legierung.
Für Käufer, die abwägen, ob diese Route geeignet ist, ist die Vorteile des Aluminiumdruckgusses sind in einer separaten technischen Anmerkung zusammengefasst.
Standards und Spezifikationsäquivalente
In einer Gusszeichnung wird häufig eine Legierung anhand der JIS-Nummer und eine andere anhand der ASTM- oder EN AC-Bezeichnung angegeben. Durch die Möglichkeit von Querverweisen werden kostspielige Fehler bei der Beschaffung vermieden. In der folgenden Tabelle sind nahezu funktionale Äquivalente für die gängigen Güteklassen aufgeführt.
| Allgemeiner Name | JIS | ASTM | EN AC | Typischer Prozess |
|---|---|---|---|---|
| ADC12 | ADC12 (JIS H5302) | A383 ähnlich | AC-44300 (AlSi9Cu3Fe) | HPDC |
| A380 | — | 380,0 (ASTM B85) | AC-46500 (AlSi9Cu3Fe) | HPDC |
| A356 | — | 356,0 (ASTM B26) | AC-42100 (AlSi7Mg0,3) | LPDC / Schwerkraft |
| A357 | — | 357,0 (ASTM B26) | AC-42200 | LPDC / Schwerkraft |
| A413 | ADC12 ähnlicher Fluss | 413,0 (ASTM B85) | AC-44200 (AlSi12) | HPDC |
Häufige Gussfehler im Zusammenhang mit der Materialauswahl
Die Materialwahl bestimmt, wie viele dieser Fehler in einem Gussstück auftreten. Aus diesem Grund sollte eine Materialüberprüfung vor dem Schneiden des Werkzeugs erfolgen und nicht erst, nachdem das erste Muster zurückkommt.
- Gasporosität: verursacht durch gelösten Wasserstoff und eingeschlossene Luft. Höhere Siliziumlegierungen verringern die Schrumpfporosität, die Gasporosität bleibt jedoch bestehen; Vakuumunterstützung oder eine langsamere Füllgeschwindigkeit sind die Lösung für den Prozess.
- Schrumpfporosität: scheint sich in den letzten Abschnitten zu verfestigen. Kupferhaltige Legierungen haben einen längeren Gefrierbereich, wodurch die Schrumpfung schwieriger zu fördern ist. Der A356 ist mit einem geeigneten Fütterungsdesign fehlerverzeihender.
- Stumpflöten: der Guss haftet an der Formoberfläche. Um dieses Problem zu verringern, wird in Druckgusslegierungen absichtlich ein Eisengehalt von über 0,8 % beibehalten, obwohl überschüssiges Eisen zu spröden Phasen führt.
- Kalte Schließungen: schlechter Materialfluss und Oxidfilme. Legierungen mit hohem Siliziumgehalt verringern das Risiko, da sie länger flüssig bleiben; Eine höhere Düsentemperatur hilft ebenfalls.
- Oxideinschlüsse: häufiger in Al-Mg-Legierungen, wo Magnesium bei Schmelztemperatur leicht oxidiert. Eine sorgfältige Handhabung und Filtration der Schmelze sind unerlässlich.
Kosten- und Beschaffungsüberlegungen für Aluminiumgussmaterial
Der Legierungspreis ist nur ein Teil der tatsächlichen Kosten. Bearbeitung, Ausschuss, Prozessausbeute und Nacharbeit spielen in einem Produktionsprogramm normalerweise eine größere Rolle.
- Legierungspreis: ADC12 ist die günstigste gängige Wahl. A356 kostet mehr, und A390 oder spezielle duktile HPDC-Qualitäten kosten deutlich mehr.
- Sekundärbearbeitung: Kupferhaltige Legierungen lassen sich in kurze Späne zerspanen, was die Zykluszeit und den Werkzeugverschleiß reduziert. Übereutektische Legierungen erfordern erstklassige Werkzeuge.
- Ausschusskontrolle: Eigenrückstände aus dem Druckguss sollten in kontrollierten Verhältnissen umgeschmolzen werden; Zu viel recycelter Schrott erhöht den Eisengehalt.
- Lieferantenintegration: Ein Hersteller mit eigenem Formenbau, Druckguss und CNC-Bearbeitung kann materialbedingte Probleme schneller beheben. Wenn in derselben Anlage sowohl Hochdruck- als auch Niederdruckguss durchgeführt werden, kann das Material an das Teil angepasst werden, anstatt das Teil in einen Prozess zu zwingen.
- Konsistenz: Bestätigen Sie bei großvolumigen Teilen, dass der Lieferant den Zusammensetzungsbereich einhält und die mechanischen Eigenschaften regelmäßig überwacht.
Häufig gestellte Fragen zum Aluminiumgussmaterial
Was ist das gängigste Aluminiumgussmaterial?
ADC12 im JIS-System und A380 im ASTM-System sind die gebräuchlichsten Hochdruck-Druckgussmaterialien. Beide gehören zur Al-Si-Cu-Familie und decken ein breites Spektrum an Gehäusen, Halterungen und Strukturabdeckungen ab.
Was ist der Unterschied zwischen ADC12 und A356?
ADC12 ist für den Hochdruck-Druckguss optimiert: Es füllt dünne Wände, ist beständig gegen Drucklöten und lässt sich gut verarbeiten, weist jedoch eine begrenzte Duktilität auf. A356 ist eine Al-Si-Mg-Legierung, die auf T6 wärmebehandelt werden kann, was eine wesentlich höhere Dehnung und bessere Schweißbarkeit ergibt.
Können Aluminiumdruckgussteile wärmebehandelt werden?
Standard-Druckgussteile enthalten eingeschlossenes Gas, sodass eine T6-Wärmebehandlung Blasen und verzogene Oberflächen verursachen kann. Wenn eine Wärmebehandlung erforderlich ist, wählen Sie Niederdruckguss mit A356 oder verwenden Sie vakuumunterstütztes HPDC mit einer speziellen duktilen Legierung.
Welches Aluminiumgussmaterial eignet sich am besten für dünne Wände?
Legierungen mit einem Siliziumanteil von etwa 12 % wie A413 oder ADC12 weisen die beste Fließfähigkeit auf. Wandstärken unter 1,5 mm erfordern weiterhin eine sorgfältige Prozesskontrolle, einschließlich Düsentemperatur, Einspritzgeschwindigkeit und Entlüftung.
Warum wird Aluminiumgusslegierungen Kupfer zugesetzt?
Kupfer erhöht die Festigkeit im Gusszustand und verbessert die Bearbeitbarkeit, verringert jedoch die Korrosionsbeständigkeit. Kupferhaltige Legierungen sollten nicht für Meeres- oder stark chemische Umgebungen gewählt werden, es sei denn, sie sind durch eine Beschichtung geschützt.
Welche Legierung ergibt die beste eloxierte Oberfläche?
Al-Mg-Legierungen wie A514 werden mit einer hellen, klaren Oberfläche eloxiert. ADC12 mit hohem Kupfergehalt eloxiert dunkler und mit weniger Konsistenz. Wenn dekoratives Eloxieren Teil der Spezifikation ist, überprüfen Sie die Legierung, bevor Sie mit der Bearbeitung beginnen.
Das richtige Aluminiumgussmaterial ist nicht das mit der höchsten Nummer in einem Datenblatt. Es ist dasjenige, das zum Prozess und zum Servicezustand passt. Beginnen Sie mit der Wandstärke und dem Produktionsvolumen, legen Sie dann die mechanischen Anforderungen fest und vergleichen Sie schließlich die Legierungen mit den Gesamtkosten. Wenn Sie eine Zeichnung haben und eine direkte Empfehlung benötigen, besprechen Sie diese am schnellsten mit einem Gusshersteller, der sowohl Hochdruck- als auch Niederdruckleitungen betreibt.