 SPRACHE


Heim / Nachricht / Branchennachrichten / Auswahl von Lieferanten für Aluminiumdruckguss: Schlüsselkriterien, Kosten und Warnsignale
Eine einzige Porositätsgruppe in einem Getriebegehäuse kann ein Fließband eine Woche lang lahmlegen. Aus diesem Grund werden Aluminium-Druckgusslieferanten nie allein aufgrund des Preises ausgewählt. Sie werden aufgrund ihrer Wiederholbarkeit, Prozesskontrolle und der Fähigkeit, passgenaue Fertigteile ohne Überraschungen zu liefern, ausgewählt.
Die direkte Antwort auf die Auswahl eines Aluminium-Druckgusslieferanten besteht darin, fünf Bereiche der Reihe nach zu bewerten: Gussprozessfähigkeit, interne Sekundärbearbeitung, Inspektions- und Messroutinen, technische Kommunikation und Kostentransparenz. Ein Lieferant, der in allen fünf Punkten gut abschneidet, sorgt dafür, dass Ihr Projekt vorhersehbar bleibt. Ein Lieferant, der nur in einem oder zwei Bereichen stark ist, wird irgendwann zu Nacharbeiten, Verzögerungen oder Ausfällen vor Ort führen.
Seit 2010 vereint Ningbo Beilun Youyuan Machinery Manufacturing Druckguss, CNC-Bearbeitung und Werkzeugbau in einer Anlage. Die nachstehenden Leitlinien spiegeln das wider, was wir sehen, wenn Käufer uns mit anderen Aluminium-Druckgusslieferanten vergleichen. Wir empfehlen jedem, diesen Rahmen anzuwenden, bevor er eine Zeichnung für ein Angebot einsendet.
Was einen kompetenten Aluminium-Druckgusslieferanten von einem Missverhältnis unterscheidet
Beginnen Sie mit den Maschinen. Aluminiumlegierungen werden auf Kaltkammermaschinen gegossen, da sie das Heißkammer-Einspritzsystem angreifen. Die in Tonnen gemessene Verriegelungskraft definiert die maximal projizierte Fläche und damit die praktische Hülle Ihres Teils. Ein typischer Zulieferer kundenspezifischer Komponenten betreibt Pressen von 180 bis 1.600 Tonnen, wobei größere Maschinen für große Gehäuse wie Motorrahmen und Getriebegehäuse reserviert sind.
Passen Sie die Maschine nicht zu sehr an das Teil an. Wenn ein Lieferant eine 2.000-Tonnen-Presse, aber keine kleinere Ausrüstung betreibt, wird Ihr 200-Gramm-Gehäuse mit ineffizienten Gemeinkosten angeboten. Die richtige Lösung ist ein Maschinensortiment, das zu Ihrer Teilefamilie passt und eine gewisse Flexibilität für spätere Designänderungen bietet.
| Kontrollpunkt | Was es Ihnen sagt | Was Sie fragen sollten |
|---|---|---|
| Maschinentonnagebereich | Maximale Teilegröße und projizierte Fläche, die die Matrize verarbeiten kann | Auf welcher Presse wird dieses Teil bearbeitet und wie groß ist die Schließkraft? |
| Interne Werkzeugunterstützung | Reparaturgeschwindigkeit und Wartungskonsistenz über die gesamte Produktionslebensdauer | Warten und reparieren Sie Werkzeuge in Ihrer eigenen Anlage? |
| Legierungserfahrung | Eignung der mechanischen und Korrosionseigenschaften für Ihre Anwendung | Welche Legierungen verwenden Sie am häufigsten und warum für diese Anwendungen? |
| Prozessdatendisziplin | Ob der Lieferant wiederholbare Gießbedingungen misst und kontrolliert | Können Sie die interne Ausschussrate des letzten Quartals mit einer Aufschlüsselung nach Fehlertyp teilen? |
Auch die Größe prägt das Erlebnis. Ein mittelgroßes Werk mit einem Anlagevermögen von etwa 10 Millionen CNY und einer Jahresproduktion von 30 Millionen CNY, was ungefähr der Größe unseres eigenen Betriebs entspricht, kann kundenspezifische Komponenten von 0,05 kg bis 15 kg pro Stück herstellen, ohne den Mindestbestelldruck eines Industriekonzerns. Für technische Teile bedeutet dieser Größenbereich in der Regel eine schnellere Angebotserstellung, kürzere Befehlsketten und direktere Antworten von den Leuten, die die Maschinen tatsächlich bedienen.
Auch der Produktmix verrät etwas. Ein Lieferant, der Motorteile, Getriebegehäuse, Hydraulikventilkörper und Motorgehäuse auflistet, hat sein Werkzeug- und Prozesswissen auf anspruchsvolle Geometrien ausgeweitet. Diese Vielfalt verbessert die Problemlösung auf Ihrer eigenen Komponente.
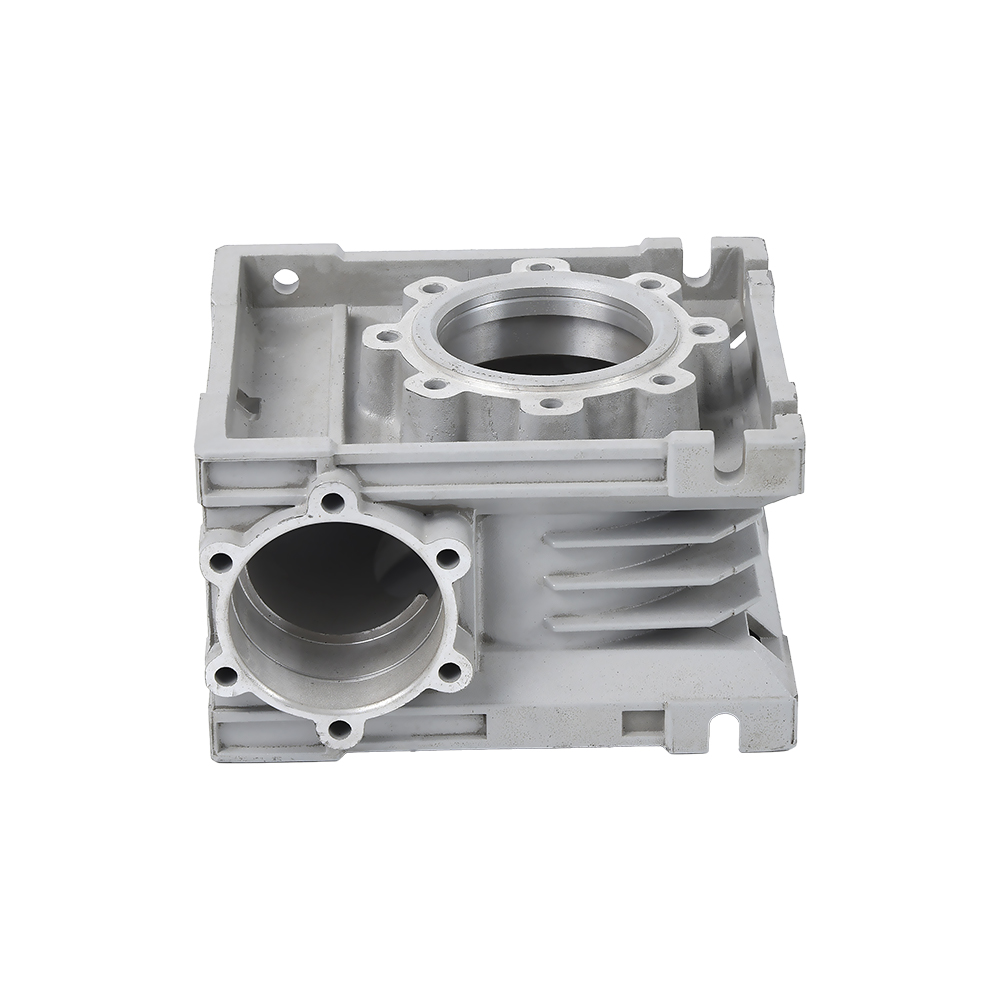
 Aluminium-Automotorzylinderteile für komplexe Gussteile Diese Produktlinie demonstriert die Kompetenz des Lieferanten im Hochdruck-Druckguss für dünnwandige, komplexe Motorkomponenten und unterstützt Skalierbarkeit und Geometrievielfalt, die für eine zuverlässige Beschaffung unerlässlich sind. Produkt anzeigen →
Hochdruck vs. Niederdruck: Wählen Sie den Prozess vor dem Lieferanten
Der wichtigste technische Filter ist der Gießprozess. Beim Hochdruck-Kokillenguss (HPDC) wird geschmolzenes Aluminium mit hoher Geschwindigkeit in eine Stahlform gespritzt, wodurch dünnwandige, komplexe Teile in Zykluszeiten von etwa 30 bis 90 Sekunden hergestellt werden. Dank HPDC können Kurbelgehäuse für Motorräder und Getriebegehäuse für Kraftfahrzeuge in großem Maßstab hergestellt werden. Der Nachteil besteht darin, dass das Risiko einer Gasporosität mäßig ist. Daher müssen Teile, die Druck halten müssen, häufig imprägniert oder einem anderen Verfahren unterzogen werden.
Beim Niederdruck-Kokillenguss (LPDC) wird die Form von unten unter kontrolliertem Gasdruck gefüllt. Durch die langsamere, ruhigere Füllung entsteht dichteres Metall mit deutlich weniger Gaseinschlüssen. LPDC ist die Standardwahl für Strukturhalterungen, Zylinderköpfe und andere Komponenten, die druckdicht oder wärmebehandelt sein müssen. Die Zykluszeiten liegen zwischen zwei Minuten und zehn Minuten, weshalb LPDC tendenziell Teilen vorbehalten ist, bei denen die mechanische Stabilität wichtiger ist als die Zyklusökonomie.
| Faktor | Hochdruck-Druckguss | Niederdruck-Druckguss |
|---|---|---|
| Zykluszeit | 30 bis 90 Sekunden | 2 bis 10 Minuten |
| Typische Wandstärke | 1,5 bis 4 mm | 3 bis 8 mm |
| Porositätsrisiko | Mäßig | Niedrig |
| Druckdichtigkeit | Erfordert oft eine Imprägnierung | Von Natur aus dicht |
| Bestens geeignet für | Komplexe Gehäuse in großen Stückzahlen | Strukturelle und tragende Teile |
Um einen umfassenderen Überblick darüber zu erhalten, warum Aluminiumguss bei vielen Komponenten anderen Herstellungsverfahren überlegen ist, lesen Sie unsere Überblick über die Vorteile des Aluminiumdruckgusses . Die Kurzversion: Aluminium bietet ein hervorragendes Verhältnis von Festigkeit zu Gewicht, eine hohe Wärmeleitfähigkeit und die Möglichkeit, mehrere Funktionen in einem Guss zu integrieren.
Wenn Ihr Teil strukturelle Belastungen trägt oder Flüssigkeiten oder Gase abdichten muss, fragen Sie konkret, ob der Lieferant HPDC, LPDC oder einen Hybridansatz empfiehlt. Ein Lieferant, der Ihnen auf jede Anfrage die gleiche Prozessantwort gibt, hat in der Regel nur einen Prozess zu verkaufen, was an sich schon ein Warnsignal ist.
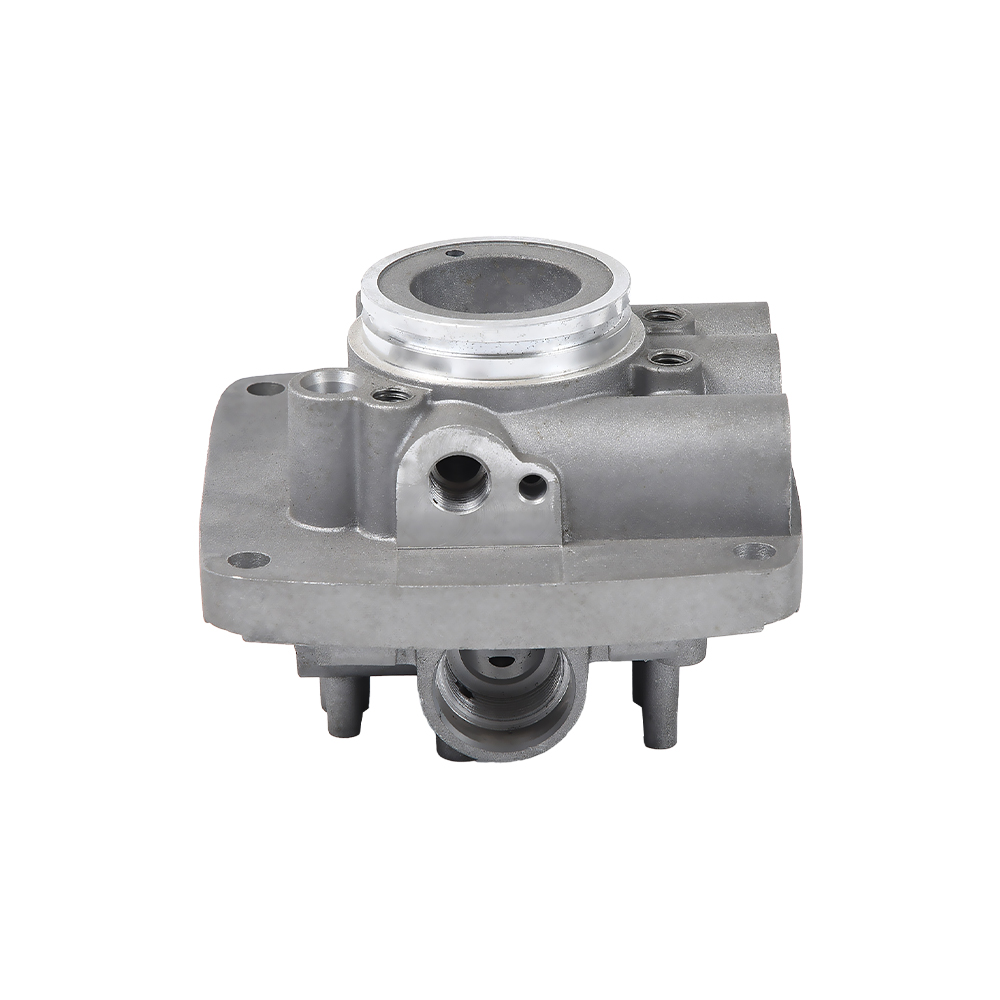
 Teile des Zylinderkörpers von Kraftfahrzeugen, die enge Toleranzen erfordern Für strukturelle oder abgedichtete Zylinderkörper bietet dieser Lieferant Gussteile mit linearen Toleranzen von ±0,10–0,30 mm an, mit CNC-Bearbeitung für kritische Merkmale – eine wichtige Fähigkeit zur internen Überprüfung. Produkt anzeigen →
Bearbeitung und Endbearbeitung: Wo die tatsächliche Toleranz festgelegt wird
Druckguss allein ermöglicht lineare Abmessungen von etwa /-0,10 bis /-0,30 mm, je nach Teilegröße und Merkmalsausrichtung. Dichtflächen, Lagersitze und Befestigungslöcher erfordern eine strengere Kontrolle, typischerweise /-0,02 bis /-0,05 mm. Diese Zahlen sind nur mit CNC-Bearbeitung erreichbar, und die entscheidende Beschaffungsfrage ist, ob der Gusslieferant diese Bearbeitung auch unter demselben Dach durchführt.
Wenn die Bearbeitung ausgelagert wird, haben die Guss- und Bearbeitungswerkstatt keine gemeinsamen Maßangaben und keine gemeinsame Verantwortung. Transportschäden, Setup-Drift und Terminabweichungen werden zu Ihrem Problem. Wenn Guss und Bearbeitung in derselben Anlage erfolgen, verweisen die bearbeiteten Merkmale direkt auf den Gussbezugswert, und ein Team ist für das Maßergebnis von der Schmelze bis zum fertigen Teil verantwortlich.
- Bearbeitete Bohrungen und Dichtflächen: typisch /-0,02 bis /-0,05 mm.
- Abmessungen im Gusszustand: /-0,10 bis /-0,30 mm, abhängig von der Formtrennlinie.
- Ebenheit auf bearbeiteten Montageflächen: 0,05 mm über 100 mm ist erreichbar.
- Oberflächenrauheit auf bearbeiteten Flächen: Ra 1,6 bis Ra 3,2 Mikrometer, wobei Ra 0,8 Mikrometer für Dichtungsbereiche verfügbar ist.
Der Abschluss ist die zweite Hälfte der Entscheidung. Aluminiumoberflächen im Gusszustand sind funktional, sehen aber porös aus, und Oxidation lässt das Metall mit der Zeit dunkler werden. Die gebräuchlichsten Veredelungsmethoden sind Pulverbeschichten für Korrosionsschutz und Aussehen, Eloxieren für eine harte, verschleißfeste Schicht und Perlenstrahlen für eine gleichmäßige matte Textur. Sie sollten sich erkundigen, welche Oberflächenbehandlung der Lieferant routinemäßig anwendet, da die Behandlungen Auswirkungen auf die Legierung und die Qualität der Gusshaut haben.
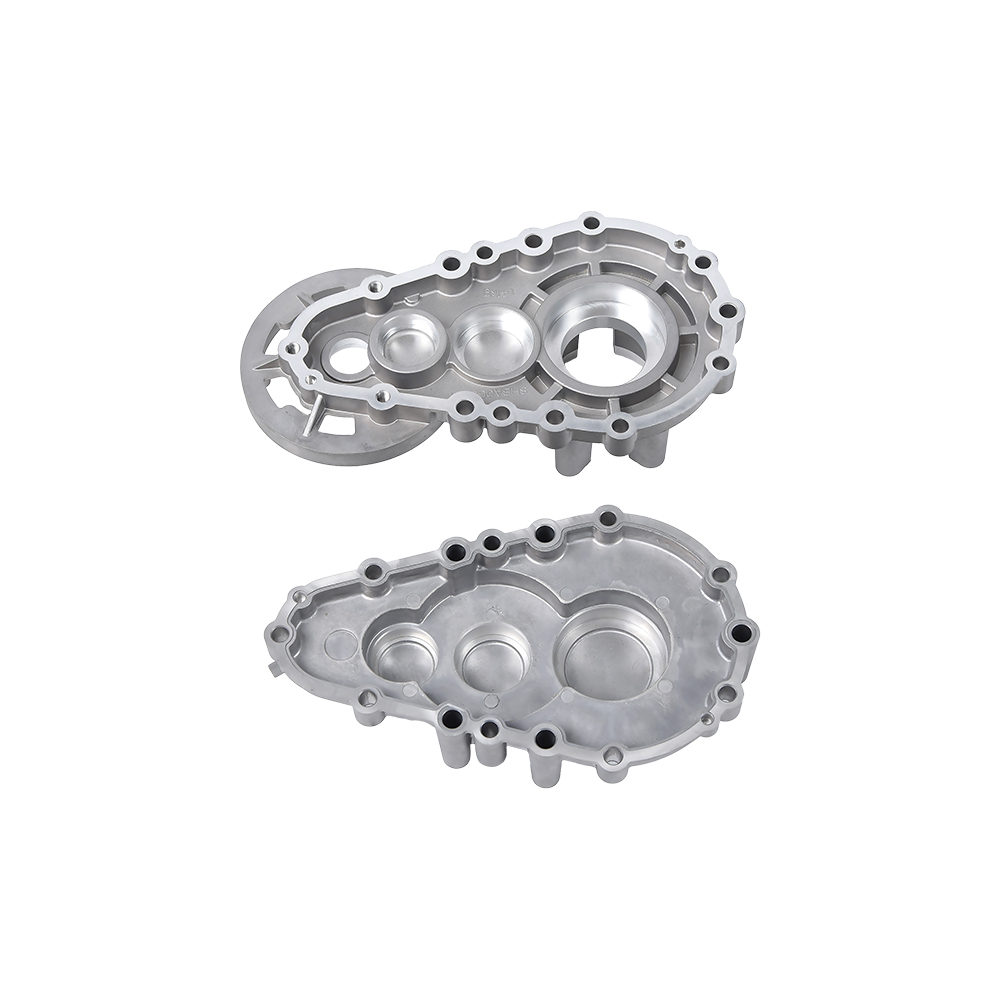
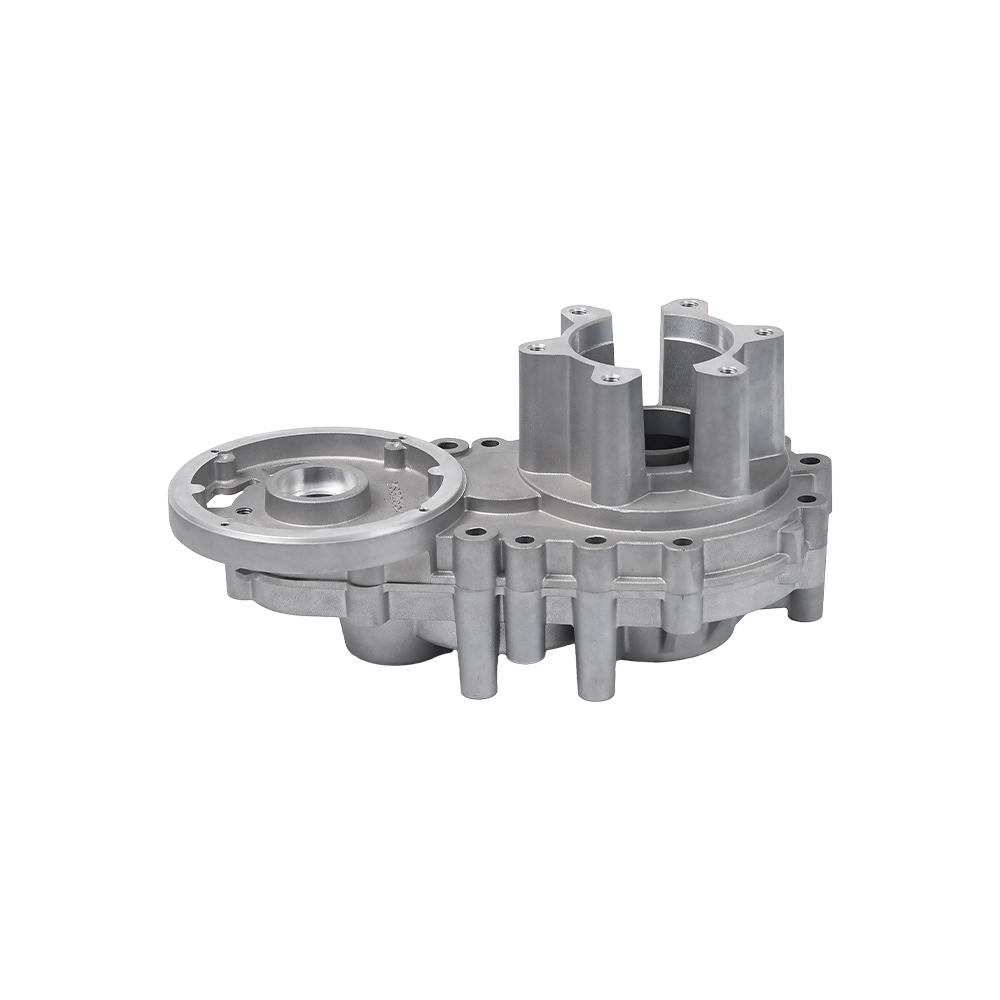
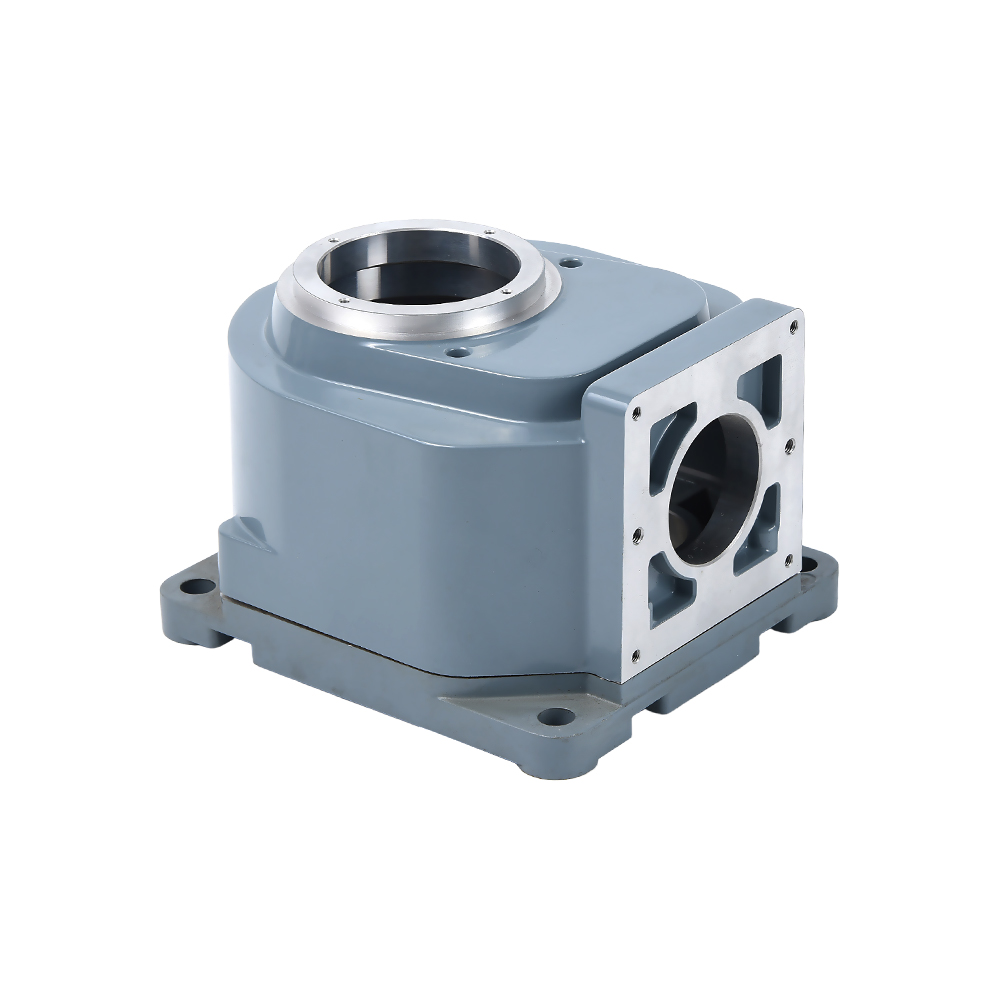
 Getriebegehäuse aus Aluminiumdruckguss für Langlebigkeit Dieses Getriebegehäuse, das für Kurbelgehäuse und Untersetzungsgetriebe von Motorrädern geeignet ist, profitiert von geeigneten Oberflächenbehandlungen wie Pulverbeschichtung oder Eloxierung und wird durch die erforderliche Dokumentation zur Einhaltung der Importvorschriften gestützt. Produkt anzeigen →
So überprüfen Sie die Lieferantenqualität ohne Werksbesuch
Für die meisten Importkäufer erfolgt der erste physische Kontakt mit einem Gussstück beim Öffnen des Kartons. Die Dokumentation ist daher Ihr primäres Überprüfungsinstrument. Jeder seriöse Aluminium-Druckgusslieferant wird ohne zu zögern Folgendes bereitstellen.
- Erstmusterprüfberichte mit KMG-Daten, die anhand Ihrer Zeichnung und nicht anhand einer vom Lieferanten erstellten Referenz gemessen werden.
- Prozessparameteraufzeichnungen für den ersten Artikellauf, einschließlich Einspritzdruck, Kolbengeschwindigkeit und Schmelzetemperatur.
- Dokumentation der Materialanalyse, die den Legierungsgrad und die chemische Zusammensetzung jeder Schmelzcharge bestätigt.
- Chargenrückverfolgbarkeit, die Rohmaterial, Ofen, Form, Maschine und Bediener für jede Lieferung verknüpft.
- Leck- oder Druckprüfberichte für Gehäuse, Ventilkörper und alle Komponenten mit internen Kanälen.
Die Dokumentation ist jedoch nur die halbe Verifizierung. Die andere Hälfte ist die Antwortqualität. Wenn Sie eine Zeichnung zur Überprüfung einsenden, messen Sie, wie lange der Lieferant braucht, um potenzielle Gussschwierigkeiten zu erkennen. Ein kompetenter Lieferant weist Sie auf scharfe Innenecken hin, die den Metallfluss behindern, auf tiefe Rippen, in denen Luft eingeschlossen ist, oder auf unebene Wandabschnitte, die eine unterschiedliche Kühlung verursachen. Wenn die erste Antwort nur ein Preis ist, hat der Lieferant Ihr Teil nicht untersucht.
Was treibt die Kosten von Aluminium-Druckgussteilen an?
Der Preis, den Sie zahlen, gilt nicht für Metall. Es dient der Technik, die im Metall eingeschlossen ist. Bei einer typischen kundenspezifischen Komponente machen die Werkzeuge 20 bis 30 Prozent der anfänglichen Projektkosten aus, und die maschinelle Bearbeitung erhöht in der Regel den Preis des Gussteils um 30 bis 50 Prozent. Das Verständnis der Bedeutung jedes einzelnen Kostentreibers verhindert sowohl eine Überzahlung als auch eine Überspezifizierung.
| Kostentreiber | Typische Auswirkungen | Was Sie überprüfen sollten |
|---|---|---|
| Werkzeug (Matrize) | 20 bis 30 Prozent der ersten Projektinvestition | Anzahl der Folien und Kerne; erwartete Lebensdauer |
| Wahl der Legierung | Die Materialkosten variieren je nach Legierungssorte | ADC12 / A380 / A356-Auswahl entsprechend mechanischer Anforderungen |
| Wandstärke | Dünne Wände beschleunigen die Zyklen, bergen jedoch das Risiko von Füllfehlern | Durch eine Design-for-Manufacturing-Überprüfung können Teilemasse und Kosten reduziert werden |
| Inhalte bearbeiten | Erhöht die Gussstückkosten um 30 bis 50 Prozent | Kombinieren Sie mehrere Funktionen in einem Bearbeitungssetup |
| Oberflächenbeschaffenheit | Eloxieren und Pulverbeschichten erhöhen den Zeitaufwand und die Handhabung | Geben Sie nur den erforderlichen Grad an, nicht das kosmetische Maximum |
| Auftragsvolumen | Der Stückpreis sinkt, da sich das Volumen auf Werkzeuge und Einrichtung verteilt | Bestätigen Sie die jährliche Menge, die der Lieferant im Angebot verwendet |
Der größte einzelne Verhandlungshebel ist die Trennung von Guss und Bearbeitung. Wenn ein Element gegossen statt bearbeitet werden kann, übersteigt die Einsparung an Zykluszeit in der Regel die Bearbeitungskosten. Aus diesem Grund ist das Feedback zum Design für die Fertigung das Wertvollste, was ein Lieferant Ihnen in der Angebotsphase geben kann, bevor Sie sich für die Werkzeugausstattung entscheiden.
Warnsignale, auf die Sie bei Aluminium-Druckgusslieferanten achten sollten
Einige Warnzeichen erscheinen erst, nachdem die Bestellung aufgegeben wurde. Dies sind die Signale, die es wert sind, früher erkannt zu werden.
- Keine eigene Bearbeitung. Sie übernehmen das Koordinationsrisiko zwischen zwei nicht verbundenen Produktionsplänen.
- Vage Zahlen zur Ablehnungsrate. „Gesamtausschuss liegt unter 3 Prozent“ bedeutet nichts, es sei denn, es werden Messkriterien angegeben und welche Vorgänge einbezogen werden.
- Langsames oder flaches DFM-Feedback. Ein Lieferant, der nicht beschreiben kann, wie Ihr Teil gefüllt, abgekühlt und ausgeworfen wird, hat es noch nicht entwickelt.
- Kein Werkzeugwartungsplan. Stirbt tragen; Ohne geplante Wartung tritt nach einigen tausend Schüssen eine Dimensionsabweichung auf.
- Garantiert unmögliche Toleranzen. Ein Lieferant, der /-0,01 mm im Gusszustand angibt, ist entweder unerfahren oder plant, jede Oberfläche zu bearbeiten. Beides wird Ihnen in Rechnung gestellt.
- Wir bieten eine Legierung für alles. Aluminiumlegierungen unterscheiden sich in Fließfähigkeit, Festigkeit, Korrosionsverhalten und Wärmeleitfähigkeit. Bei einer einheitlichen Legierungsberatung handelt es sich um kommerzielle Bequemlichkeit und nicht um technisches Urteilsvermögen.
Der von Ihnen gewünschte Lieferant behandelt Ihr Teil als technisches Problem und nicht als Einzelposten.
Anwendungen, bei denen sich der richtige Anbieter bezahlt macht
Überall dort, wo Gewicht, Wärmemanagement und Produktionsvolumen zusammenpassen, hat Aluminium-Druckguss seinen Platz. Die stärksten Nachfragesignale kommen aus einigen klar definierten Sektoren.
Automobil- und New-Energy-Fahrzeuge
Antriebsstranggehäuse, Wasserpumpen, Ölpumpen, Getriebegehäuse und Elektromotorgehäuse sind allesamt Aluminiumdruckgussteile. Bei New-Energy-Fahrzeugen dehnt sich der Kühlkreislauf dramatisch aus; Wärmeableitungsplatten und Pumpengehäuse vervielfachen sich pro Fahrzeug. Diese Teile vereinen dünne Wände mit Anforderungen an die Druckdichtigkeit, was genau die Herausforderung ist, die erfahrene Lieferanten vom Rest unterscheidet.
Motorräder und kleine Elektrogeräte
Kurbelgehäuse und Getriebegehäuse von Motorrädern müssen Vibrationen standhalten, Kurbelwellenbelastungen standhalten und das Öl im Inneren auf Betriebstemperatur halten. Die Wandabschnitte sind dünn und das Düsendesign muss sowohl das Füllen als auch das Kühlen präzise bewältigen. Ein Zulieferer, der diese Teile seit Jahren herstellt, hat Probleme gelöst, mit denen herkömmliche Bearbeitungsbetriebe noch nie konfrontiert waren.
Industriehydraulik und Pneumatik
Ventilkörper, Pumpengehäuse und Antriebskomponenten müssen den Arbeitsdruck in den internen Kanälen ohne Leckagen aufrechterhalten. Durch Druckguss lassen sich diese Kanalgeometrien wirtschaftlich herstellen, die Anforderung an die Druckprüfung erzwingt jedoch eine strenge Prozesskontrolle. Zulieferer mit Erfahrung im Bereich Hydraulikkomponenten verstehen den Unterschied zwischen einem kosmetischen Hohlraum und einem katastrophalen Hohlraum.
Landmaschinen
Reispflanzmaschinen und Mikrofräsen laufen in Schmutz, Feuchtigkeit und Vibrationen. Aus Aluminium gegossene Getriebe und Strukturteile sorgen dafür, dass die Maschine leicht genug ist, um auch den Feldbedingungen standzuhalten. Der Toleranzstapel muss über lange Produktionsläufe hinweg stabil bleiben, da ein Landwirt die Saison nicht für ein Ersatzteil unterbrechen kann.
Bei all diesen Anwendungen ist der gemeinsame Nenner derselbe: Das Teil ist nur so gut wie der Prozess, mit dem es hergestellt wurde.
Häufig gestellte Fragen zu Lieferanten von Aluminiumdruckguss
Was ist der Unterschied zwischen Anbietern, die Hochdruck- und Niederdruckverfahren anbieten?
Beim Hochdruck-Kokillenguss werden durch schnelles Einspritzen dünnwandige, komplexe Teile mit Zykluszeiten von 30 bis 90 Sekunden hergestellt. Beim Niederdruck-Kokillenguss wird die Form langsam von unten gefüllt, wodurch dichtere, druckdichte Gussteile mit dickeren Wänden entstehen. Die richtige Wahl hängt von der Teilefunktion, den mechanischen Anforderungen und dem Jahresvolumen ab.
Was ist eine realistische Vorlaufzeit für ein kundenspezifisches Aluminium-Druckgussprojekt?
Die Werkzeugbereitstellung dauert in der Regel 4 bis 8 Wochen und die ersten Artikel folgen 2 bis 4 Wochen nach der Werkzeugfreigabe. Die Produktionsvorlaufzeit für Nachbestellungen beträgt in der Regel 2 bis 4 Wochen, abhängig von Maschinenverfügbarkeit, Volumen und Endbearbeitungsanforderungen. Diese Zahlen ändern sich mit der Komplexität des Werkzeugs und dem Auftragsbestand des Lieferanten. Bitten Sie daher vor der Auftragserteilung um einen klaren Zeitplan pro Phase.
Welche Toleranzen können beim Aluminiumdruckguss erreicht werden?
Die Abmessungen im Gusszustand betragen typischerweise /-0,10 bis /-0,30 mm. CNC-gefräste Merkmale erreichen einen Wert von /-0,02 bis /-0,05 mm und die Dichtflächen können mit einer Oberflächengüte von Ra 0,8 Mikrometern gehalten werden. Entwerfen Sie die Zeichnung so, dass kritische Abmessungen auf bearbeiteten Merkmalen und nicht auf Gussoberflächen liegen.
Mit welchen Legierungen arbeiten Aluminium-Druckgusslieferanten normalerweise?
ADC12 und A380 sind aufgrund ihrer Fließfähigkeit, Festigkeit und Bearbeitbarkeit die am häufigsten verwendeten Allzwecklegierungen. A356 wird dort eingesetzt, wo Duktilität und Wärmebehandlung erforderlich sind. Lieferanten sollten die Legierung auf der Grundlage der Betriebsumgebung und nicht nur auf der Grundlage der Verfügbarkeit empfehlen.
Ab welcher Bestellmenge ist Aluminium-Druckguss wirtschaftlich?
Hochdruckguss wird ab etwa 5.000 Teilen pro Jahr wirtschaftlich, da die Werkzeugkosten über das Volumen verteilt werden. Beim Niederdruck-Kokillenguss können kleinere Stückzahlen von 1.000 bis 2.000 Teilen pro Jahr für Strukturbauteile verarbeitet werden. Unterhalb dieser Volumina sind alternative Verfahren wie Schwerkraftguss oder CNC-Bearbeitung aus Knüppeln möglicherweise praktischer.
Sollte ich einen Lieferanten wählen, der die Bearbeitung im eigenen Haus durchführt?
Ja, für alle Teile mit bearbeiteten Bohrungen, Dichtflächen oder kritischen Montageabmessungen. Durch die hausinterne Bearbeitung übernimmt der Lieferant die volle Verantwortung für die Konsistenz der Bezugsdaten, verhindert Transportschäden und verkürzt die Lieferzeit. Der Lieferant kann auch die Grenze zwischen Guss und Bearbeitung optimieren, um die Gesamtkosten zu senken.
Mein Teil ist bei Drucktests undicht. Könnte ein anderer Lieferant das beheben?
Oftmals ja. Leckagen sind in der Regel auf Porosität zurückzuführen, die durch turbulenten Metallfluss, unzureichende Entlüftung oder falsche Kühlung in der Form verursacht wird. Ein Lieferant mit Erfahrung im Niederdruck-Druckguss oder im vakuumunterstützten Hochdruckguss kann die Füllstrategie so umgestalten, dass ein dichter Guss entsteht. Fordern Sie Dichtheitstestergebnisse vom ersten Artikeldurchlauf an, nicht erst nach der Produktionsoptimierung.
Ein zuverlässiger Aluminium-Druckgusslieferant ist nicht derjenige mit dem größten Maschinenpark oder dem niedrigsten Angebot. Es ist derjenige, der weiß, wie Ihr Teil hergestellt wird, wo es ausfallen kann und wie man diesen Fehler verhindern kann, bevor die Stanzform hergestellt wird.
Unser Team bei Ningbo Beilun Youyuan Machinery Manufacturing hat diese Fragen seit 2010 für Automobil-, Motorrad-, Industrie-, Landwirtschafts- und neue Energiekomponenten gelöst. Wenn Sie eine Zeichnung haben und eine zweite technische Meinung wünschen, bevor Sie sich auf den Werkzeugbau festlegen, Senden Sie es uns über unsere Kontaktseite . Sie erhalten eine Prozessempfehlung, eine DFM-Überprüfung und ein transparentes Angebot, das die Kosten, die Sie kontrollieren können, von denen trennt, die Sie nicht kontrollieren können.