 SPRACHE


Heim / Nachricht / Branchennachrichten / Einkaufsführer für Aluminiumgussformen: Werkzeugstahl, Werkzeuglebensdauer, Kosten und Mängel
Eine Aluminiumgussform ist die teuerste Einzelentscheidung in einem Druckgussprojekt. Es ist das Werkzeug aus gehärtetem Stahl, das jedes Gussstück formt, die Zykluszeit festlegt, die Fehlerrate kontrolliert und bestimmt, wie viel Nachbearbeitung das Teil benötigt. In der Matrize entstehen Toleranzen, wo Gasporosität gewonnen oder verloren wird und ein günstiges Angebot zu einer teuren Realität werden kann. Für Einkäufer und Ingenieure, die Aluminium-Druckgusslieferanten bewerten, verdient die Matrize mehr Aufmerksamkeit als die Pressengröße, der Legierungspreis oder sogar das Teilegewicht.
In diesem Leitfaden konzentrieren wir uns speziell auf die Matrize und nicht auf den allgemeinen Prozess. Sie finden die für Aluminiumformen verwendeten Stahlsorten, realistische Zahlen zur Werkzeuglebensdauer, die Kostenstruktur hinter einem Kostenvoranschlag, die Fehler, die innerhalb der Kavität beginnen, und die Konstruktionsregeln, die die Werkzeug- und Produktionsbudgets unter Kontrolle halten. Ziel ist es, den Vergleich des nächsten Werkzeugangebots zu erleichtern und Fehlinterpretationen zu verhindern.
Was eine Aluminiumgussform eigentlich ist
Eine Matrize ist nicht nur eine Form mit einer leeren Kavität. Es handelt sich um ein komplettes Werkzeugsystem bestehend aus mehreren Stahlplatten, austauschbaren Einsätzen, Gleitkernen, Auswerferstiften, Überlaufmulden, Anschnitten und internen Kühlkanälen. Die feste Hälfte der Matrize wird an der stationären Aufspannplatte einer Kaltkammer-Druckgussmaschine montiert; Die bewegliche Hälfte ist an der Spannplatte montiert, die die Matrize bei jedem Schuss öffnet und schließt. Geschmolzenes Aluminium dringt unter hohem Druck in den Hohlraum ein, verfestigt sich in wenigen Sekunden und die bewegliche Hälfte wird weggezogen, sodass das Auswerfersystem das Gussstück herausdrücken kann.
Bei Aluminiumteilen kommt bei fast allen Produktionen das Kaltkammerverfahren zum Einsatz, da die Temperatur des geschmolzenen Metalls, je nach Legierung etwa 620–700 °C, für eine Heißkammermaschine zu hoch ist. Die Matrize muss daher bei jedem Zyklus sowohl einem hohen Einspritzdruck als auch einem Thermoschock standhalten. Aus diesem Grund sind Gesenkstahl, Wärmebehandlung, Kühldesign und Oberflächenveredelung bei Aluminium weitaus wichtiger als bei Spritzgusswerkzeugen aus Zink oder Kunststoff.
Die Komponenten können nach Funktion gruppiert werden. Die folgende Tabelle ist eine praktische Checkliste für Käufer, die verstehen möchten, wofür sie in einem Werkzeugangebot tatsächlich bezahlen.
| Komponente | Funktion | Ersetzt/gewartet |
|---|---|---|
| Stanzplatten | Halten Sie die Hohlraumeinsätze fest und führen Sie die bewegliche Hälfte | Nach einer Werkzeugüberholung oder einem Unfallschaden |
| Hohlraumeinsätze | Bearbeitete Stahlblöcke, die die Gussoberfläche bilden | Wenn Wärmerisse oder Erosion die Ziehgrenzen überschreiten |
| Rutschen und Lifter | Erstellen Sie Seitenlöcher, Hinterschnitte und komplexe Freigabewinkel | Verschleißteile, geprüft im Rahmen der planmäßigen Wartung |
| Auswerferstifte | Drücken Sie den erstarrten Guss aus der beweglichen Hälfte | Wird routinemäßig nach mehreren tausend Schüssen ausgetauscht |
| Läufer-, Tor-, Überlaufbrunnen | Leiten Sie geschmolzenes Metall in den Hohlraum und fangen Sie kaltes oder verschmutztes Material ein | Wird während der Probenahme geändert, wenn Strömungsprobleme auftreten |
| Kühlkanäle | Wärme kontrolliert aus der Matrize ableiten | Gereinigt und strömungsgeprüft bei der Werkzeugwartung |
Wenn Sie mit der umfassenderen Herstellungsmethode noch nicht vertraut sind, ist es hilfreich, sie zunächst zu verstehen Aluminium-Druckgussverfahren und kommen Sie dann zurück zu den Werkzeugdetails. In der Praxis ist die Matrize der Teil des Prozesses, der einen stabilen, wiederholbaren Produktionslauf von einem unterscheidet, der bei jedem Audit für Überraschungen sorgt.
Die Matrize bestimmt die Gussqualität mehr als die Presse
Viele Kaufgespräche konzentrieren sich auf Presstonnage, Einspritzgeschwindigkeit und Schussgewicht. Diese Parameter sind wichtig, aber sie werden rund um die Matrize angepasst. Eine Matrize entscheidet darüber, wie gut das Metall den Hohlraum ausfüllt, wie schnell es abkühlt, wo das letzte Material erstarrt und ob Gas entweichen kann. Selbst eine brandneue 900-Tonnen-Presse kann aus einer schlecht konstruierten Form keinen einwandfreien Guss herstellen.
Drei formgesteuerte Faktoren haben den größten Einfluss auf die Qualität:
- Füllmuster. Die Angussposition und die Angussgeometrie steuern, wie geschmolzenes Aluminium durch den Hohlraum fließt. Eine Matrize, die sich gleichmäßig füllt, drückt Luft vor dem Metall in Überlaufvertiefungen; Ein Würfel, der sich ungleichmäßig füllt, führt zu Kaltverschlüssen, Nebeln und eingeschlossenem Gas.
- Abkühlrate. Wasserleitungen im Inneren der Form bestimmen, wo das Gussstück zuerst erstarrt. Durch die gerichtete Erstarrung sollte das letzte flüssige Metall in Überlaufbereiche oder Steigleitungen und nicht in die Teilewand gedrückt werden. Wenn das Kühllayout falsch ist, erscheint die Schrumpfporosität bei jedem Schuss an derselben Stelle.
- Oberflächenzustand der Matrize. Eine gut ausgearbeitete, korrekt freigegebene Kavität erzeugt Gussteile mit gleichmäßiger Oberflächenstruktur und weniger Klebeproblemen. Wenn die Gussformoberfläche anfängt, durch Hitze Risse zu bilden oder zu erodieren, verschlechtert sich die Qualität der Gussstückoberfläche, bevor der Defekt bei einfachen Maßkontrollen sichtbar wird.
In einer Produktionsumgebung steuert die Matrize auch die Wiederholgenauigkeit. Eine stabile Matrize, die unter einem dokumentierten Prozessfenster betrieben wird, sollte über Tausende von Schüssen hinweg die gleichen Abmessungen und die gleiche Oberflächenbeschaffenheit liefern. Wenn ein Kunde Maßabweichungen bei gelieferten Teilen feststellt, sollte sich die erste Frage immer auf den Zustand der Matrize beziehen und nicht auf die Aluminiumlegierung. Für eine nützliche Referenz zu Fehlerkategorien und deren Bedeutung in der Werkstatt ist das NADCA-Fehlerklassifizierungssystem ein in der Industrie weit verbreiteter Ausgangspunkt.
Stahlsorten und erwartete Werkzeugstandzeit für Aluminiumwerkzeuge
Beim Vergleich von zwei Werkzeugangeboten für dasselbe Teil ist zunächst die Stahlsorte zu prüfen. Zwei Lieferanten können einen ähnlichen Preis für die Matrize angeben, aber einer verwendet möglicherweise einen vakuumgehärteten Standardstahl H13, während der andere eine teurere Premiumsorte mit besserer thermischer Ermüdungsbeständigkeit verwendet. Der Matrizenpreis ist nur bis zum ersten Auftreten der Wärmeprüfung ähnlich.
| Stahlsorte | Gängige Härte für Al-Matrizen | Erwartete Werkzeuglebensdauer für Al-Gussteile | Bestens geeignet für |
|---|---|---|---|
| H13 | 46–52 HRC | 100.000–150.000 Schüsse | Produktionsstandard für die meisten Aluminiumgussteile |
| H11 | 44–52 HRC | 80.000–120.000 Schüsse | Komplexe Kerne, tiefe Rippen, schwierige Auswurfgeometrien |
| Premium H13 / ESR-Klasse | 48–54 HRC | 150.000–200.000 Schüsse | Langfristige Automobil- und hochintegrierte Teile |
Auch die zu gießende Legierung verändert die Lebensdauer der Gussform. Aluminium liegt im Mittelfeld. Zinklegierungen werden bei niedrigeren Temperaturen gegossen und verursachen weitaus weniger thermische Ermüdung; Magnesium- und Kupferbasislegierungen greifen die Werkzeugoberfläche aggressiver an. Die folgende Tabelle gibt einen realistischen Vergleich.
| Legierungsfamilie | Typische Schmelztemperatur | Typische Werkzeuglebensdauer | Hauptursache für Werkzeugverschleiß |
|---|---|---|---|
| Zinklegierungen | 380–450°C | 500.000 Schüsse | Abrasiver Verschleiß, geringer Thermoschock |
| Aluminiumlegierungen | 620–700°C | 100.000–200.000 Schüsse | Thermische Ermüdung und Löten |
| Magnesiumlegierungen | 620–680°C | 80.000–120.000 Schüsse | Höherer chemischer Angriff auf Stahl |
| Kupfer-/Messinglegierungen | 900–1000°C | 20.000–50.000 Schüsse | Starke thermische Rissbildung und Erosion |
Die oben genannten Zahlen zur Lebensdauer der Matrizen gehen von einer angemessenen Wartung aus: kontrollierte Matrizentemperatur, regelmäßige Reinigung, Rissprüfung und gelegentliche Entspannungsarbeiten an stark belasteten Werkzeugen. Ohne Wartung wird selbst eine Premium-Stahlmatrize frühzeitig ausfallen. Behandeln Sie die Werkzeuglebensdauer nicht als eine feste Eigenschaft von Stahl; Es ist das Ergebnis einer Kombination aus Stahl, Werkzeugkonstruktion, Prozesskontrolle und Wartung.
Was bestimmt den Preis einer Aluminiumgussform?
Bei einem Matrizenangebot handelt es sich nicht nur um den Preis für die Bearbeitung einer Kavität. Der Stahlblock macht einen kleinen Teil der Gesamtkosten aus. Das echte Geld fließt in die Entwicklung, Elektrodenfertigung, CNC-Programmierung, Polierung, Montage und Probeaufnahmen. Wenn ein Lieferant einen sehr niedrigen Chippreis angibt, fragen Sie, was ausgeschlossen ist, anstatt den Deal zu feiern.
Eine vereinfachte Kostenaufschlüsselung für eine typische Aluminium-Druckgussform sieht wie folgt aus:
- Design- und Moldflow-Simulation: 5–10 % des Werkzeugpreises. Diese Kosten sind schützenswert, denn sie verhindern später teure Korrekturen.
- Gesenkstahl und Wärmebehandlung: 12–18 %. Beinhaltet Vakuumhärten, Anlassen und Spannungsabbau.
- CNC-Bearbeitung und EDM: 40–50 %. Dies ist der Kern der Arbeit im Formenbau.
- Anpassen, Polieren und Zusammenbauen: 15–20 %. Beinhaltet das Erreichen der angegebenen Oberflächengüte und der Reaktion des Auswurfsystems.
- Probeaufnahmen und Bemusterung: 3–5 %. Wird zur Validierung von Abmessungen, Oberflächenqualität und Prozessparametern vor der Produktionsfreigabe verwendet.
Die größte strategische Entscheidung ist die Anzahl der Kavitäten. Eine Matrize mit einer Kavität ist kostengünstiger, einfacher und leichter zu modifizieren. Eine Matrize mit mehreren Kavitäten produziert mehrere Teile in einem Maschinenzyklus und senkt die Kosten pro Teil, vervielfacht jedoch das Werkzeugrisiko. Wenn eine Kavität einen leichten Dimensionsversatz aufweist, muss der gesamte Produktionslauf angehalten werden, während diese Kavität repariert wird.
| Hohlraumnummer | Relative Werkzeugkosten | Teile pro Zyklus | Am besten geeignetes Volumen |
|---|---|---|---|
| 1 Hohlraum | 1,0x | 1 | Prototyping, sehr geringe Stückzahl, komplexe Geometrie |
| 2 Hohlräume | 1,6–1,8x | 2 | Jährliche Volumina von Zehntausenden aufwärts |
| 4 Hohlräume | 2,5–3,0x | 4 | Automobil- und Haushaltsgeräteteile in großen Stückzahlen |
| 8 Hohlräume | 4,5–5,5x | 8 | Stabile, sehr volumenstarke Programme mit zuversichtlichen Prognosen |
Viele erfahrene Käufer beginnen mit einem Werkzeug mit einer oder zwei Kavitäten, validieren den Prozess und fügen dann weitere Kavitäten hinzu oder bauen eine zweite Matrize. Dieser Ansatz reduziert das finanzielle Risiko eines Konstruktionsfehlers und ermöglicht gleichzeitig den Einstieg in die Großserienproduktion.
Formbedingte Gussfehler und wie man sie verhindert
Die meisten Druckgussfehler werden nach dem benannt, was der Prüfer am fertigen Teil sieht, aber viele davon beginnen innerhalb der Form. Das Verständnis der Beziehung zwischen Defekt und Bauteil hilft Käufern, bei der Bemusterung und bei PPAP-Gesprächen die richtigen Fragen zu stellen. Die folgende Tabelle fasst die häufigsten formbedingten Defekte und die praktischen Gegenmaßnahmen zusammen, die von Druckgussingenieuren eingesetzt werden.
| Defekt | Sterbenbedingte Ursache | Prävention |
|---|---|---|
| Gasporosität | Schlechte Entlüftung, lange Fließwege, falsch platzierte Überlaufbrunnen | Entwerfen Sie Tore und Lüftungsöffnungen neu und fügen Sie Vakuumunterstützung hinzu |
| Kalte Schließungen | Die Temperatur der Matrize ist zu niedrig, das Metall gefriert, bevor die Kavität voll ist | Erhöhen Sie die Düsentemperatur, gleichen Sie die Füllzeit aus und passen Sie die Angussgeschwindigkeit an |
| Löten / Kleben | Aluminium verbindet sich chemisch mit einer ungeschützten Chipoberfläche | Nitrieren oder PVD-Beschichten von Hohlraumoberflächen |
| Wärmeprüfung | Wiederholte thermische Ausdehnung und Kontraktion der Formfläche | Verwenden Sie H13 oder Premium-Stahl, kontrollierte Kühlung, periodische Spannungsentlastung |
| Blitz | Durchbiegung der Matrize, verschlissene Trennfuge, falsche Spannkraft | Trennfuge reparieren, Plattenparallelität beibehalten, Spannkraft anpassen |
| Auswurfspuren | Unzureichender Tiefgang, zu wenige Auswerferstifte, hohe Auswurfkraft | Entformungswinkel vergrößern, Auswerferstifte hinzufügen, Kavitätsoberfläche polieren |
Eine gut gestaltete Matrize beseitigt nicht alle Mängel von selbst. Prozessparameter wie Schmelzetemperatur, Einspritzprofil, Sprühauftrag und Zykluszeit müssen mit dem Düsendesign übereinstimmen. Wenn die Matrize jedoch korrigiert wird und der Fehler weiterhin bei jedem Schuss auftritt, liegt wahrscheinlich eine Verletzung des Prozessfensters und nicht des Matrizendesigns vor.
Designregeln, die die Matrize und den unteren Ausschuss schützen
Teilekonstrukteure behandeln die Matrize manchmal so, als ob sie jedes CAD-Modell reproduzieren könnte. Es kann nicht. Die Matrize benötigt Formschrägen, gleichmäßige Wände, abgerundete Ecken und Platz für den Metallfluss. Verstößt das Teil gegen diese Regeln, kommt es zu Qualitätsproblemen in der Produktion und die Kosten für die Werkzeugwartung steigen. Die gute Nachricht ist, dass die meisten Regeln einfach und messbar sind.
| Designmerkmal | Empfohlener Bereich | Grund |
|---|---|---|
| Äußerer Entformungswinkel | 1–2 Grad | Ermöglicht einen sauberen Auswurf ohne Oberflächenbeschädigung |
| Interner Entformungswinkel | 2–3 Grad | Hilft dem Guss, sich von der beweglichen Hälfte zu lösen |
| Nennwandstärke | 2,5–6,0 mm | Gleicht Füllung, Festigkeit und Kühlverhalten aus |
| Gleichmäßigkeit der Wand | Halten Sie die Abschnitte so gleichmäßig wie möglich | Verhindert Schrumpfporosität und Einfallstellen |
| Dicke der Rippenbasis | 0,6–1,0x der angrenzenden Wand | Versteift das Teil, ohne dass dicke Abschnitte entstehen |
| Inneneckenradius | 1,0 mm oder größer, wenn möglich | Reduziert die Spannungskonzentration und verbessert den Metallfluss |
Dies sind Ausgangspunkte, keine absoluten Gesetze. Große Teile, dünnwandige Gehäuse, Konstruktionshalterungen und druckdichte Ventilgehäuse weichen jeweils in eine andere Richtung ab. Das Ziel besteht nicht darin, der Tabelle blind zu folgen; Damit soll bei der Entwurfsprüfung die Frage gestellt werden, warum eine bestimmte Wand, Rippe oder ein bestimmter Radius vorhanden ist, bevor der Matrizenstahl geschnitten wird.
Auswahl der Aluminiumlegierung und ihre Auswirkung auf Werkzeugstandzeit und Toleranzen
Die Aluminiumlegierung entscheidet nicht nur über die mechanischen Eigenschaften des Endteils. Es beeinflusst auch, wie aggressiv das geschmolzene Metall die Form angreift, wie gut es dünne Abschnitte ausfüllt und welche Maßtoleranzen zu erwarten sind. Käufer, die die Legierung wechseln, nachdem die Form bereits gebaut ist, werden möglicherweise vom Ergebnis überrascht sein.
| Legierung | Hauptmerkmale | Typische Anwendungen |
|---|---|---|
| A380 / ADC12 | Ausgewogene Stärke, Füllung und Kosten | Allgemeine Strukturbauteile, Automobilgehäuse, Motorhalterungen |
| A383 | Bessere Heißreißfestigkeit, gute Füllung | Dünne Rippen, komplexe dünnwandige Teile |
| A360 | Bessere Korrosionsbeständigkeit, geringerer Kupfergehalt | Exponierte Teile, Meeres- oder korrosive Umgebungen |
| A413 | Hervorragende Fließfähigkeit und Druckdichtigkeit | Ventilkörper, druckdichte Bauteile |
| B390 | Hohe Härte, gute Verschleißfestigkeit, härtere Bearbeitung | Motorblöcke, Zylinderläufe, verschleißkritische Oberflächen |
Aus Werkzeugsicht beeinflussen der Siliziumgehalt und der Kupfergehalt der Legierung das Löt- und Erosionsverhalten. Legierungen mit einem höheren Siliziumgehalt, wie z. B. A383 oder B390, fließen gut, können jedoch eine stärkere Abrasivität gegenüber der Stahloberfläche haben. Legierungen mit geringerem Eisengehalt können die Lötbarkeit erhöhen, weshalb bei der Legierungsentscheidung oft auch eine Oberflächenbehandlung wie Nitrieren vorgegeben wird. Die richtige Kombination besteht aus Legierung, Matrizenbeschichtung, Kühllayout und Prozesseinstellungen, nicht aus einem einzelnen Element.
Gießen plus Bearbeitung: Wo aus der Matrize ein fertiges Teil wird
Eine Aluminiumgussform erzeugt eine endkonturnahe Form, kein fertiges Bauteil. Bohrungen müssen noch bearbeitet werden, Dichtflächen müssen eben sein, Gewinde müssen geschnitten werden und kritische Abmessungen erfordern die engere Toleranz, die ein CNC-Prozess bieten kann. Aus diesem Grund ist die Bearbeitungsfähigkeit des Druckgusslieferanten genauso wichtig wie die Form selbst.
Ein Zulieferer, der sowohl Druckguss als auch CNC-Bearbeitung in derselben Fabrik betreibt, kann den gesamten Arbeitsablauf steuern: Die Form erstellt den Guss, die CNC-Maschine stellt ihn fertig und bei der Endkontrolle wird das gleiche Teil im selben Gebäude geprüft. Diese Anordnung reduziert die Logistikzeit, vermeidet Transportschäden und sorgt dafür, dass die Messdaten zwischen den Vorgängen stabil bleiben.
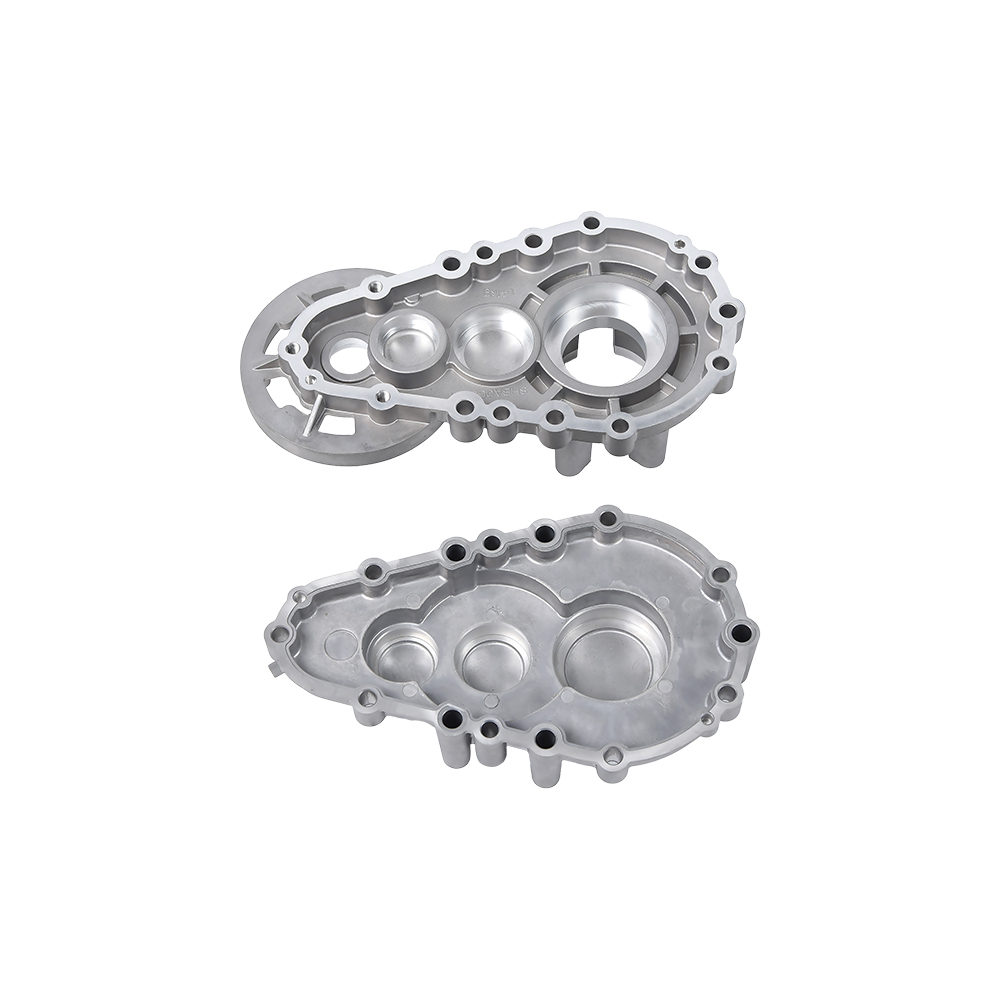
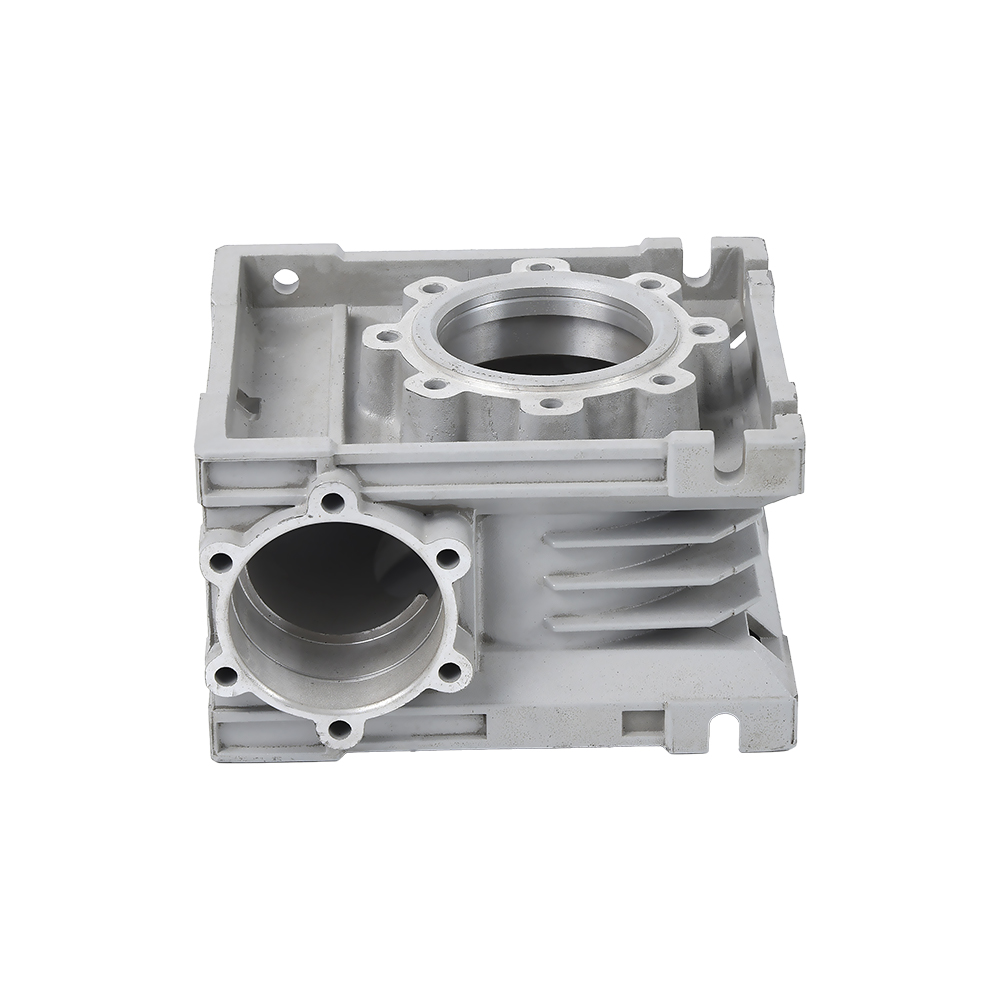
 Getriebegehäuse aus Aluminiumdruckguss für Präzisionsmontage Dieses Getriebegehäuse zeigt, wie Druckguss die Gesamtgeometrie formt, während die anschließende CNC-Bearbeitung die engen Toleranzen erreicht, die für die Getriebemontage und Ölabdichtung erforderlich sind, was es zu einem klaren Beispiel für einen integrierten Guss- und Bearbeitungsworkflow macht. Produkt anzeigen →
Ein typisches Beispiel ist ein Getriebegehäuse. Die Form formt die Gesamtgeometrie, Lagertaschen und Befestigungsvorsprünge, die Dichtflächen und Lagerbohrungen müssen jedoch nach dem Gießen in der Regel bearbeitet werden. Ohne Bearbeitung ist das Gehäuse als Rohguss noch funktionsfähig, kann jedoch die für die Getriebemontage und Ölabdichtung erforderlichen Toleranzen nicht einhalten.
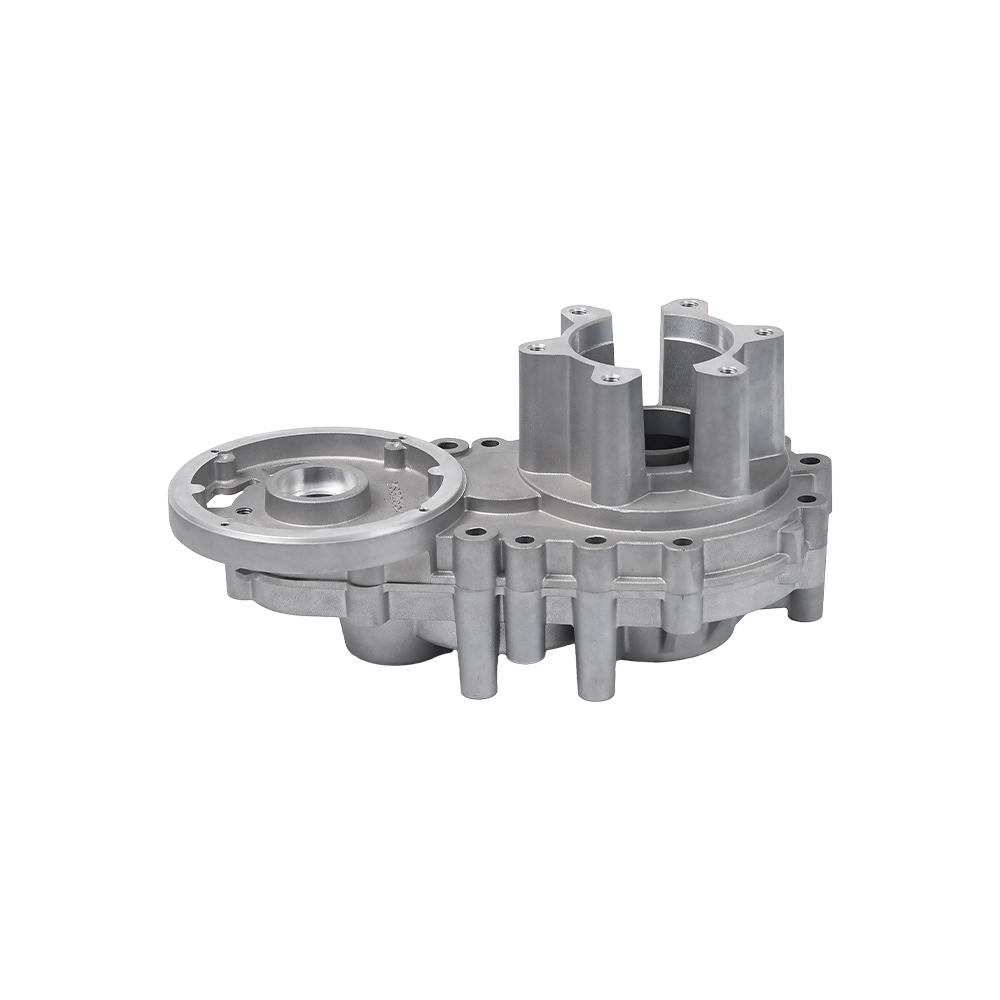
 Bürstenloses Motorzubehör, das eine sekundäre Bearbeitung erfordert Motorgehäuse und Lagerschilde basieren auf Druckguss für dünne Wände und komplexe Rippendetails, erfordern jedoch eine präzise Bearbeitung für Bohrungsrundheit und Statormontageflächen und folgen dabei der gleichen Logik wie Getriebegehäuse. Produkt anzeigen →
Elektromotorkomponenten folgen der gleichen Logik. Motorgehäuse, Lagerschilde und bürstenlose Motorzubehörteile benötigen eine präzise Bohrungsrundheit, eine gute thermische Anpassung und eine saubere Oberfläche für die Statorbaugruppe. Die Gussform sorgt für dünne Wände und komplexe Rippendetails. Durch die sekundäre Bearbeitung werden die endgültigen Positionierungsmerkmale erstellt.
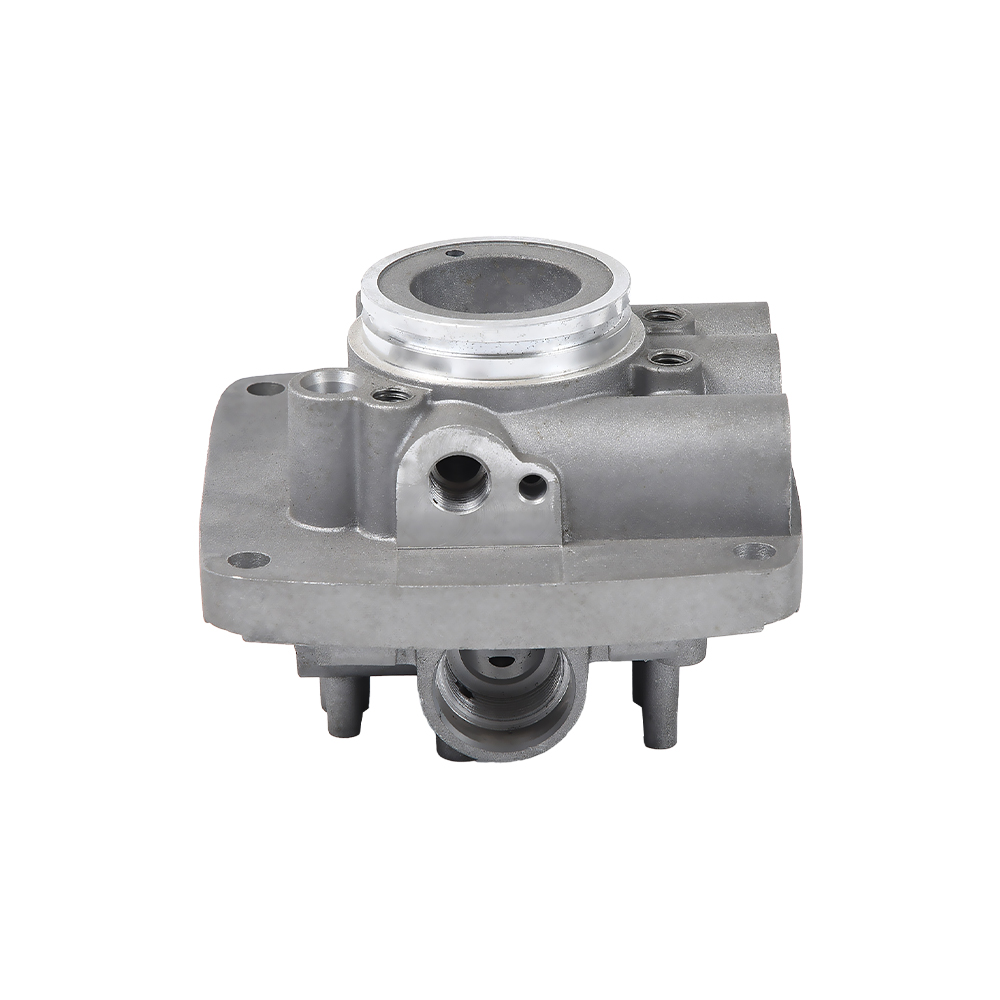
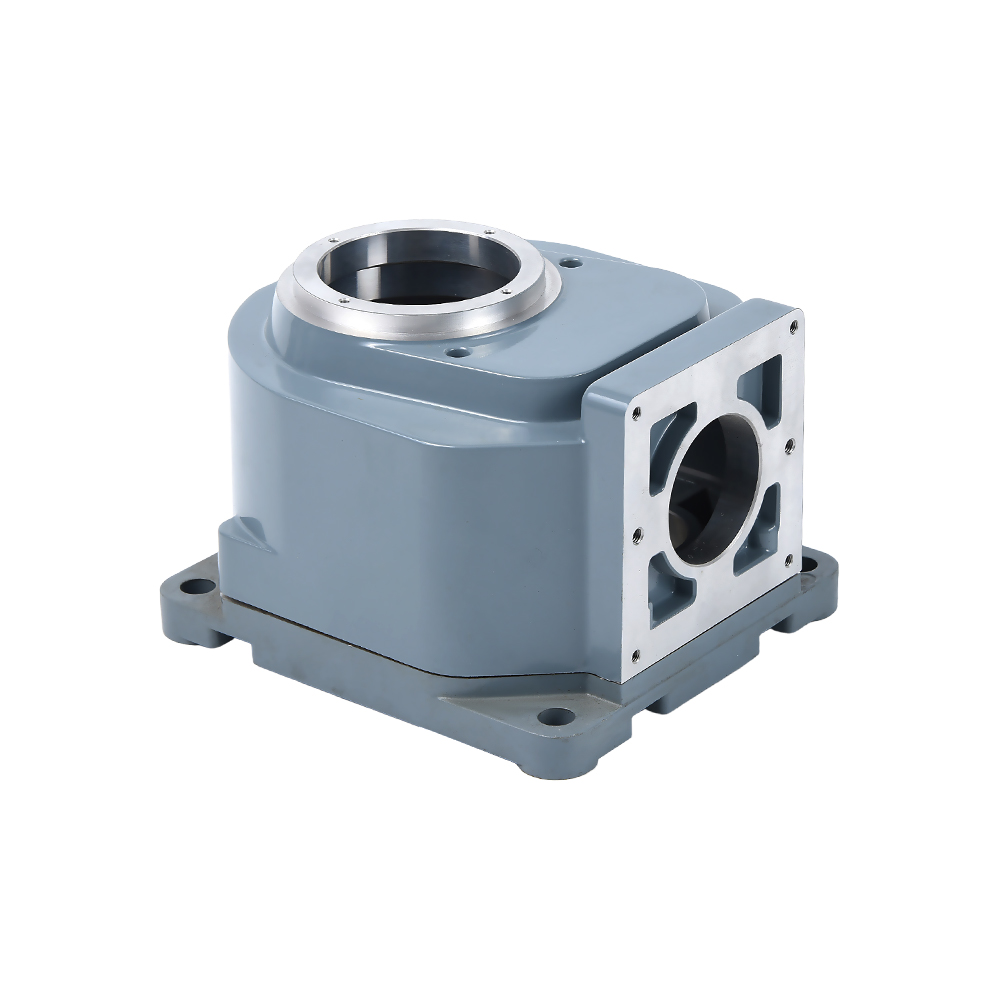
 Hydraulikventil aus Aluminiumdruckguss mit integrierter Bearbeitung Hydraulikventilkörper profitieren vom hauseigenen Druckguss und der CNC-Bearbeitung, um druckdichte Wände und präzise Ventilbohrungen, Anschlussgewinde und Dichtflächen zu gewährleisten und gleichzeitig eine schnellere Maßrückmeldung an den Formhohlraum zu ermöglichen. Produkt anzeigen →
Hydraulikventilgehäuse profitieren aus einem anderen Grund vom integrierten Gießen und Bearbeiten. Die Matrize sorgt für druckdichte Wände und innere Durchgangsgeometrie, während die CNC-Bearbeitung die Ventilbohrung, Anschlussgewinde und Dichtflächen auf ihre endgültigen Abmessungen bringt. Ein Lieferant, der beides intern erledigen kann, hat eine kürzere Kommunikationsschleife, wenn die Rückmeldung der Abmessungen auf den Formhohlraum zurückgeht.
Aus Käufersicht ist die praktische Frage nicht, ob der Lieferant über eine CNC-Werkstatt verfügt. Fast alle tun es. Die wichtigere Frage ist, ob das gleiche Team über die Form, die Gussparameter und die Bearbeitungsvorrichtungen verfügt. Wenn sich alle drei in einer Einrichtung befinden, werden Probleme an ihrer Quelle gelöst, anstatt zwischen Subunternehmern hin- und hergereicht zu werden.
Fragen, die Sie einem Druckgusslieferanten stellen sollten, bevor Sie Werkzeuge genehmigen
Werkzeugangebote lassen sich leichter vergleichen, wenn beide Lieferanten die gleichen technischen Fragen beantworten. Nutzen Sie die folgende Liste als Ausgangspunkt. Es umfasst die Informationen, die für den Vergleich der Stanzformqualität erforderlich sind, nicht nur der Stanzformpreis.
- Welche Stahlsorte, Wärmebehandlung und Oberflächenbeschichtung wird für die Matrize verwendet? Die Antwort sollte konkret sein, z. B. H13-vakuumgehärtet plus Nitrieren, und nicht einfach „Stahl“.
- Führen Sie vor dem Schneiden von Stahl eine Formflusssimulation durch? Simulationsberichte zeigen das erwartete Füllmuster, Lufteinschlüsse und das Erstarrungsverhalten. Fragen Sie nach dem Bericht.
- Wie viele Kavitäten sind im angegebenen Stanzpreis enthalten? Der Preis für eine Matrize mit einer Kavität kann nicht mit dem Preis für eine Matrize mit zwei Kavitäten verglichen werden, ohne den Output pro Teil anzupassen.
- Welche Maßtoleranz wird das Gussteil vor der Bearbeitung einhalten? Dies zeigt, ob der Lieferant den Zusammenhang zwischen Werkzeugzustand und Maßabweichung versteht.
- Wie viele Probeaufnahmen sind enthalten? Die Kosten für die Bemusterung und die Anzahl der Muster sind Teil der Werkzeugvereinbarung.
- Wie hoch ist die erwartete Lebensdauer der Matrize und welchen Wartungsplan empfehlen Sie? Die Werkzeuglebensdauer wirkt sich auf die langfristigen Kosten pro Teil aus, nicht auf den anfänglichen Werkzeugpreis.
- Wird die CNC-Endbearbeitung nach dem Guss in derselben Fabrik durchgeführt? Der interne Guss und die maschinelle Bearbeitung reduzieren das Übertragungsrisiko und sorgen dafür, dass die Toleranzkontrolle an einem Ort bleibt.
- Welche Werkzeugreparaturen fallen unter die Angebotsgarantie und für wie viele Schüsse? Dadurch wird verhindert, dass eine billige Matrize nach den ersten tausend Teilen teuer wird.
Die Antworten auf diese Fragen sind wichtiger als das ausgefeilte Verkaufsgespräch. Ein Lieferant, der während der Werkzeugherstellungsphase klare und ehrliche technische Antworten gibt, wird sich bei der Massenproduktion mit größerer Wahrscheinlichkeit genauso verhalten.
Häufig gestellte Fragen zu Aluminiumgussformen
Was ist der Unterschied zwischen einer Matrize und einer Form?
Eine Form ist ein Oberbegriff für eine Hohlform, die zum Formen von Material verwendet wird. Eine Matrize ist ein spezielles Werkzeug, das beim Druckguss verwendet wird: Sie arbeitet unter sehr hohem Einspritzdruck, verfügt über bewegliche Teile wie Schieber und Auswerfer und arbeitet viel schneller als eine typische Sandform. Beim Aluminiumdruckguss ist das Wort „Die“ der richtige Begriff.
Wie viele Aufnahmen kann man mit einer Aluminiumgussform machen?
Bei H13-Stahl und ordnungsgemäßer Wartung hält eine Produktionsform für Aluminiumteile typischerweise zwischen 100.000 und 200.000 Schuss. Hochwertigere ESR-Stähle und geschützte Oberflächenbehandlungen können dies nach oben treiben. Die Komplexität der Formgeometrie und die zu gießende Legierung sind die beiden größten Variablen.
Welche Stahlsorte eignet sich am besten für eine Aluminium-Druckgussform?
H13 ist der Industriestandard für Aluminium-Produktionsformen. Es bietet ein gutes Gleichgewicht zwischen Härte, Zähigkeit und Beständigkeit gegen thermische Ermüdung. H11 kann für sehr komplexe Kerne gewählt werden, die eine höhere Zähigkeit erfordern, während hochwertige H13-ESR-Sorten für Langzeitprojekte verwendet werden, bei denen höhere Werkzeugkosten durch niedrigere Stückkosten gerechtfertigt sind.
Kann man mit einer Matrize mehrere unterschiedliche Teile herstellen?
Nicht mit einer einzigen festen Kavität. Eine Matrize erzeugt eine Hohlraumgeometrie, obwohl austauschbare Einsätze die Herstellung einer Familie ähnlicher Teile mit derselben Matrizenbasis ermöglichen können. Jede Änderung der Teileform erfordert eine Änderung der Hohlraumgeometrie, des Angusskanallayouts oder beider. Erwarten Sie nicht, dass eine einzelne Matrize völlig unterschiedliche Teiledesigns abdecken kann.
Reduziert eine Matrize mit mehreren Kavitäten die Kosten pro Teil?
Ja, weil mehr Teile aus demselben Maschinenzyklus stammen. Aber die Matrize selbst kostet mehr, der Aufbau wird komplexer und ein Defekt in einer Kavität kann das gesamte Werkzeug zerstören. Multikavitäten-Matrizen sind die richtige Wahl, wenn das jährliche Volumen hoch ist und das Teiledesign stabil ist.
Warum tritt Porosität auf, auch wenn die Matrize neu ist?
Porosität in Aluminiumdruckgussteilen entsteht normalerweise durch eingeschlossenes Gas oder Schrumpfung während der Erstarrung. Die Matrize steuert dies durch Entlüftung, Platzierung des Überlaufs, Anschnittdesign und Kühlleitungslayout. Wenn das Düsendesign korrekt ist, aber weiterhin Porosität auftritt, liegen die Prozessparameter möglicherweise außerhalb des empfohlenen Fensters.
Müssen Aluminium-Druckgussteile nach dem Gießen immer bearbeitet werden?
Bei den meisten Funktionsteilen ist das der Fall. Die Matrize erzeugt eine nahezu endkonturnahe Form, Bohrungen, Dichtflächen, Gewinde und enge Toleranzen erfordern jedoch eine CNC-Bearbeitung. Ein Lieferant, der sowohl über Druckguss- als auch Bearbeitungskapazitäten verfügt, kann die Toleranzen unter einem Dach halten und Transport- und Handhabungsschäden reduzieren.
Wie lange dauert der Bau einer Aluminiumgussform?
Für eine Matrize mittlerer Komplexität beträgt die typische Vorlaufzeit sechs bis zwölf Wochen, abhängig von der Kavitätstiefe, der Anzahl der Schieber und davon, ob eine Formflusssimulation enthalten ist. Die Bemusterungs- und Genehmigungsphase dauert noch mehrere Wochen. Wenn ein Lieferant eine sehr kurze Lieferzeit verspricht, fragen Sie nach, wie viele Stunden Designvalidierung enthalten sind.
Was ist eine Wärmeprüfung und warum ist sie wichtig?
Unter Hitzerissen versteht man das Netzwerk feiner Risse, die nach wiederholten Heiz- und Kühlzyklen auf der Chipoberfläche entstehen. Es überträgt Spuren auf das Gussteil, erhöht die Gefahr des Lötens und erzwingt schließlich eine Reparatur der Gussform. Eine gute Formkühlung und eine korrekte Stahlspezifikation verzögern das Einsetzen von Wärmerissen.
Eine Gussform aus Aluminium ist kein Gebrauchsgegenstand, den man einmal kauft und dann vergisst. Es handelt sich um ein Präzisionswerkzeug, das die Qualität Ihrer Teile, Ihre Produktionsstabilität und Ihre langfristigen Stückkosten bestimmt. Vergleichen Sie die Stahlsorte, das Kühldesign, die Anzahl der Hohlräume und den Wartungsplan, bevor Sie den Preis vergleichen. Wenn die Gussform richtig konstruiert und gebaut ist, kann der Gussprozess reibungslos ablaufen. Wenn die Matrize geschwächt wird, um Geld zu sparen, zahlt sich jede weitere Charge dafür aus.
Wenn Sie einen Lieferanten für ein Aluminium-Druckgussprojekt bewerten, beziehen Sie die Werkzeugspezifikation in Ihren Angebotsprozess ein Kontaktieren Sie unser Team direkt um ein Werkzeugdesign zu besprechen, das sowohl zu Ihrer Teilegeometrie als auch zu Ihrem Produktionsvolumen passt.