 SPRACHE


Heim / Nachricht / Branchennachrichten / Kundenspezifische Aluminiumgussteile: Prozess, Toleranzen und Leitfaden zur Lieferantenauswahl
Die direkte Antwort zuerst: Ein kundenspezifischer Aluminiumguss ist ein Metallteil, das durch Schmelzen einer Aluminiumlegierung, Formen in einer wiederverwendbaren Form und anschließendes Anpassen Ihrer Zeichnung hinsichtlich Geometrie, Maßtoleranz und Oberflächenbeschaffenheit hergestellt wird. Bei Produktionsläufen von einigen hundert bis zu mehreren Millionen Stück pro Jahr ist das Gießen im Vergleich zur maschinellen Bearbeitung aus einem massiven Block oder der Fertigung aus Blech in der Regel der wirtschaftlichste Weg zu einem leichten, stabilen und wärmeleitenden Teil.
Ihr Erfolg hängt von vier Entscheidungen ab: welche Legierung, welches Gussverfahren, welche Toleranzen Sie tatsächlich benötigen und welchen Lieferanten Sie wählen . Diese Entscheidungen sind miteinander verbunden, und die Änderung einer davon wirkt sich auf die anderen aus. Die folgenden Informationen bieten Ihnen die praktische Grundlage, um alle vier Entscheidungen zu treffen, ohne Geld auf dem Tisch zu lassen.
Es lohnt sich auch, mit einem Partner zusammenzuarbeiten, der die gesamte Kette – Werkzeuge, Guss und CNC-Bearbeitung – unter einem Dach kontrolliert. Wenn ein einzelnes Team für alle Schritte verantwortlich ist, werden technische Änderungen schneller bearbeitet, Toleranzen werden mit weniger Hin und Her eingehalten und das Teil erhält von Anfang bis Ende eine einheitliche Geschichte.
Warum Aluminiumlegierungen das Standardmaterial für kundenspezifische Gussteile sind
Aluminium wird häufiger als jedes andere Nichteisenmetall für kundenspezifische Gussteile ausgewählt, und die Zahlen erklären, warum. Seine Dichte beträgt 2,7 g/cm³, etwa ein Drittel von Stahl mit 7,85 g/cm³ . Je nach Legierung liegt die Wärmeleitfähigkeit etwa zwischen 90 und 160 W/m·K, und beim Druckguss entstehen stabile Wandstärken von bis zu 2 mm. Diese drei Eigenschaften ermöglichen die leichten, wärmeableitenden Designs, auf die sich Automobil-, Elektronik- und Maschinenhersteller verlassen.
Auswahl der richtigen Gusslegierung
Die Wahl der Legierung muss auf den Gießprozess abgestimmt sein. A380 und ADC12 dominieren den Hochdruck-Kokillenguss. A356 ist der Standard für Niederdruck-, Kokillen- und Sandguss. Die Unterschiede zeigen sich in der Zugfestigkeit, Dehnung und Wärmeleitfähigkeit.
| Legierung | Casting-Prozess | Zugfestigkeit (MPa) | Streckgrenze (MPa) | Dehnung (%) | Wärmeleitfähigkeit (W/m·K) |
|---|---|---|---|---|---|
| A380 | Hochdruck-Kokillenguss | 320 | 160 | 3.5 | 96 |
| ADC12 | Hochdruck-Kokillenguss | 310 | 150 | 2.5 | 92 |
| A356 (T6) | Niederdruck / Dauerform / Sand | 262 | 186 | 6 bis 12 | 150 |
| A413 | Hochdruck-Kokillenguss | 295 | 130 | 3.5 | 121 |
Wenn Ihr Teil in dünnen Abschnitten druckdicht sein muss, ist A413 eine häufige Wahl, da es in einer schnell füllenden Matrize weniger Mikroporen erzeugt. Wenn Du Duktilität benötigst, ist A356 in der Härte T6 die bessere Wahl. Bestätigen Sie Ihre Zielwerte anhand Ihrer eigenen Struktursimulation; Der Schwachpunkt sind fast nie die veröffentlichten Materialdaten, sondern die innere Porosität dicker Abschnitte.
Vier Gießverfahren für kundenspezifische Aluminiumteile
Nahezu jedes kundenspezifische Aluminiumgussprojekt verwendet eines dieser Verfahren: Hochdruck-Druckguss, Niederdruck-Druckguss, Kokillenguss oder Sandguss. Jedes hat einen anderen Kompromiss zwischen Zykluszeit, Werkzeugkosten, Porosität und erreichbarer Wandstärke. Wenn Sie die Grundlagen jedes Prozesses verstehen, können Sie vermeiden, einen Prozess zu spezifizieren, der entweder zu teuer ist oder nicht die erforderliche Qualität erreichen kann. Eine ausführlichere Erklärung der Methode finden Sie unter Die Grundprinzipien des Aluminiumdruckgusses in unserem technischen Ratgeber.
| Prozess | Wandstärke | Typische Zykluszeit | Werkzeugkosten | Porositätsrisiko | Typisches Jahresvolumen |
|---|---|---|---|---|---|
| Hochdruck-Kokillenguss | 2 bis 4 mm | 30 bis 90 Sekunden | Hoch | Mittel (Gasporosität) | Mehr als 10.000 |
| Niederdruck-Kokillenguss | 3 bis 8 mm | 3 bis 10 Minuten | Mittel | Niedrig | 1.000 bis 50.000 |
| Dauerform / Schwerkraft | 3 bis 8 mm | 5 bis 20 Minuten | Mittel | Niedrig to medium | 500 bis 10.000 |
| Sandguss | 4 bis 10 mm | 30 Minuten bis mehrere Stunden | Niedrig | Niedrig | 1 bis 1.000 |
Hochdruck-Druckguss bietet den schnellsten Zyklus und die schärfste Oberfläche, aber die schnelle Metallfüllung birgt ein höheres Risiko der Gasporosität. Beim Niederdruck-Kokillenguss wird die Form von unten mit kontrolliertem Druck gefüllt, sodass das Teil dichter ist und leichter druckdicht gemacht werden kann; Aus diesem Grund wird für hydraulische und strukturelle Teile ein niedriger Druck bevorzugt. Der Kokillenguss ist ein Mittelweg für mittlere Volumina und Teile, die einer Wärmebehandlung bedürfen. Sandguss ist nach wie vor die richtige Lösung für Prototypen, sehr große Teile und Kleinserien.
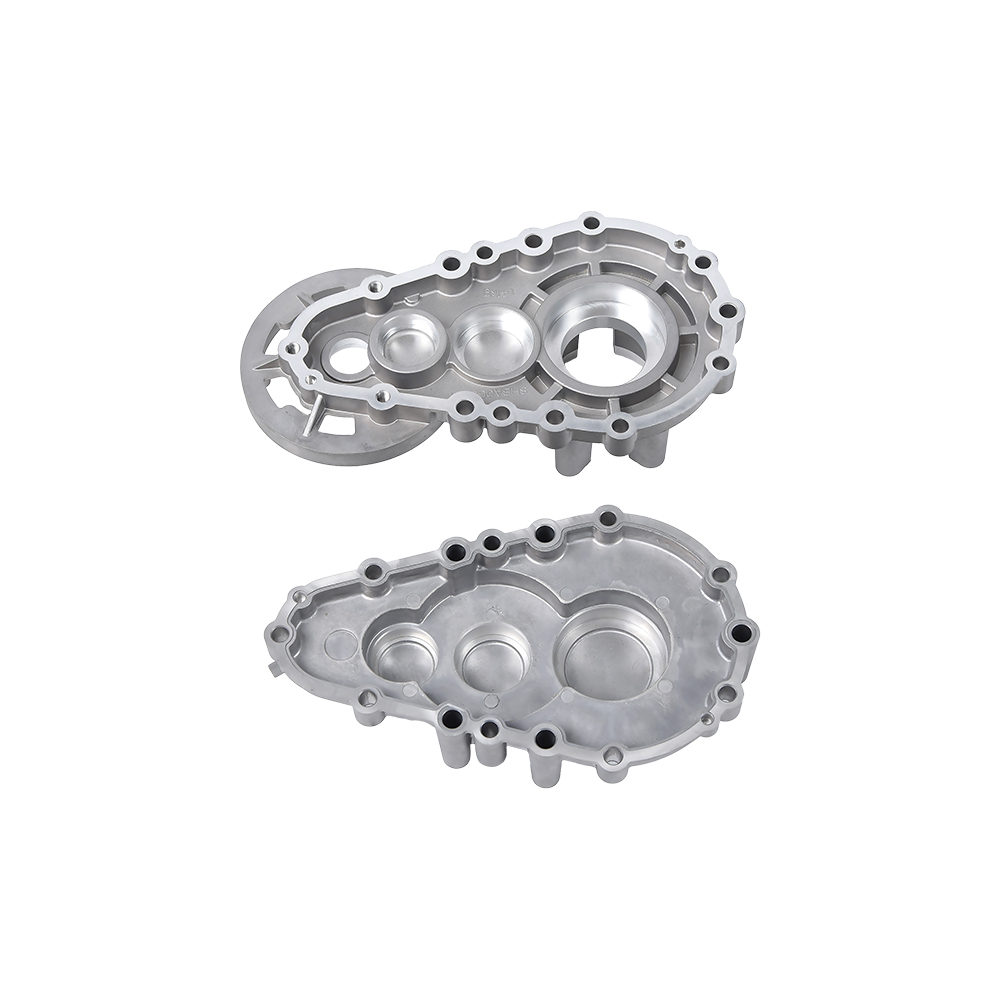
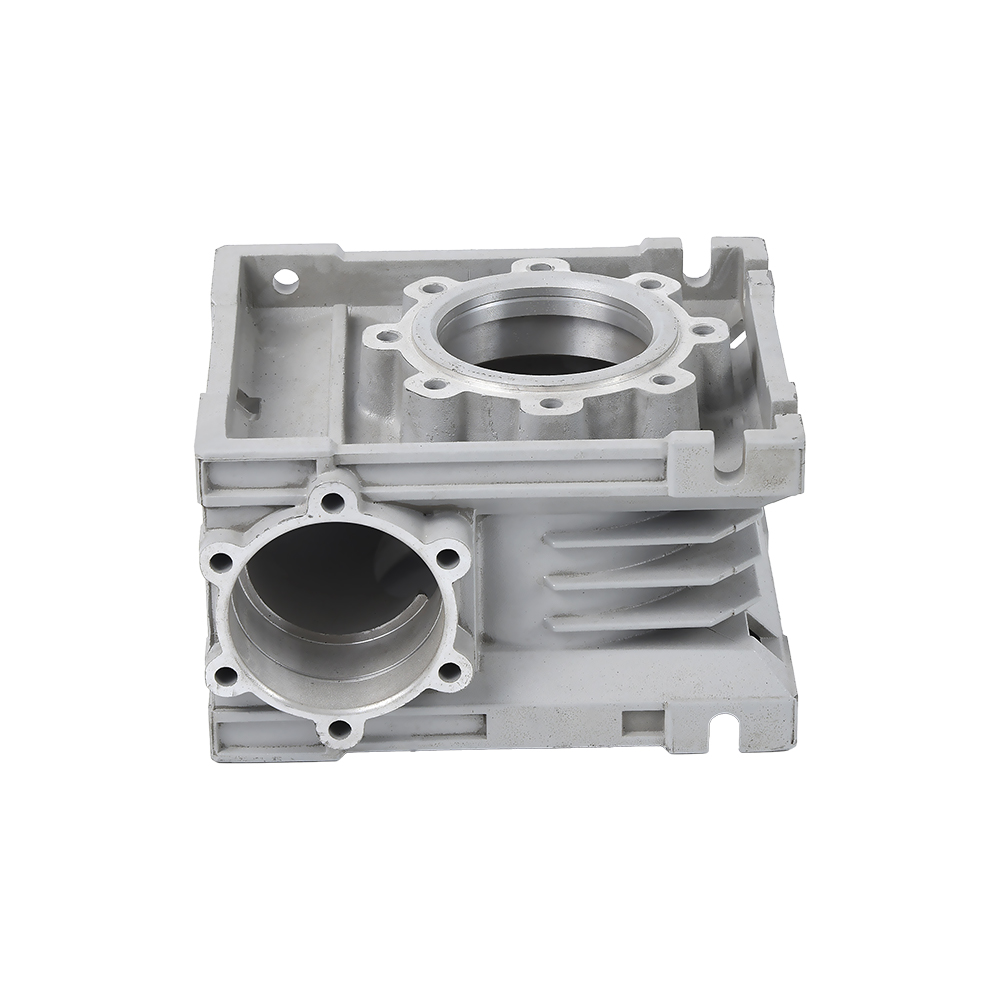
 Getriebegehäuse aus Aluminiumdruckguss für druckdichte Anwendungen Dieses Getriebegehäuse ist ideal für Teile, die eine Bearbeitung der Lager- und Dichtflächen erfordern. Niederdruckguss erzeugt dichtes Metall mit weniger inneren Poren, wodurch Fehler nach der Bearbeitung reduziert werden. Produkt anzeigen →
Viele Lieferantenbewertungen scheitern daran, dass nur der Druckgusspreis verglichen wird. In Wirklichkeit entscheidet der Prozess über das mechanische Ergebnis. Ein Getriebegehäuse, das beispielsweise für Lager und Dichtflächen bearbeitet werden soll, profitiert vom Niederdruck- oder sorgfältig kontrollierten Hochdruckguss, da durch die Bearbeitung innere Poren geöffnet werden und versteckte Gaslöcher in Oberflächenfehler umgewandelt werden.
Geometrieregeln, die die kundenspezifische Aluminiumgussproduktion vereinfachen
Der schnellste Weg zu einem günstigeren Angebot und weniger Produktionsausschuss besteht darin, sich an das Grunddesign für den Guss zu halten. Die wichtigste Regel ist die Aufrechterhaltung einer gleichmäßigen Wandstärke. Bei einem Druckguss sollten normalerweise Wände dazwischen verwendet werden 2 mm und 4 mm . Wenn Sie Steifigkeit benötigen, fügen Sie Rippen hinzu, anstatt die gesamte Wand zu vergrößern.
Die fünf Designparameter, die den größten Effekt haben
- Formschräge von 1 bis 3 Grad an Innen- und Außenwänden. Ohne ausreichende Formschräge bleibt das Teil in der Form stecken und ein erzwungenes Auswerfen kann die Geometrie verzerren.
- Inneneckenradius von mindestens 0,5 mm, idealerweise 1,0 mm. Scharfe Ecken konzentrieren die Spannung und erhöhen die Gefahr von Heißrissen im Aluminium.
- Rippendicke bei 70 % bis 80 % der angrenzenden Wand. Rippen, die so dick wie die Wand sind, erzeugen Einfallstellen auf der gegenüberliegenden Oberfläche.
- Verhältnis von Nabenhöhe zu Durchmesser unter 2:1. Hohe Vorsprünge schrumpfen ungleichmäßig und führen zu Dimensionsabweichungen an der Oberseite.
- Vermeiden Sie Sacklöcher, die tiefer als das Dreifache ihres Durchmessers sind, da sonst teure Kernzüge erforderlich sind und die Gefahr besteht, dass das Teil beim Auswerfen reißt.
Wo man streng und wo man locker sein sollte
Zu hohe Toleranzen sind der häufigste Kostenfaktor bei kundenspezifischen Aluminiumgussteilen. Lediglich die Dichtflächen, Lagerbohrungen und Montageflächen benötigen strenge Klassen. Alle anderen Oberflächen sollten im natürlichen Prozessbereich belassen werden. Je mehr Maße Sie anziehen, desto mehr Bearbeitungsschritte und Prüfzeit kommen hinzu, und der Preis steigt schnell.
Toleranzen und Oberflächenbeschaffenheit: Was Ihre Zeichnung realistischerweise verlangen kann
Eine Gussabmessung und eine maschinell bearbeitete Abmessung sind nicht dasselbe. Typischerweise gilt eine lineare Abmessung im Gusszustand bei einem Hochdruck-Druckguss /- 0,10 mm in den ersten 25 mm , während eine bearbeitete Bohrung routinemäßig eingehalten wird /- 0,02 mm . Der erste Schritt besteht darin, diese beiden Gruppen in Ihrer Zeichnung zu trennen.
| Prozess | Lineare Toleranz (erste 25 mm) | Zusätzlich pro 25 mm | Oberflächenbeschaffenheit Ra (Mikrometer) |
|---|---|---|---|
| Hochdruck-Kokillenguss | /- 0,10 mm | /- 0,02 mm | 1,6 bis 3,2 |
| Niederdruck-Kokillenguss | /- 0,20 mm | /- 0,05 mm | 3.2 bis 6.3 |
| Dauerform | /- 0,25 mm | /- 0,05 mm | 3.2 bis 6.3 |
| Sandguss | /- 0,8 mm | /- 0,1 mm | 6,3 bis 12,5 |
Eine bearbeitete flache Fläche erreicht problemlos Ra 0,8 Mikrometer, während eine gute Gussfläche im Bereich von Ra 3,2 Mikrometer liegt. Bei Teilen wie Ventilkörpern, bei denen die Abdichtung von entscheidender Bedeutung ist, sollte die Spezifikation immer eine Bearbeitung der Dichtfläche erfordern. Belassen Sie bei nicht funktionsfähigen Bereichen die Oberfläche im Gusszustand und sparen Sie sich die Kosten für zusätzliche Schritte.
Wo kundenspezifische Aluminiumgussteile verwendet werden und was die einzelnen Branchen erfordern
Jede Branche, die kundenspezifische Aluminiumgussteile verarbeitet, stellt unterschiedliche Anforderungen. Wenn Sie dieses Nachfrageprofil verstehen, können Sie Ihre eigenen Einkaufsspezifikationen definieren.
- Automobile und Fahrzeuge mit neuer Energie: Motorblöcke, Getriebegehäuse, Wasserpumpen und Elektromotorgehäuse. Entscheidend sind geringes Gewicht und Wärmeleitfähigkeit. Da die Stückzahlen in der Regel hoch sind, dominiert der Druckguss.
- Motorräder und kleine Kraftgeräte: Kurbelgehäuse und Getriebegehäuse. Die Vibrationsermüdungsfestigkeit ist von entscheidender Bedeutung.
- Landmaschinen: Getriebe für Reispflanzmaschinen und Getriebe für Mikrofräsen. Staub, Feuchtigkeit und Stoßbelastung erfordern robuste Wandabschnitte und eine dichte Abdichtung.
- Hydraulik und Pneumatik: Ventilkörper, Bremspumpen und Druckregelkörper. Geringe Porosität und Druckdichtigkeit sind die entscheidenden Kriterien.
- Elektronik und elektrische Maschinen: Motorgehäuse, Wärmeableitungssubstrate für Fahrzeuge mit neuer Energie und Sensorgehäuse. Dimensionsstabilität und thermische Leistung sind am wichtigsten.
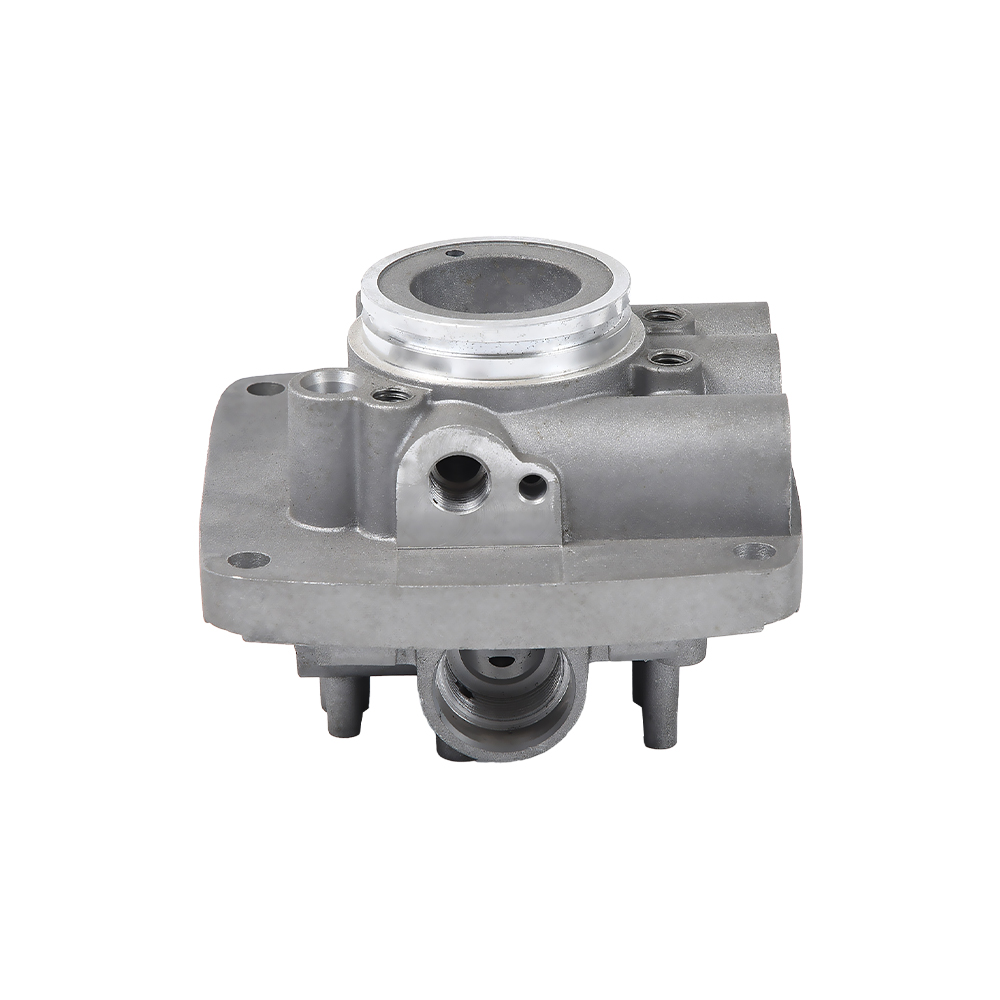
 Zylinderteile für Automotoren aus Aluminium zur Lieferantenqualifizierung Bewerten Sie die Leistungsfähigkeit eines Lieferanten, indem Sie prüfen, ob er ähnliche Motorzylinderteile hergestellt hat. Ihre Vorkenntnisse helfen dabei, Porositäts- und Verformungsprobleme vorherzusehen, die in den Zeichnungen nicht dargestellt sind. Produkt anzeigen →
Es ist ungewöhnlich, dass eine Gießerei in all diesen Bereichen gleichermaßen stark ist. Die richtige Frage an einen Lieferanten lautet nicht: „Können Sie Aluminium gießen?“, sondern: „Haben Sie bereits ähnliche Teile wie meine hergestellt?“ Ein Zulieferer, der beispielsweise Wasserpumpen und Getriebegehäuse für Fahrzeuge herstellt, wird mit Porositäts- und Verformungsproblemen rechnen, die in der Zeichnung nicht erscheinen.
Kostentreiber und realistische Lieferzeiten für kundenspezifische Aluminiumgussteile
Die Gesamtkosten eines kundenspezifischen Aluminiumgussteils setzen sich aus Werkzeug, Stückpreis und Endbearbeitung zusammen. Die Werkzeugausstattung ist eine einmalige Investition und hängt von der Teilegröße, der Anzahl der Hohlräume und der Komplexität der Form ab. Der Stückpreis ist abhängig von Taktzeit und Materialverbrauch. Die Endbearbeitung hängt davon ab, wie viele Arbeitsgänge Ihre Zeichnung benötigt.
- Werkzeugausstattung: Eine Hochdruck-Druckgussform mit einer Kavität für ein mittelgroßes Gehäuse reicht typischerweise von 10.000 bis 50.000 US-Dollar , abhängig von Geometrie und Stahlsorte. Ein Sandgussmodell kann weit unter 3.000 US-Dollar kosten, daher ist es bei kleinen Stückzahlen trotz der höheren Stückkosten wirtschaftlicher.
- Legierungspreis: Der Aluminiumpreis folgt dem Kurs der London Metal Exchange (LME). Damit lange Produktionsprogramme nicht unrentabel werden, schließen verantwortungsbewusste Lieferanten eine Metallanpassungsklausel ein.
- Zykluszeit: Druckgusszyklen werden in Sekunden gemessen, während Niederdruck- und Dauerformzyklen in Minuten dauern. Dieser Unterschied bestimmt den Stückpreis.
- Sekundäre Vorgänge: Bearbeitung, Gewindeschneiden, Eloxieren und Dichtheitsprüfung verursachen jeweils zusätzliche Kosten. Die Kombination mit einem einzigen Lieferanten reduziert den Logistik- und Verwaltungsaufwand.
Ein typischer Projektzeitplan sieht folgendermaßen aus: Die Werkzeugherstellung dauert 4 bis 8 Wochen ab der Zeichnungsfreigabe, Muster und Maßberichte folgen innerhalb von 2 bis 3 Wochen nach Fertigstellung der Werkzeuge und die Serienproduktion beginnt, sobald die Muster genehmigt wurden. Das ergibt eine realistische Gesamtsumme 7 bis 12 Wochen vom Kickoff bis zur Massenproduktion für einen einfachen Teil.
So prüfen Sie einen Lieferanten für kundenspezifische Aluminiumgussteile
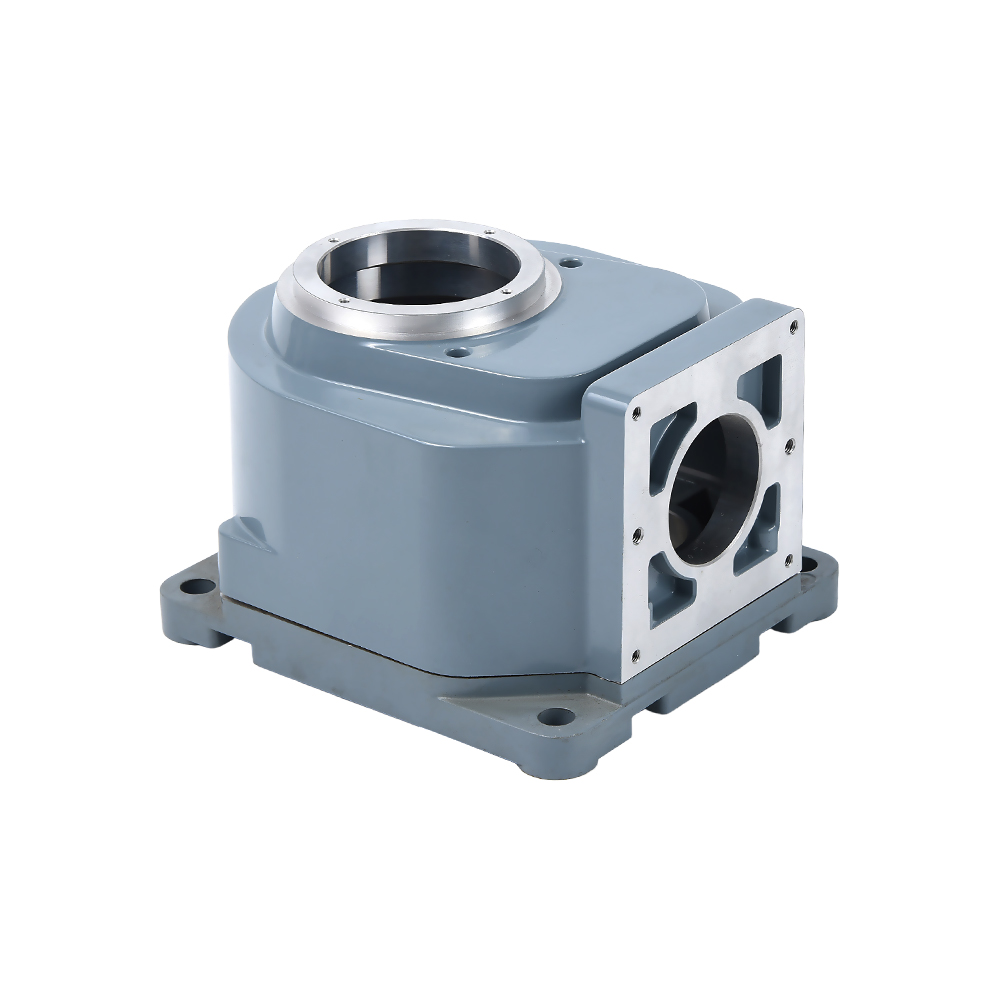
Die Preisgestaltung ist notwendig, aber nicht ausreichend. Viel wichtiger ist, wie viel vom Prozess der Lieferant intern kontrolliert. Guss und Bearbeitung sind unterschiedliche Disziplinen, und wenn sie getrennt sind, werden Toleranzprobleme zu einer Fingerzeigübung.
 Hydraulikventil aus Aluminiumdruckguss mit hausinterner Steuerung Wählen Sie einen Lieferanten, der sowohl den Guss als auch die Bearbeitung kontrolliert, um Toleranzstreitigkeiten zu vermeiden. Ein einfaches Testteil zeigt die tatsächliche Maßhaltigkeit des gesamten Prozesses. Produkt anzeigen →
Sechs Fragen, die Sie stellen sollten, bevor Sie eine Zeichnung senden
- Bietet der Lieferant sowohl Hochdruck- als auch Niederdruckguss an? Der Bereich ist wichtig, wenn sich das Projekt weiterentwickelt.
- Wird die CNC-Bearbeitung im eigenen Haus durchgeführt? Dies ist der schnellste Weg, um bei der Musterfreigabe festgestellte Toleranzprobleme zu beheben.
- Verfügen sie über einen dokumentierten Nichtkonformitätsprozess? Sie möchten wissen, wie Nacharbeiten und erneute Inspektionen abgewickelt werden.
- Können sie ähnliche Teile nachweisen? Fordern Sie Lieferaufzeichnungen oder Fallberichte an, nicht nur Archivfotos der Ausrüstung.
- Was ist das Standardmustergenehmigungsverfahren? Der Lieferant sollte einen Erstmusterbericht mit Messwerten gemäß Ihrer Zeichnung erstellen.
- Wie schnell beantworten sie technische Fragen? Ein Lieferant, der Zeichnungsfragen innerhalb von 24 Stunden beantwortet, wird wahrscheinlich auch während der Produktion schnell reagieren.
Ein praktischer Test besteht darin, ein einzelnes einfaches Teil mit einer größeren Toleranz als nötig in einer Abmessung einzusenden und dann zu beobachten, was der Lieferant zurückbekommt. Ein erfahrener Lieferant wird Ihnen die Toleranzklasse mitteilen, die er tatsächlich einhalten kann.
Qualitätskontrolle, die jede Charge konsistent hält
Mit der Freigabe des ersten Musters ist ein Gussprojekt noch nicht abgeschlossen. Die eigentliche Herausforderung besteht darin, die nächsten zehntausend Teile mit dem Muster identisch zu halten. Drift bei heißen Prozessen: Schmelzetemperatur, Einspritzgeschwindigkeit, Düsentemperatur und Abkühlzeit verändern die Porenstruktur und die Endabmessungen.
Kontrollpunkte, die bei jeder Bestellung wichtig sind
- Erstmusterprüfung, bei der alle Abmessungen anhand der Zeichnung gemessen und zusammen mit dem Muster ein Bericht erstellt wird.
- In-Prozess-Inspektion in einem festen Intervall, damit Formverschleiß oder Prozessdrift frühzeitig erkannt werden.
- Dichtheitsprüfung an speziellen Geräten für Ventilkörper, Pumpengehäuse und alle drucktragenden Teile.
- Porositätsüberwachung durch zerstörende Probenahme oder Röntgeninspektion kritischer Abschnitte.
- Abschließende Maßkontrolle nach der Bearbeitung auf die Toleranzen, die bei der Bearbeitung angegeben wurden.
Das Merkmal, das gute Lieferanten auszeichnet, ist die Rückverfolgbarkeit der Prozessparameter pro Charge. Fragen Sie, ob der Lieferant für jede Charge die Gießkurve, die Formtemperatur und die Kissenlänge aufzeichnet. Wenn ein Problem auftritt, kann das Team anhand dieser Aufzeichnungen die Ursache innerhalb von Tagen statt in Wochen diagnostizieren.
Häufig gestellte Fragen zu kundenspezifischen Aluminiumgussteilen
Was ist der Unterschied zwischen Hochdruckguss und Niederdruckguss für kundenspezifische Teile?
Beim Hochdruck-Kokillenguss wird die Schmelze mit hoher Geschwindigkeit in die Form eingespritzt, was zu schnellen Zyklen und dünnen Wänden, aber einem höheren Risiko von Gasporosität führt. Beim Niederdruckguss wird die Form von unten unter kontrolliertem Druck gefüllt, wodurch eine dichtere, druckdichtere Struktur entsteht, allerdings mit einem langsameren Zyklus. Wählen Sie Hochdruck-Druckguss für Volumen und Niederdruck für dichte oder strukturelle Anforderungen.
Wie viel kosten die Werkzeuge für einen kundenspezifischen Aluminiumguss?
Für ein mittelgroßes Gehäuse liegt eine Hochdruckgussform oft im Bereich von 10.000 bis 50.000 US-Dollar , während ein Sandgussmodell unter 3.000 US-Dollar kosten kann. Die Wahl ist wirtschaftlich: Verteilen Sie die Werkzeugkosten auf Ihre Jahresmenge. Bei kleinen Stückzahlen überwiegen die geringeren Werkzeugkosten beim Sandguss; Bei hohen Stückzahlen gewinnt der niedrigere Stückpreis des Druckgusses.
Was ist die Mindestwandstärke bei Aluminium-Druckgussteilen?
Im Hochdruck-Kokillenguss 2 mm sind typisch und auf kleinen Flächen können 1,5 mm erreicht werden . Beim Niederdruck- und Kokillenguss sind in der Regel 3 mm und mehr erforderlich. Dünnere Wände erfordern eine flüssigere Legierung, was die mechanische Festigkeit leicht verringern kann.
Sind Nachbearbeitungen immer notwendig?
Nein. Wenn Ihre Zeichnungstoleranzen innerhalb des Gusszustands liegen und keine Dichtflächen oder Gewindelöcher erforderlich sind, können Sie das Teil direkt verwenden. Die meisten kritischen Automobil- und Hydraulikteile werden jedoch maschinell bearbeitet, da die Präzisionsbohrungen, Dichtungen und Gewinde viel fester sein müssen, als es mit jedem Gussverfahren möglich ist.
Wie lange dauert es von der Zeichnung bis zur Massenproduktion eines neuen kundenspezifischen Gussprojekts?
Typischerweise 7 bis 12 Wochen . Der Werkzeugbau dauert 4 bis 8 Wochen, die Mustervorbereitung und Erstmusterprüfung 2 bis 3 Wochen und die Serienproduktion erfolgt nach der Musterfreigabe. Eine ausgereifte Zeichnung und eine Gießerei mit eigenem Werkzeugbau verkürzen diesen Zeitrahmen.
Kann das gleiche Teil vom Sandguss-Prototyp auf den Druckguss übertragen werden?
Ja, aber die Geometrie muss von Anfang an für den Druckguss ausgelegt sein. Sandguss ermöglicht dickere Wände und keine Zugluft; Druckguss erfordert Formschräge, gleichmäßige Wandstärke und guten Auswurf. Wenn Sie den Transfer frühzeitig bei einer Gießerei planen, die beide Prozesse anbietet, wird der Übergang zu einem einfachen Werkzeugwechsel.
Ein praktisches Wort zum Abschluss
Kundenspezifische Aluminiumgussteile sind eine bewährte Möglichkeit, leichte, starke und thermisch effiziente Teile im großen Maßstab herzustellen, aber jedes Projekt ist im Detail erfolgreich oder scheitert: Legierungsauswahl, Prozessanpassung, Toleranzbudget und Lieferantendisziplin. Eines davon zu sehr zu überdenken und die anderen zu ignorieren, ist der schnellste Weg, das Budget zu sprengen.
Beginnen Sie mit einer vollständigen Zeichnung, fragen Sie nach Prozessinformationen und nicht nur nach einem Preis, und wählen Sie einen Lieferanten, der Werkzeuge, Guss und Bearbeitung gemeinsam kontrolliert. Wenn sich Ihre Rolle in einem Stadium befindet, in dem eine zweite Meinung zum Casting-Prozess hilfreich wäre, Kontaktieren Sie unser Engineering-Team mit deiner Zeichnung; Wir zeigen Ihnen, was realistisch ist, bevor Sie sich für den Werkzeugbau entscheiden.