 SPRACHE


Heim / Nachricht / Branchennachrichten / CNC-Bearbeitung von Aluminium: Toleranzen, Legierungen, Kosten und Leitfaden zur Lieferantenauswahl
Die CNC-Bearbeitung von Aluminium ist die zuverlässigste Produktionsmethode, um enge Toleranzen, hervorragende Oberflächengüten und wiederholbare Teilequalität bei Aluminiumkomponenten zu erreichen. Aluminium schneidet etwa zwei- bis dreimal schneller als Stahl, benötigt weniger Spindelleistung und produziert Teile, die etwa 35 Prozent der entsprechenden Stahlteile wiegen. Für Prototypenläufe, mittlere Chargen und Großserienproduktion bietet die CNC-Bearbeitung von Aluminium die stärkste Kombination aus Geschwindigkeit, Maßgenauigkeit und Kosteneffizienz. Wenn Sie Aluminiumteile mit einer Festigkeit von /-0,01 mm oder einer Oberflächengüte von Ra 0,8 um benötigen, ist die CNC-Bearbeitung der praktische Weg dorthin.
Viele Hersteller kombinieren inzwischen Aluminiumdruckguss mit CNC-Endbearbeitung, um Zeit und Geld zu sparen. Der Gussschritt bildet schnell die endkonturnahe Form, während die Bearbeitung kritische Abmessungen, Schraubenlöcher, Dichtflächen und präzise kontrollierte Konturen fertigstellt. Bei Ningbo Beilun Youyuan Machinery Manufacturing werden beide Vorgänge in derselben Fabrik abgewickelt, was die Durchlaufzeiten verkürzt und den Kunden vom Rohmaterial bis zum fertigen Bauteil einen einzigen verantwortlichen Partner bietet.
Warum Aluminium die Standardwahl für CNC-bearbeitete Teile ist
Aluminium ist das am häufigsten bearbeitete Nichteisenmetall, und die Gründe liegen auf der Hand. Die Dichte von Aluminium beträgt 2,70 g/cm3, etwa ein Drittel der Dichte von Stahl von 7,85 g/cm3 , was in den meisten technischen Anwendungen das Teilegewicht direkt reduziert, ohne die Festigkeit zu beeinträchtigen. Da die Automobil- und Luft- und Raumfahrtindustrie auf Gewichtseinsparungen drängt, treibt allein diese Eigenschaft die enorme Nachfrage nach CNC-bearbeitetem Aluminium an.
Aluminium behält außerdem eine sich natürlich bildende Oxidschicht (Al2O3) bei, die das Metall vor atmosphärischer Korrosion schützt. In den meisten Industrieumgebungen benötigen CNC-bearbeitete Aluminiumteile allein zum Korrosionsschutz keine Lackierung oder Beschichtung. Eloxieren wird weiterhin empfohlen, wenn kosmetisches Aussehen, Farbcodierung oder Verschleißfestigkeit erforderlich sind.
Ein weiterer entscheidender Vorteil ist die Bearbeitbarkeit von Aluminium. 6061-T6, die gebräuchlichste Bearbeitungssorte, hat eine Zerspanbarkeitsbewertung von nahezu 90 Prozent im Vergleich zu Automatenmessing, dem traditionellen Maßstab. Dies bedeutet, dass Aluminium mit hohen Schnittgeschwindigkeiten und moderater Spindelbelastung gefräst und gedreht werden kann, was die Zykluszeiten verkürzt und die Stückkosten senkt, selbst wenn der Rohstoffpreis pro Kilogramm höher ist als der von Stahl.
- Wärmeleitfähigkeit: 6061-T6 leitet Wärme mit 167 W/mK, etwa sechsmal so viel wie Edelstahl 304, was ihn ideal für Kühlkörper, Motorgehäuse und Wärmemanagementteile macht.
- Elektrische Leitfähigkeit: Aluminium ist etwa 61 Prozent so leitfähig wie Kupfer, aber weniger als halb so schwer, weshalb es häufig für stromführende Halterungen und Gehäuseteile verwendet wird.
- Recyclingfähigkeit: Aluminium kann unbegrenzt recycelt werden, ohne seine mechanischen Eigenschaften zu verlieren, und das Umschmelzen verbraucht nur etwa 5 Prozent der Energie, die zur Herstellung von Primäraluminium benötigt wird.
Gängige Aluminiumlegierungen für die CNC-Bearbeitung: Eigenschaften und Auswahl
Nicht alle Aluminiumlegierungen lassen sich auf die gleiche Weise bearbeiten. Die von Ihnen gewählte Legierung bestimmt die Festigkeit, Korrosionsbeständigkeit, einfache Schneidbarkeit und die Endkosten des Teils. Die folgende Tabelle fasst die am häufigsten angegebenen Güten für CNC-bearbeitete Aluminiumkomponenten zusammen.
| Legierung | Zugfestigkeit (MPa) | Bearbeitbarkeit | Korrosionsbeständigkeit | Typische Anwendungen |
|---|---|---|---|---|
| 6061-T6 | 310 | Ausgezeichnet (90 %) | Gut | Strukturrahmen, Automobilteile, Hydraulikkomponenten |
| 7075-T6 | 572 | Ausgezeichnet (90 %) | Fair | Luft- und Raumfahrthalterungen, hochbeanspruchte Komponenten |
| 2024-T4 | 450 | Gut | Fair | Flugzeugstrukturen, ermüdungsbeständige Teile |
| 5052-H32 | 228 | Mittelmäßig (70 %) | Ausgezeichnet | Kraftstofftanks, Schiffsteile, Blechgehäuse |
| 6063-T5 | 215 | Gut | Ausgezeichnet | Strangpressprofile, Gehäuse, Verkleidungsteile |
Für die meisten CNC-bearbeiteten Anwendungen 6061-T6 ist der beste Ausgangspunkt weil es Festigkeit, Bearbeitbarkeit, Korrosionsbeständigkeit und Kosten in Einklang bringt. Wenn das Teil stark beansprucht wird und das Gewicht entscheidend ist, bietet 7075-T6 etwa 85 Prozent mehr Zugfestigkeit, kostet aber etwa 30 Prozent mehr und weist eine geringere Korrosionsbeständigkeit auf. Für Teile, die marinen oder chemischen Umgebungen ausgesetzt sind, weist 5052 eine stärkere Korrosionswirkung auf, weist jedoch eine geringere Festigkeit auf und erfordert etwas langsamere Schnittparameter.
Wenn der vorgesehene Herstellungsweg Druckguss und nicht die maschinelle Bearbeitung von Vollstäben ist, ändert sich die Wahl der Legierung. Für Druckgussteile werden üblicherweise A380- oder A383-Aluminium-Silizium-Legierungen verwendet, die im Vergleich zu 6061-T6 eine ausgezeichnete Gießbarkeit, aber eine geringere Duktilität aufweisen. Aluminium-Druckguss erstellt die endkonturnahe Form, und die CNC-Bearbeitung definiert dann die kritischen Abmessungen, die durch Gießen allein nicht wirtschaftlich gehalten werden können.
CNC-Bearbeitungsprozesse für Aluminiumteile
Fünf CNC-Bearbeitungsmethoden sind für Aluminiumkomponenten am gebräuchlichsten. Jedes erzeugt unterschiedliche Geometrien, Toleranzen und Oberflächeneigenschaften.
3-Achsen-CNC-Fräsen
Das 3-Achsen-Fräsen ist das Arbeitspferd für Aluminiumteile, wobei sich das Schneidwerkzeug entlang der X-, Y- und Z-Achse bewegt. Es verarbeitet flache Platten, quadratische Blöcke, Taschen und die meisten Halterungsgeometrien. Bei Teilen, bei denen mehr als 90 Prozent des Materials einseitig abgetragen werden, ist die 3-Achs-Bearbeitung fast immer die günstigste Variante.
5-Achsen-CNC-Fräsen
Beim 5-Achsen-Fräsen wird der Tisch oder Kopf geneigt, um das Teil aus jeder Richtung anzufahren. Dies reduziert die Anzahl der Einstellungen für komplexe Formen, verbessert die Oberflächengüte und ermöglicht Hinterschnitte und interne Kanäle. Für Turbinenschaufeln, Laufräder und komplexe Verteilerblöcke ist die 5-Achsen-Bearbeitung von Aluminium die bevorzugte Methode, auch wenn die Bearbeitungsgeschwindigkeit höher ist.
CNC-Drehen
Beim Drehen entstehen runde Teile wie Wellen, Buchsen und Kolbenkomponenten. Aluminium lässt sich sehr gut drehen, und durch Hochgeschwindigkeitsdrehen können hervorragende Maßtoleranzen mit einer sehr feinen Oberflächengüte erzielt werden. CNC-Drehmaschinen mit angetriebenen Werkzeugen können auch Fräs- und Bohroperationen in einer Aufspannung durchführen.
Bohren und Gewindeschneiden
Bohren und Gewindeschneiden are the most common secondary operations on aluminum. Because aluminum forms long, stringy chips, correct drill geometry and chip evacuation are critical. Spiral-flute taps are standard for internal threads in aluminum; thread forming taps are used for some applications where chip removal is not desired. Tapping depth, hole depth, and speed control are the main factors that affect thread quality.
Schweizer CNC-Bearbeitung
Langdrehmaschinen werden für Teile mit kleinem Durchmesser und engen Toleranzen verwendet, typischerweise unter 32 mm. Sie bieten eine hervorragende Konzentrizität und können komplexe Profile in einem einzigen Durchgang herstellen, was für Stifte, Armaturen und kleine Sensorgehäuse wertvoll ist.
Druckguss plus CNC-Endbearbeitung
Ein zunehmend in der Massenproduktion eingesetzter Hybridweg ist das Druckgießen der Rohform und die anschließende CNC-Bearbeitung nur der kritischen Flächen. Der Druckgussschritt kostet pro Teil weitaus weniger als das Entfernen des gesamten Materials von einer Vollstange, und der Bearbeitungsschritt sorgt für die Präzision, die durch Gießen allein nicht erreicht werden kann. Dies ist der Ansatz, den Hersteller bevorzugen, die Automobil-, Hydraulik- und Elektrokomponenten in Stückzahlen von 1.000 oder mehr pro Jahr herstellen.
Wichtige Überlegungen zur Bearbeitung beim Schneiden von Aluminium
Die CNC-Bearbeitung von Aluminium ist nachsichtiger als die Bearbeitung von Stahl, dennoch treten bei der Produktion spezifische Probleme auf. Das Verständnis der Spanbildung, des Werkzeugverschleißes, der Wärmeausdehnung und des Kühlmittelverbrauchs trägt dazu bei, Ausschussteile und unnötige Verzögerungen zu vermeiden.
- Spanbildung und -abfuhr: Reines Aluminium erzeugt einen langen, faserigen Span, der sich um die Spindel wickeln und die Oberfläche beschädigen kann. High-Shear-Fräser, hohe Spindelgeschwindigkeiten und tiefer radialer Eingriff brechen Späne in kleine Abschnitte. Trockenes Schneiden oder die Verwendung von Kühlmittelnebel trägt ebenfalls dazu bei, das Verschweißen von Spänen zu verhindern.
- Werkzeugauswahl: Hartmetall-Schaftfräser mit polierten Nuten sind Standard für allgemeine Aluminiumarbeiten. Bei der Massenproduktion halten Werkzeuge aus polykristallinem Diamant (PKD) wesentlich länger und können kleinere Abmessungen beibehalten. Die Haupteinschränkung stellt in der Regel die Durchbiegung des Werkzeugs dar, weshalb kurze, starre Werkzeughalter bevorzugt werden.
- Wärmeausdehnung: Aluminium dehnt sich mit 23 µm pro Meter pro Grad Celsius aus, etwa doppelt so viel wie Stahl. Präzise Teile, die bei Raumtemperatur bearbeitet werden, können in einer unkontrollierten Werkstatt aus der Toleranz geraten. Für Toleranzen unter /-0,01 mm werden temperaturkontrollierte Bearbeitungsumgebungen empfohlen.
- Kühlmittelstrategie: Flutkühlung ist die gebräuchlichste Methode für Aluminium; Es leitet Hitze ab und spült Späne weg. Die Minimalmengenschmierung (MMS) ist eine trockene Alternative, die einen feinen Nebel verwendet und bei der Hochgeschwindigkeitsbearbeitung beliebt ist. Die Wahl wirkt sich auf die Zykluszeit, die Teilesauberkeit und die Werkzeuglebensdauer aus.
- Gratbildung: Der letzte Spanschnitt an der Teilekante hinterlässt oft einen Grat. Polierfasen, Hochvorschubfräser und eine spezielle Entgratungsstation tragen dazu bei, saubere Kanten zu erzeugen, ohne dass langsame manuelle Arbeit erforderlich ist.
In der Praxis sind die meisten Probleme bei der Aluminiumbearbeitung auf Vorschubgeschwindigkeit und Werkzeuglücken zurückzuführen. Beispielsweise entfernt ein 6-mm-Schaftfräser aus 6061-T6 bei 12.000 U/min und einem Vorschub von 0,05 mm pro Zahn die Späne effizient, während das gleiche Werkzeug bei 4.000 U/min und 0,02 mm pro Zahn häufig Späne in die Spannuten befördert und eine schlechte Oberflächengüte erzeugt. Die Werkstatt, die die Schnittparameter für jede Legierung und jeden Werkzeugtyp anpasst, liefert konsistentere Teile.
Toleranzen und Oberflächenveredelungen bei der CNC-Bearbeitung von Aluminium
CNC-bearbeitetes Aluminium kann Toleranzen von /-0,10 mm für handelsübliche Standardteile bis zu /-0,005 mm für präzisionsgedrehte oder geschliffene Komponenten einhalten. Die erreichbare Toleranz hängt von der Betrieb, der Teilegröße und der Steifigkeit des gesamten Bearbeitungssystems ab, nicht nur der CNC-Steuerung.
| Operation | Standardtoleranz | Präzisionstoleranz | Oberflächenrauheit (Ra) |
|---|---|---|---|
| 3-Achsen-Fräsen | /-0,05 mm | /-0,015 mm | 1,6 um |
| 5-Achsen-Fräsen | /-0,025 mm | /-0,008 mm | 0,8 um |
| CNC-Drehen | /-0,025 mm | /-0,005 mm | 0,4 um |
| Schleifen | /-0,005 mm | /-0,002 mm | 0,2 um |
| Druckgussbearbeitung | /-0,10 mm | /-0,01 mm | 1,6 um |
Zu den gängigen Nachbearbeitungsoptionen für bearbeitetes Aluminium gehören Eloxieren vom Typ II (typischerweise 20-25 µm-Beschichtung) für Korrosionsschutz und Aussehen, Hartanodisieren (Typ III) für Verschleißfestigkeit, Pulverbeschichtung für dauerhafte Farbe und stromlose Vernickelung für Anwendungen, bei denen es auf Leitfähigkeit oder Lötbarkeit ankommt. Die Oberflächenbeschaffenheit wirkt sich direkt auf diese Nachbearbeitungsoptionen aus: Eine glatte Ra 0,8 µm-Oberfläche ergibt eine gleichmäßige Eloxalschicht, während eine raue gefräste Oberfläche zu einer ungleichmäßigen Beschichtungsdicke führen kann.
Für Dichtungsflächen beträgt die empfohlene Oberflächengüte typischerweise Ra 0,8 µm bis 1,6 µm. Zu raue Kontaktflächen der Dichtung können unter Druck nicht richtig abdichten, während übermäßig glatte Oberflächen manchmal die Reibung verringern können, die für den Halt einiger Dichtungsmaterialien an Ort und Stelle erforderlich ist.
Wie Druckguss und CNC-Bearbeitung für Aluminiumteile zusammenarbeiten
Wenn das Volumen hoch und die Teilegeometrie komplex ist, wird die Bearbeitung von Vollmaterial aus Aluminiumstangen wirtschaftlich unattraktiv. Ein einfacherer Ansatz besteht darin, mit einem Druckgussrohling zu beginnen, der sich bereits der endgültigen Form annähert, und dann nur die Funktionsflächen zu bearbeiten. Dieser Hybridprozess kann den Materialabfall um 60–70 Prozent reduzieren und die Bearbeitungszeit um 40–50 Prozent im Vergleich zur Bearbeitung aus einem Vollbarren verkürzen.
Der Kompromiss sind die Vorabkosten für die Werkzeugausstattung. Eine Aluminium-Druckgussform kostet je nach Anzahl und Komplexität der Kavitäten zwischen 5.000 und 50.000 US-Dollar. Bei jährlichen Mengen über etwa 1.000 Stück werden die Werkzeugkosten in der Regel durch einen niedrigeren Stückpreis gedeckt. Bei kleineren Stückzahlen bleibt die Bearbeitung von der Stange die bessere Wahl.
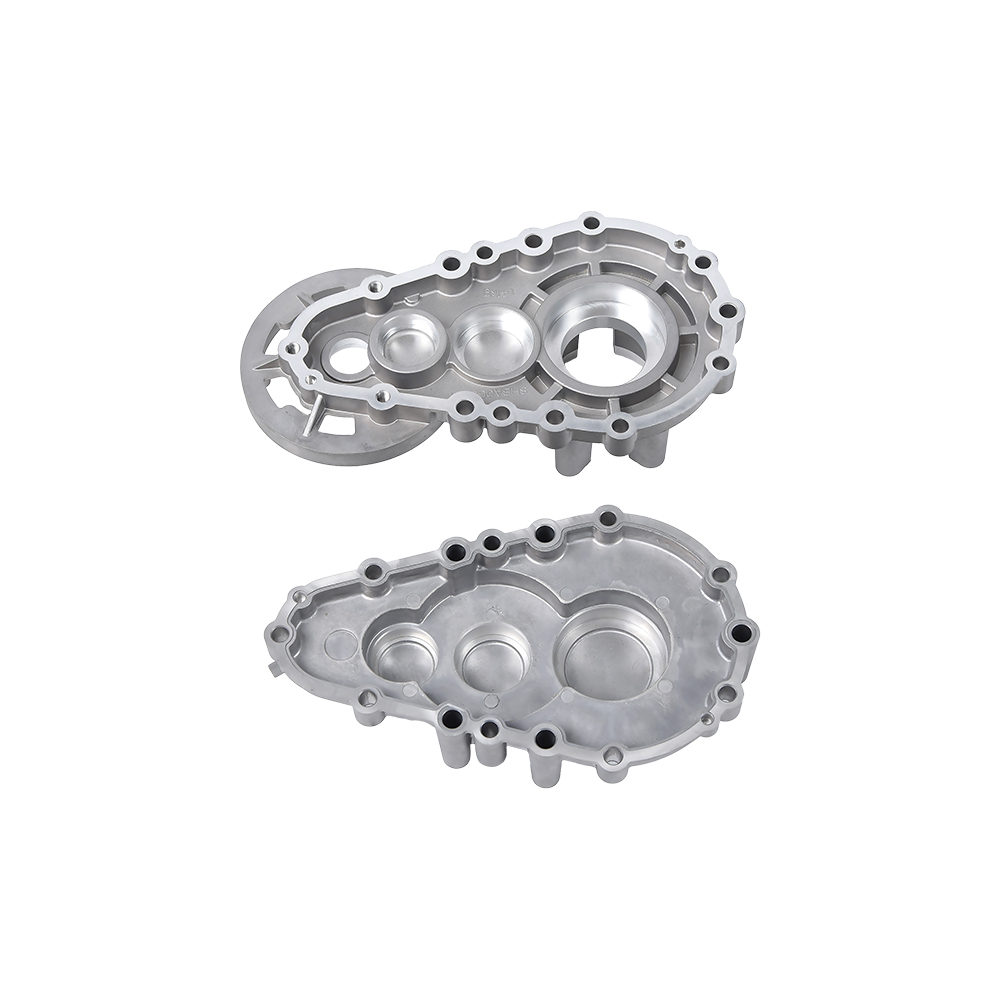
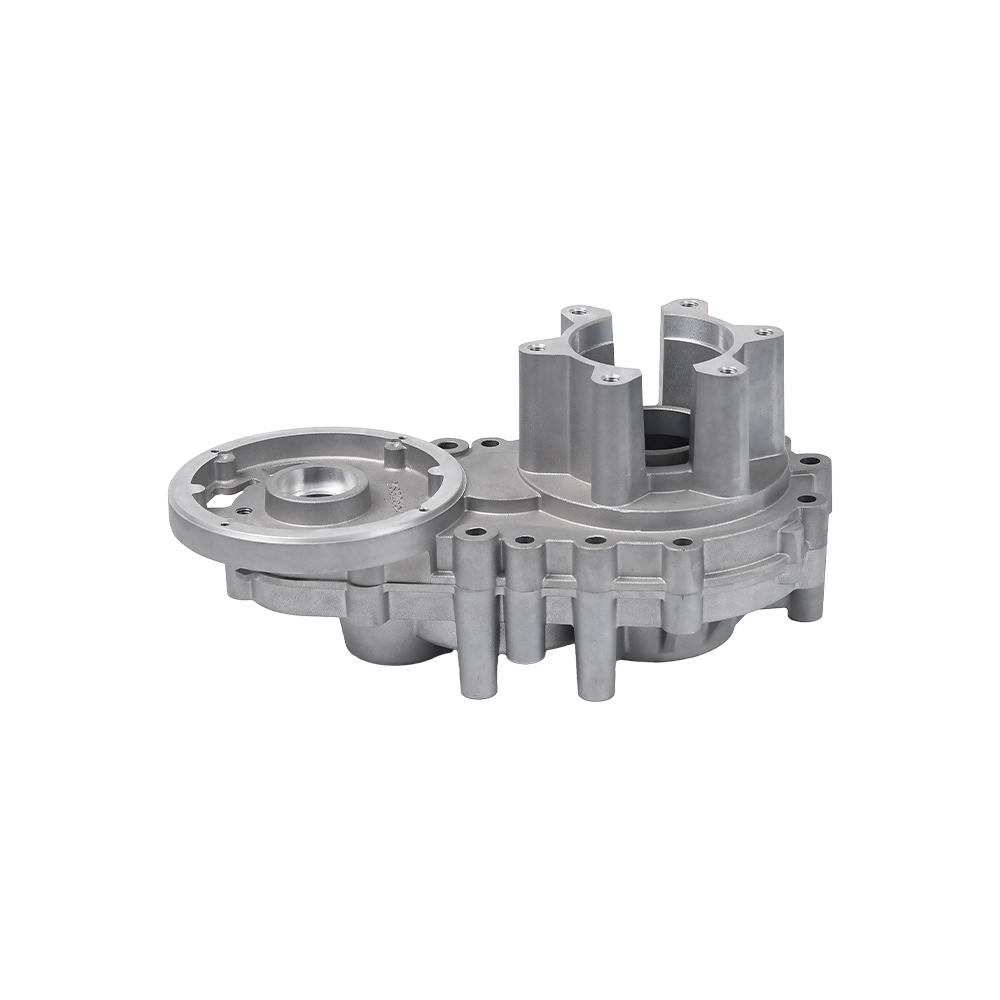
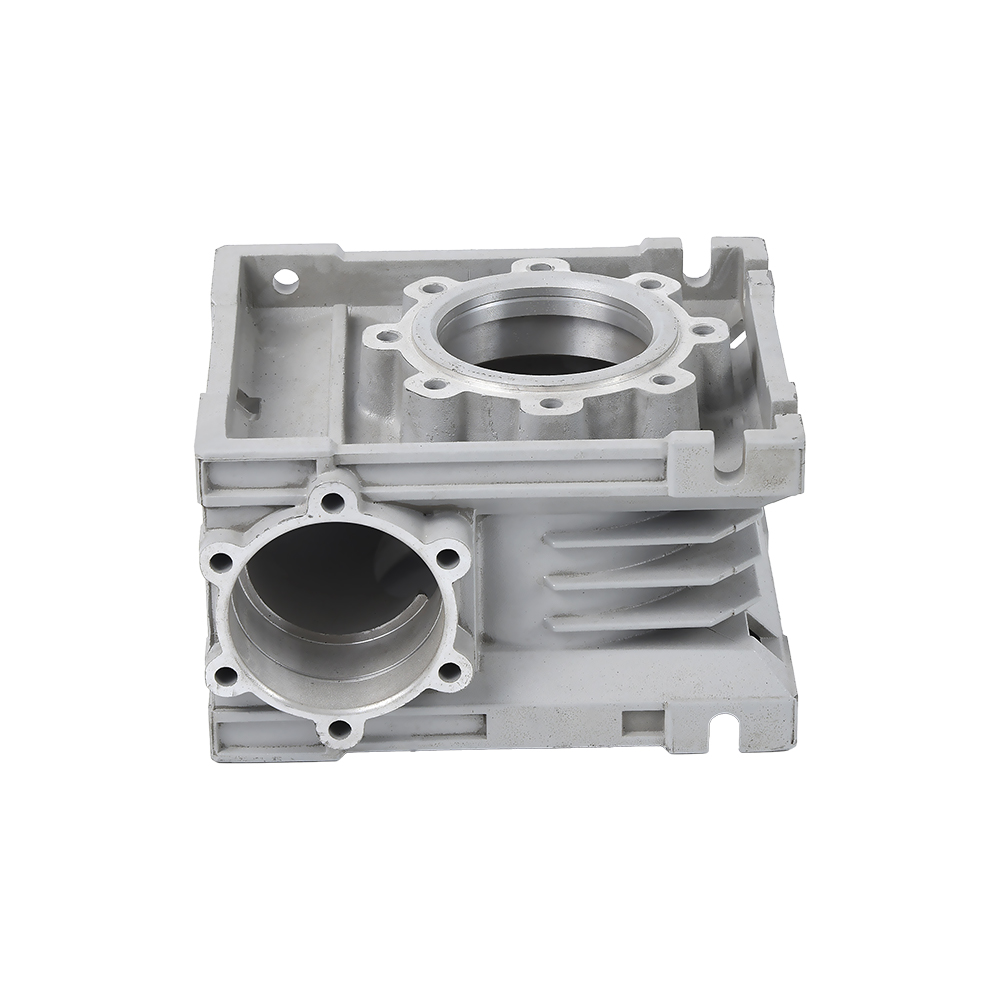
 Aluminium-Druckguss-Getriebegehäuse für Reispflanzmaschine Dieser Getriebekörper ist aus Aluminiumdruckguss gefertigt und eignet sich für landwirtschaftliche Maschinen wie Reispflanzmaschinen. Das Verfahren gewährleistet präzise Abmessungen und Haltbarkeit und macht es zu einer zuverlässigen Komponente für Übertragungssysteme. Produkt anzeigen →
Bei Ningbo Beilun Youyuan Machinery Manufacturing vereint das Unternehmen Werkzeugbau, Druckguss und CNC-Bearbeitung unter einem Dach. Das Ergebnis ist eine durchgängige Fertigungskette: Die Druckgusserei produziert die endkonturnahe Form und die Maschinenwerkstatt fertigt sie bis zur Zeichnungstoleranz an. Der Kunde erhält ein fertiges Teil und keinen gegossenen Rohling, der einer separaten Lieferantenkoordination bedarf. Eine solche Anordnung ist für Getriebegehäuse und Getriebegehäuse wichtig, bei denen mehrere Bolzenflächen, Bohrungen und Dichtflächen strengen Spezifikationen entsprechen müssen.
Neben einer Standard-Maschinenwerkstatt verbessert die Praxis auch die Bauteilkonsistenz. Gusslieferanten, die ihre Teile selbst bearbeiten, können Schrott sortieren, Gussparameter anpassen und kleine Maßverschiebungen ausgleichen, bevor sie das CNC-Programm erreichen. Dies macht den gesamten Herstellungsprozess stabiler und reduziert die Anzahl der Ausschussteile.
Für Projekte, die bereits Casting verwenden, die Vorteile des Aluminiumdruckgusses Dazu gehören hohe Produktionsraten und hervorragende Oberflächendetails. Wenn zusätzlich eine CNC-Endbearbeitung hinzugefügt wird, erhält das Teil sowohl die wirtschaftlichen Vorteile des Gießens als auch die Genauigkeit der Bearbeitung.
Anwendungen von CNC-bearbeiteten Aluminiumteilen
CNC-bearbeitete Aluminiumkomponenten kommen in nahezu allen Industriezweigen vor. Zu den häufigsten Kategorien gehören:
Automobile und neue Energiefahrzeuge
Motorlager, Getriebegehäuse, Kühlkörperplatten, Sensorhalterungen, Batteriegehäuse und Motorstrukturteile sind Standard. Das hohe Verhältnis von Festigkeit zu Gewicht von Aluminium verbessert die Reichweite des Fahrzeugs direkt, indem es das Gesamtgewicht reduziert. Jede Reduzierung des Fahrzeuggewichts um 100 kg bei einem Elektrofahrzeug kann die Reichweite um etwa 10–15 km erhöhen , was Aluminium zu einer offensichtlichen Wahl für Programme zur Massenreduzierung macht. Hersteller von Elektrofahrzeugen haben beispielsweise Stahllagerhalterungen durch Aluminiumdruckgussteile ersetzt, die dann CNC-bearbeitet werden, um Lagertoleranzen von /-0,02 mm einzuhalten.
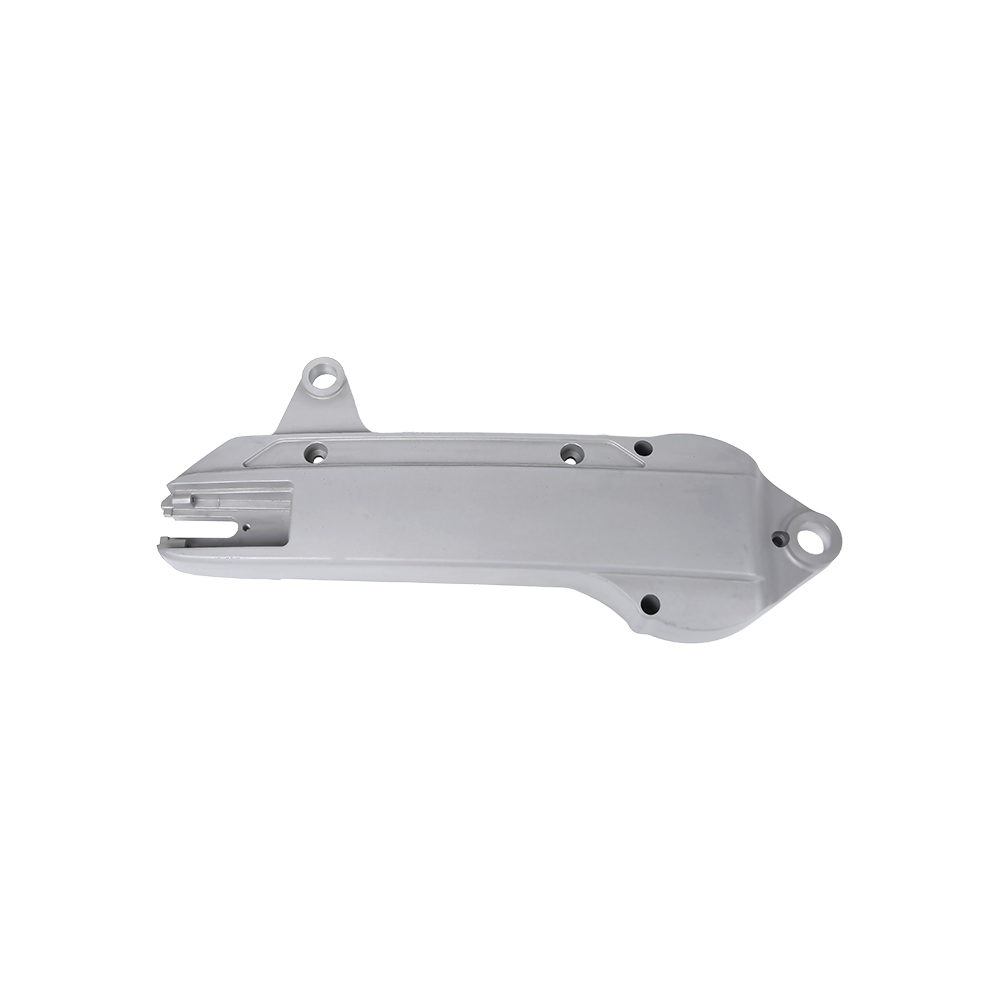
 Motorrad-Kurbelgehäuse aus Aluminiumdruckguss Dieses Motorrad-Kurbelgehäuse wird durch Aluminiumdruckguss hergestellt und bietet Festigkeit und leichte Eigenschaften. Es ist für die Motormontage unerlässlich und erfordert eine anschließende CNC-Bearbeitung für präzise Bohrungen und Gewinde. Produkt anzeigen →
Elektrowerkzeuge und Kleinmotoren
Kurbelgehäuse, Getriebegehäuse und Motorabdeckungen von Motorrädern werden häufig gegossen und anschließend bearbeitet. Diese Teile benötigen Gewindelöcher, Lagerbohrungen und Dichtungsflächen, die alle am wirtschaftlichsten durch maschinelle Bearbeitung nach dem Gießen hergestellt werden. Die gleiche Logik gilt für Mikrofräsengetriebe und Pflanzmaschinenkomponenten.
Hydraulik und Pneumatik
Hydraulikventile, Ventilblöcke, Reglergehäuse und Pneumatikarmaturen basieren auf Aluminium für geringes Gewicht und Korrosionsbeständigkeit. Durch die CNC-Bearbeitung entstehen die Innenbohrungen und Gewindeanschlüsse, die den Flüssigkeitsfluss steuern. Viele Ventilgehäuse werden nach der Bearbeitung einer Druckprüfung unterzogen, um zu bestätigen, dass sie der angegebenen Druckklasse entsprechen.
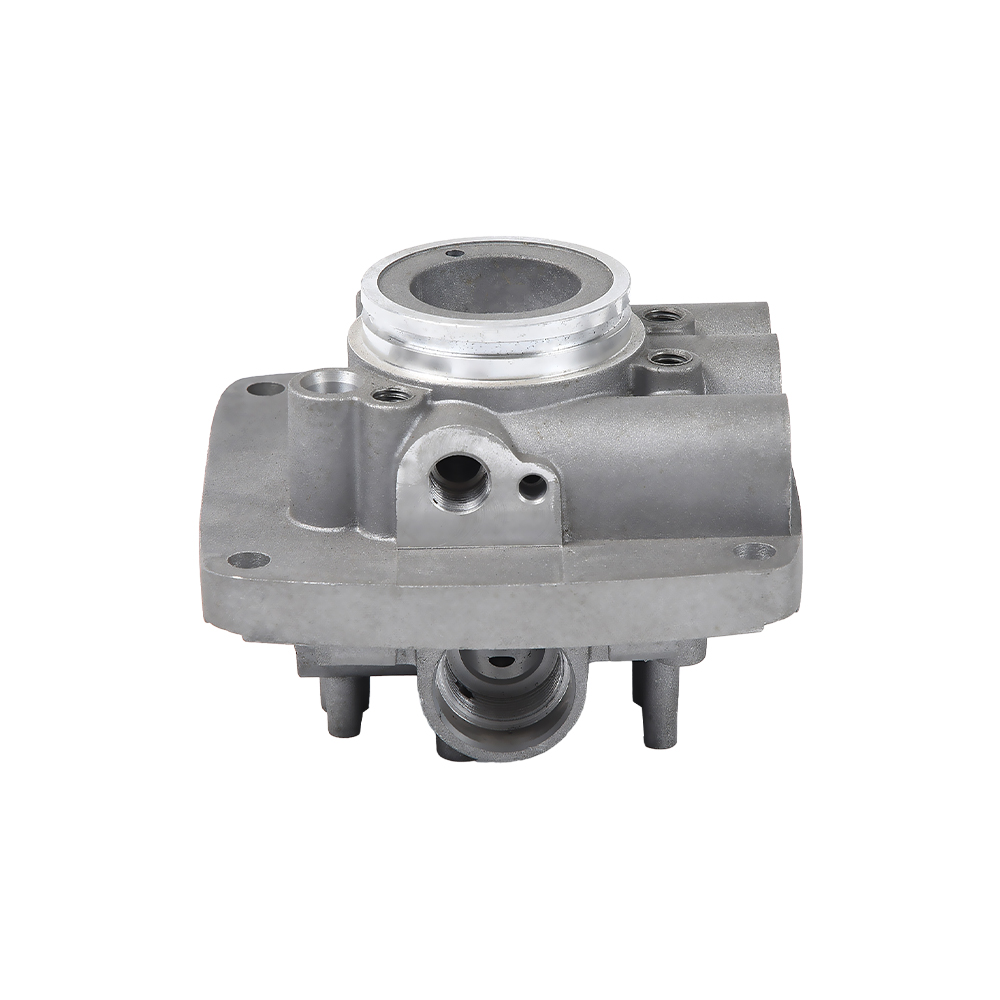
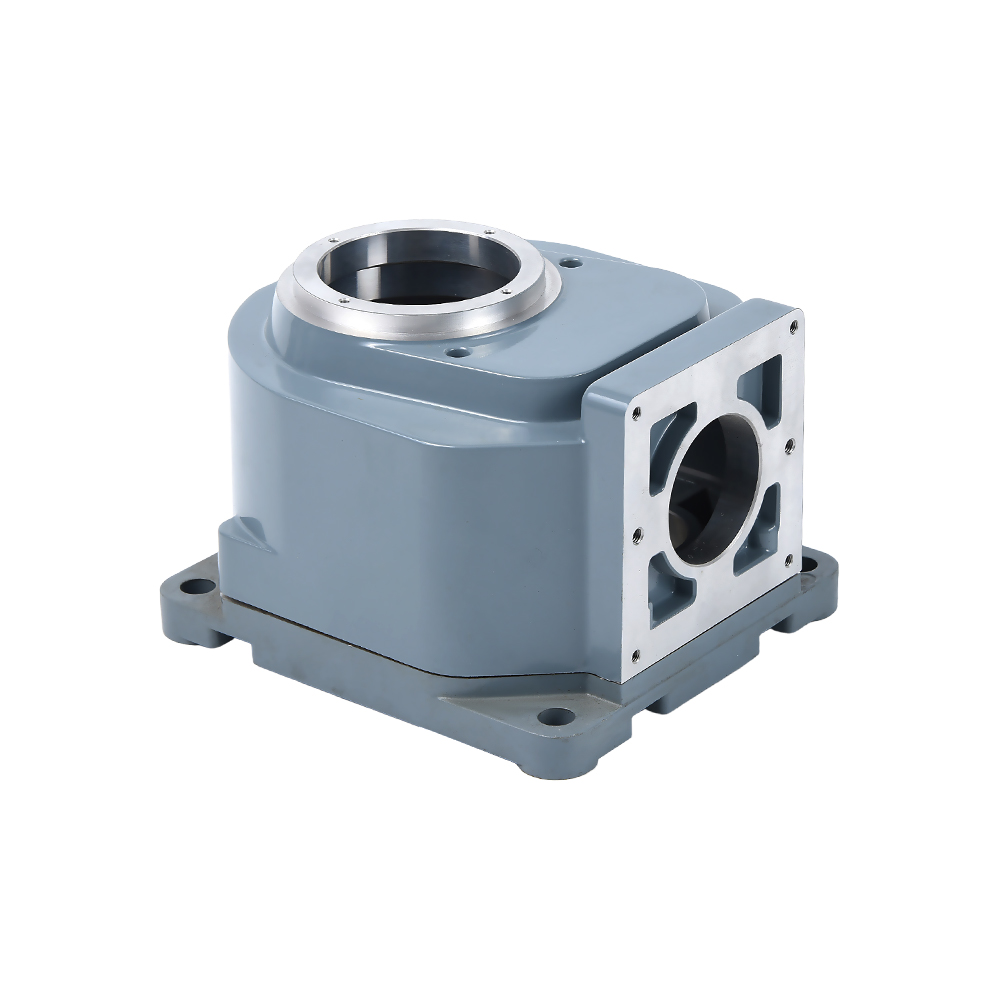
 Hydraulikventil aus Aluminiumdruckguss zur Flüssigkeitssteuerung Dieses Hydraulikventil besteht aus Aluminiumdruckguss und bietet Korrosionsbeständigkeit und Leichtbauweise. Es wird in Flüssigkeitskontrollsystemen verwendet, wobei die internen Kanäle nach genauen Spezifikationen bearbeitet werden. Produkt anzeigen →
Elektronik und Wärmemanagement
Kühlkörper, LED-Gehäuse und Elektronikgehäuse werden häufig CNC-gefräst oder aus Aluminium gegossen. Da Aluminium die Wärme effektiv ableitet, werden diese Teile in Netzteilen, Wechselrichtern und Motorsteuerungen verwendet. Aufgrund der geringen magnetischen Permeabilität eignet sich Aluminium auch für Sensorgehäuse, bei denen das Material Magnetfelder nicht stören darf.
Landmaschinen
Teile, Kurbelgehäuse und Getriebe von Reispflanzmaschinen werden üblicherweise gegossen und bearbeitet. Diese Teile erfordern eine zuverlässige Abdichtung, Schraubenmontage und maßliche Austauschbarkeit. Die CNC-Bearbeitung sorgt für gleichmäßige Passungen und glatte Oberflächen, die Verschleiß und Leckagen vor Ort reduzieren.
Komponenten für medizinische Geräte
Instrumentengehäuse und Halterungen aus Aluminium werden in tragbaren medizinischen Geräten verwendet, bei denen es auf Gewicht und Korrosionsbeständigkeit ankommt. Die CNC-Bearbeitung verleiht dem Gerät eine glatte Oberfläche und exakte Abmessungen, während die Eloxierung für eine saubere Oberfläche sorgt, die wiederholter Reinigung standhält.
So wählen Sie einen Lieferanten für CNC-Bearbeitung von Aluminium aus
Die Auswahl des richtigen Lieferanten für CNC-bearbeitetes Aluminium erfordert mehr als nur den Vergleich von Angeboten. Die folgenden Faktoren bestimmen stets, ob ein Projekt erfolgreich ist oder unter Verzögerungen und Qualitätsproblemen leidet.
- Fragen Sie nach dem Bearbeitungsraum und der Spindelkapazität: In manchen Werkstätten beträgt der Verfahrweg auf X maximal 600 mm, in anderen sind es 1.000 mm oder mehr. Informieren Sie sich, ob Ihr größtes Teil passt, bevor Sie die Bestellung aufgeben.
- Toleranz- und Oberflächendaten anfordern: Ein kompetenter Lieferant sollte Ihnen sagen, welche Toleranzen er bei der Produktion einhält und nicht nur, was möglich ist. Achten Sie bei Aluminiumteilen auf /-0,01 mm an kritischen Bohrungen und Ra 0,8 um an Dichtflächen.
- Überprüfen Sie die Maschinenliste: CNC-Maschinen, Fräszentren, Drehzentren und Drahterodiermaschinen bilden die Leistungsfähigkeit der Werkstatt. Wenn die Werkstatt auch über Druckguss verfügt, können endkonturnahe Formen für Großserien hergestellt werden. Ningbo Beilun Youyuan Machinery listet Druckguss- und CNC-Bearbeitungsmengen in seinem Produktionssystem auf.
- Suchen Sie nach integrierten Werkzeugen und Gussteilen: Ein Lieferant, der die Werkzeuge herstellen, das Teil gießen und bearbeiten kann, ist ein starker Partner für die Massenproduktion. Dies reduziert den Koordinationsaufwand und erleichtert die Qualitätskontrolle.
- Bewerten Sie den Inspektionsaufbau: Zu den Standardwerkzeugen gehören Messschieber, Mikrometer, Höhenmessgeräte und KMG-Geräte. Der Lieferant sollte in der Lage sein, mit dem ersten Artikel einen Maßbericht vorzulegen.
- Testen Sie mit einer Musterbestellung: Führen Sie immer eine kleine Charge oder einen Prototyp durch, bevor Sie Produktionsmengen anfordern. Dadurch werden der Bearbeitungsprozess, die Verpackung und die Reaktionszeit überprüft, bevor große Investitionen getätigt werden.
Für Käufer, die Aluminiumteile in China beziehen, ist der Fabrikstandort wichtig. Der Lieferant sollte eine Erfolgsbilanz in der spezifischen Teilefamilie vorweisen: Automobil, Hydraulik, Landwirtschaft oder Elektrik. Das Beispiel eines etablierten Druckguss- und Bearbeitungsunternehmens in Ningbo mit über einem Jahrzehnt Produktionserfahrung zeigt, wie wichtig die Abstimmung zwischen der Produktpalette des Lieferanten und der Anwendung des Kunden ist.
Kostentreiber bei der CNC-Bearbeitung von Aluminium
Wenn Käufer wissen, wohin das Geld fließt, können sie den richtigen Preis aushandeln und vermeiden, zu viel für irrelevante Anforderungen zu bezahlen.
| Kostentreiber | Auswirkungen auf die Teilekosten | So reduzieren Sie es |
|---|---|---|
| Materialqualität | 7075-T6 kostet etwa 30–40 Prozent mehr als 6061-T6 | Verwenden Sie 6061-T6, es sei denn, das Design erfordert eine besondere Festigkeit |
| Druckgusswerkzeuge | 5.000–50.000 USD pro Matrizensatz | Verwenden Sie Gussteile nur, wenn das Volumen die Werkzeugkosten rechtfertigt |
| Bearbeitungszeit | Normalerweise der größte Einzelkostenposten | Minimieren Sie die Anzahl der Einstellungen und Schneidwege; wenn möglich für 3-Achsen auslegen |
| Oberflächenbehandlung | Der Aufpreis liegt je nach Typ zwischen 0,5 und 3 USD pro Teil | Führen Sie eine Eloxierung oder Beschichtung nur dann durch, wenn die Funktion oder das Aussehen dies erfordern |
| Inspektion | Eine vollständige KMG-Inspektion erhöht den Zeit- und Kostenaufwand | Überprüfen Sie kritische Dimensionen nur vollständig, verwenden Sie für andere statistische Stichproben |
| Menge | Feste Einrichtungs- und Werkzeugkosten, verteilt auf mehrere Teile | Erhöhen Sie die Bestellmenge, sofern die Nachfrage dies zulässt. Kleine Bestellungen sind mit hohen Fixkosten verbunden |
Um ein praktisches Beispiel zu nennen: Die Bearbeitung einer einfachen Aluminiumhalterung mit einem Gewicht von 0,2 kg aus 6061-T6 bei einer Kleinserienbestellung von 50 Stück könnte 2 bis 4 USD kosten. Wenn dieselbe Halterung im Druckgussverfahren hergestellt und dann in einer Menge von 10.000 Stück CNC-bearbeitet wird, kann der Preis auf 0,8–1,5 USD pro Teil sinken, selbst nach dem Bearbeitungsschritt.
FAQ: Häufig gestellte Fragen zur CNC-Bearbeitung von Aluminium
Was ist die typische Toleranz für die CNC-Bearbeitung von Aluminium?
Bei der standardmäßigen CNC-Bearbeitung von Aluminium gelten für die meisten handelsüblichen Teile Toleranzen von /-0,10 mm. Bei sorgfältiger Einrichtung und Temperaturkontrolle sind engere Toleranzen von /-0,01 mm erreichbar. Das Präzisionsschleifen kann bis zu 0,002 mm erreichen, verursacht jedoch erhebliche Kosten pro Teil.
Kann durch CNC-Bearbeitung von Aluminium ein spiegelähnliches Finish erzielt werden?
Ja, eine spiegelglatte Oberfläche erfordert eine Kombination aus Hochgeschwindigkeitsbearbeitung mit fein polierten Werkzeugen und häufig einer Nachbearbeitung wie Polieren oder Diamantdrehen. Standardmäßiges CNC-Fräsen ergibt Ra 0,8–1,6 um, was glatt, aber nicht spiegelglatt ist. Bei dekorativen Oberflächen kommt meist noch Eloxieren oder Polieren hinzu.
Wie lange dauert die CNC-Bearbeitung von Aluminium für ein typisches Teil?
Für eine einfache Halterung beträgt die Vorlaufzeit in der Regel 3-5 Werktage. Für ein komplexes Teil mit 5-Achsen-Bearbeitung und Eloxierung sind 2-3 Wochen einzuplanen. Wenn das Bauteil als Druckgussteil beginnt und Werkzeuge benötigt, beträgt die gesamte Vorlaufzeit oft 4 bis 6 Wochen, einschließlich Werkzeugherstellung und Erstmustergenehmigung.
Wie wähle ich bei Aluminiumteilen zwischen Zerspanung und Druckguss?
Die Entscheidung hängt vom Volumen und der Geometrie ab. Bei Stückzahlen unter ca. 500 Stück ist die Bearbeitung von der Stange wirtschaftlicher. Bei 1.000 Teilen oder mehr mit einer komplexen endkonturnahen Form spart Druckguss plus CNC-Endbearbeitung Geld. Der Unterschied besteht hauptsächlich in den Werkzeugkosten der Gussform.
Sollte ich 6061-T6 oder 7075-T6 für CNC-gefrästes Aluminium angeben?
Verwenden Sie 6061-T6 für allgemeine Teile, Maschinenkomponenten und Gehäuse. Wählen Sie 7075-T6, wenn das Teil stark beansprucht wird, wie z. B. eine Halterung für die Luft- und Raumfahrtindustrie oder eine hochfeste Armatur, und wenn die zusätzlichen Kosten gerechtfertigt sind. Die Zugfestigkeit von 7075 beträgt 572 MPa gegenüber 310 MPa für 6061, aber die Kosten und die Korrosionsbeständigkeit sind weniger günstig.
Kann CNC-bearbeitetes Aluminium geschweißt werden?
Ja, Aluminium kann im WIG- oder MIG-Verfahren geschweißt werden. Durch die Schweißwärme können sich jedoch die mechanischen Eigenschaften des Grundmaterials, insbesondere in der Wärmeeinflusszone, verändern. Wenn das Teil nach dem Schweißen bearbeitet wird, müssen Schweißspannung und Verformung sorgfältig berücksichtigt werden. Die meisten Lieferanten von CNC-bearbeitetem Aluminium vermeiden das Schweißen, es sei denn, das Design hat keine Alternative.
Woher weiß ich, ob mein CNC-gefrästes Aluminiumteil korrodiert?
Aluminium widersteht atmosphärischer Korrosion gut, es kann jedoch zu galvanischer Korrosion kommen, wenn es in einer feuchten Umgebung mit Stahl oder Kupfer verbunden wird. Eloxieren, versiegeltes Eloxieren oder Pulverbeschichten bieten jeweils zusätzlichen Schutz. Wenn das Teil im Freien oder in der Nähe des Ozeans betrieben wird, sollten Sie eine dickere anodische Beschichtung angeben.
Abschließende Erkenntnisse zur CNC-Bearbeitung von Aluminium
Die CNC-Bearbeitung von Aluminium ist ein ausgereifter, zuverlässiger Herstellungsprozess. Die geringe Dichte, die natürliche Korrosionsbeständigkeit und die hervorragende Bearbeitbarkeit von Aluminium machen es zum Standardmaterial für Präzisionskomponenten in der Automobil-, Elektronik-, Hydraulik-, Landwirtschafts- und Medizintechnik. Toleranzen bis zu /-0,01 mm und Oberflächengüten von Ra 0,8 µm sind durchaus realistisch, und der beste Lieferant hilft Ihnen bei der Auswahl der richtigen Legierungs- und Prozesskombination für Ihre Anwendung.
Bei größeren Stückzahlen bietet die Kombination von Druckguss mit CNC-Fertigbearbeitung die niedrigsten Gesamtkosten ohne Einbußen bei der Maßhaltigkeit. Der Schlüssel liegt darin, einen Fertigungspartner zu wählen, der sowohl die Guss- als auch die Bearbeitungsschritte intern kontrolliert und Ihnen so einen einzigen Punkt der Verantwortung gibt. Mit dem richtigen Lieferanten erhalten Sie CNC-bearbeitete Aluminiumteile mit der richtigen Toleranz, pünktlich und zu Kosten, die den tatsächlichen Herstellungsaufwand widerspiegeln.